CNC 플라즈마 절단기: 현대 제조업에서의 적용과 이점
CNC 플라즈마 절단기란?
CNC 플라즈마 절단은 고온 플라즈마의 가속 제트를 이용해 전기 전도성 소재를 절단하는 공정입니다. 플라즈마 토치로 절단되는 대표 소재: 강철, 알루미늄, 황동, 구리. 기타 전도성 금속도 절단 가능. CNC 플라즈마 절단기는 제조 공장, 자동차 수리/복원, 산업 건설, 폐기물/스크랩 작업장에서 널리 사용됩니다. 고속, 정밀 절단, 저비용 결합으로 대규모 산업용 CNC 적용부터 소규모 하비스트 샵까지 광범위하게 사용됩니다.
기본 플라즈마 절단 공정
CNC 플라즈마 절단기 자체에서 초고온 전기 이온화 가스(플라즈마) 전기 채널 생성 → 공작물 관통 → 접지 클램프 통해 플라즈마 절단기로 회귀하여 완전 전기 회로 형성. 압축 가스(산소, 공기, 불활성 가스 등, 소재에 따라 상이)가 고속으로 포커스 노즐을 통해 공작물 쪽으로 분사. 전극(가스 노즐 근처 또는 통합)과 공작물 사이 가스 내에서 전기 아크 형성. 전기 아크가 가스 일부 이온화 → 전기 전도성 플라즈마 채널 생성. 절단 토치에서 전기가 이 플라즈마를 따라 이동하며 공작물 관통할 충분한 열 전달. 동시에 고속 플라즈마와 압축 가스가 뜨거운 용융 금속을 날려버려 공작물 분리(절단) 달성.
CNC 플라즈마 절단기는 매우 뜨겁고 국소적인 "콘"을 생성해 절단하므로 곡선이나 각진 형상의 시트 메탈 절단에 극히 유용합니다.
장비 유형
- 아날로그 CNC 플라즈마 절단기: 일반적으로 2kW 이상 필요, 중량급 주파수 트랜스포머 사용
- 인버터 플라즈마 절단기: 주전원 전류를 DC로 정류 → 10kHz~200kHz 고주파 트랜지스터 인버터 공급. 높은 스위칭 주파수로 소형 트랜스포머 가능 → 전체 크기와 무게 감소
초기에는 MOSFET 트랜지스터 사용, 현재는 IGBT 점점 증가. 병렬 MOSFET에서 한 트랜지스터 조기 활성화 시 인버터 1/4 연쇄 고장 유발 가능. 이후 발명된 IGBT는 이 고장 모드에 덜 민감. MOSFET 병렬 연결로 충분한 전류 확보 어려운 고전류 머신에서 IGBT 일반적으로 사용.
스위치 모드 토폴로지는 듀얼 트랜지스터 오프라인 포워드 컨버터. 더 가볍고 강력하지만, 일부 인버터 플라즈마 절단기(특히 역률 보정 없는 모델)는 발전기 구동 불가(제조사 금지, 소형 경량 휴대용 발전기만 해당). 최신 모델은 역률 보정 없는 장치도 경량 발전기 구동 가능하게 내부 회로 탑재.
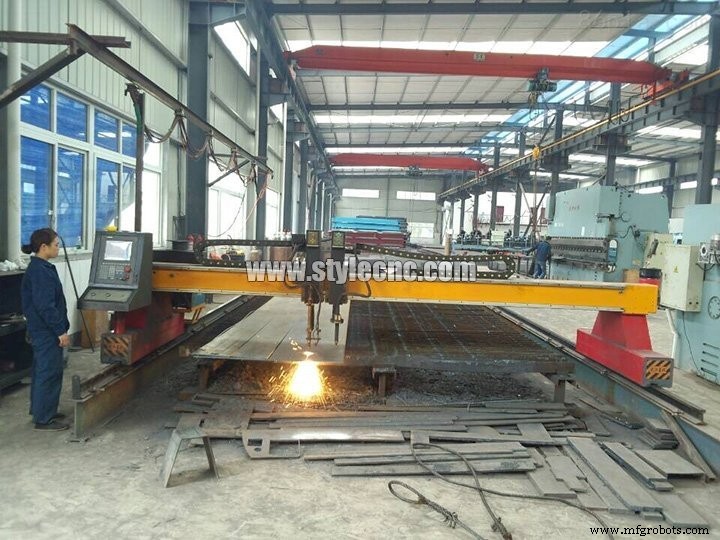
일부 CNC 플라즈마 절단기 제조사는 CNC 절단 테이블 제작, 일부는 절단기를 테이블에 내장. CNC 테이블로 컴퓨터가 토치 헤드 제어 → 깨끗하고 날카로운 절단. 최신 CNC 플라즈마 장비는 두꺼운 소재 다축 절단 가능 → 기존에 불가능하던 복잡한 용접 심선 기회 제공. 얇은 소재는 레이저 절단이 우수한 홀 절단 능력으로 점차 대체 중.
HVAC 산업 특수 활용
덕트워크 정보 처리해 플라즈마 토치로 절단 테이블에서 평면 패턴 생성. 1980년대 초 도입 이후 업계 생산성 획기적 증대.
CNC 플라즈마 절단기 용도
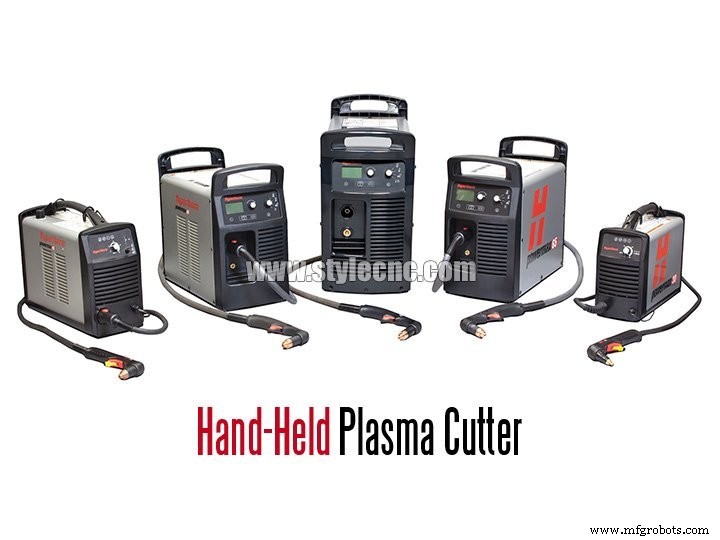
플라즈마 절단기는 다양한 기능으로 금속 절단에 흔히 사용되는 도구. 휴대용 플라즈마 절단기는 시트, 금속판, 스트랩, 볼트, 파이프 등 빠른 절단에 훌륭한 도구. 휴대용 플라즈마 토치는 백고우징 용접 조인트나 결함 용접 제거용 고우징 도구로도 훌륭. 휴대용 플라즈마 절단기는 플레이트에서 작은 형상 절단에 주로 사용되나, 많은 금속 제조에서 적절한 부품 정밀도나 에지 품질 확보 불가능. 그래서 CNC 플라즈마 절단기가 필수적.
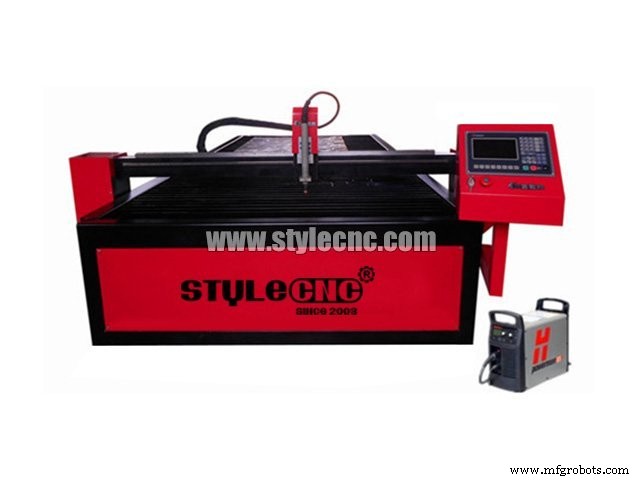
CNC 플라즈마 절단기는 플라즈마 토치를 탑재하고, 컴퓨터가 수치 코드 프로그램 기반으로 머신 동작 지시하여 토치 이동 경로 제어. "CNC"는 "Computer Numerical Control(컴퓨터 수치 제어)" 약자.
CNC 플라즈마 절단기는 많은 작업장에서 장식 금속 세공 제작에도 사용: 상업/주거용 간판, 벽면 아트, 주소 표지판, 야외 정원 아트 등.
CNC 플라즈마 절단기 vs 휴대용 플라즈마 절단기
CNC 플라즈마 절단기는 휴대용 절단용과 다른 유형의 플라즈마 시스템 사용. "기계화" 절단용으로 특별 설계된 시스템. CNC 플라즈마 절단기는 머신이 운반 가능한 스트레이트 배럴 토치 사용, CNC가 자동 제어 가능한 인터페이스 탑재. 일부 엔트리 레벨 머신은 휴대용 절단용 토치 탑재 가능(PlasmaCAM 머신 등). 하지만 진지한 제조/가공용 머신은 기계화 토치와 플라즈마 시스템 사용.
CNC 플라즈마 절단기 부품
CNC는 공작기계용으로 설계된 실제 컨트롤러로, 전용 인터페이스 패널과 특수 설계된 관리 콘솔(Fanuc, Allen-Bradley, Siemens 컨트롤러 등) 탑재. 또는 Windows 기반 노트북이 특수 소프트웨어 실행하며 LAN 포트로 머신 드라이브와 통신하는 단순한 형태도 가능. 많은 엔트리 레벨 머신, HVAC 머신, 일부 정밀 일체형 머신이 노트북이나 PC를 컨트롤러로 사용.
플레이트에서 부품 절단 시 토치 움직임은 CNC가 제어. 로컬 프로그램(보통 "M-코드"와 "G-코드" 포함 컴퓨터 파일)이 부품 윤곽과 토치 온/오프 타이밍 기술. 부품 프로그램은 보통 "포스트 프로세서"라 불리는 소프트웨어로 생성: CAD 파일에서 부품 기하학 가져와 CNC가 읽을 수 있는 M-코드와 G-코드로 변환.
CNC 플라즈마 절단기에는 드라이브 시스템도 필요: 드라이브 앰프, 모터, 인코더, 케이블. 최소 2개 모터(X축, Y축용). 각 모터당 드라이브 앰프: CNC 저전력 신호 받아 모터 구동용 고전력 신호로 변환. 각 축 피드백 메커니즘(보통 인코더)으로 축 이동 거리 디지털 신호 생성. 케이블로 앰프→모터 전력 전달, 인코더→CNC 위치 신호 전달.
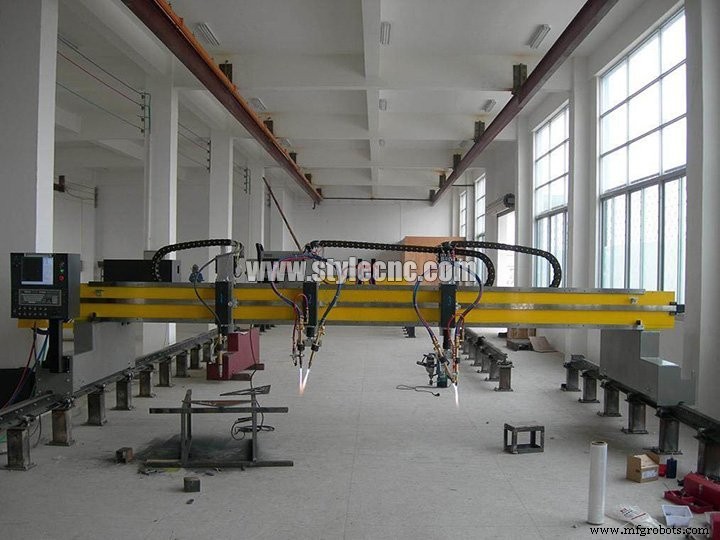
CNC가 부품 프로그램 읽고 머신 드라이브 시스템에 신호 출력 → 프로그래밍된 속도로 원하는 방향으로 토치 이동. CNC가 인코더 피드백 읽고 드라이브 신호 보정하여 토치 동작이 프로그래밍된 경로 유지. CNC와 드라이브 시스템 전자장치 초고속 작동/통신(수 밀리초마다 위치 측정/업데이트) → 머신 동작 부드럽고 정확 → 매끄럽고 직선적이며 일관된 에지 품질과 정밀한 부품 치수의 플라즈마 절단 부품 생산 가능.
CNC 플라즈마 시스템은 "I/O 시스템" 형태의 전기 시스템 탑재: 입력/출력 처리. CNC가 적시 플라즈마 활성화(예: 출력 켜서 릴레이 닫기). CNC는 입력으로 플라즈마 아크 시작 및 이동 준비 여부 파악. 이게 가장 기본적인 I/O이나 더 많을 수 있음.
아크 전압 높이 제어 시스템, 플라즈마 베벨 시스템, 통합 플라즈마 제어 시스템 등 다양한 서브시스템과 옵션 추가 가능. 하지만 위에 설명한 CNC 플라즈마 절단기 기본 원리는 최고급부터 최상위 머신까지 모두 공통.
최근 몇 년간 더 많은 발전. 전통적으로 절단 테이블은 수평이었으나, 이제 수직 CNC 플라즈마 절단기도 출시: 설치 면적 축소, 유연성 증대, 최적 안전성, 더 빠른 작업 제공.



