지그(Jig)와 픽스처(Fixture)의 차이점은 무엇일까요? 이 둘을 함께 보는 것은 흔하지만, 비슷한 목적에도 불구하고 서로 교환하여 사용할 수는 없습니다. 제조 품질을 높이고 생산 비용을 절감하며 작업을 자동화하는 데 어떻게 활용되는지 살펴보면 다양한 제조 기술 사이의 미묘한 차이를 더 잘 이해할 수 있습니다.
린 생산 시스템(Lean Production System), 셀룰러 제조(Cellular Manufacturing), 금형 단분 교환(Single Minute Exchange of Dies), 택트 타임 분석(Takt Time Analysis) 같은 혁신적인 제조 개념이 생산 공정에 도입되었습니다. 이러한 혁신적인 접근을 위해서는 효과적이고 저렴한 도구와 공작물 고정 장치가 필요합니다. 지그와 픽스처의 차이점에 대해 더 알아보세요.
지그(Jig)란 무엇인가?
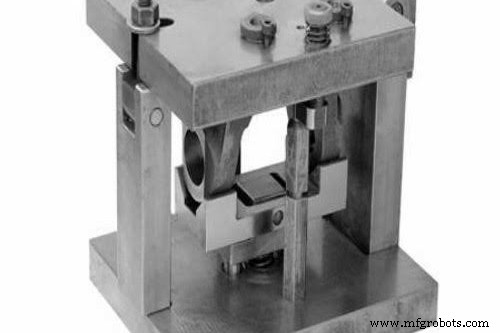
지그는 생산 공정 중 공작물을 고정하고 위치를 결정하는 데 사용되며, 절삭 공구를 안내하는 역할도 합니다.
즉, 지그는 공작물을 고정하고 공구를 안내하여 제조 부품의 재현성, 정밀도, 생산성을 높입니다.
드릴 지그(Drill Jig)는 지그의 일반적인 예입니다. 드릴이 원하는 위치에 구멍을 뚫도록 안내합니다. 드릴 지그를 사용하면 제조 속도가 크게 향상됩니다.
지그의 유형
아래는 지그의 유형들입니다.
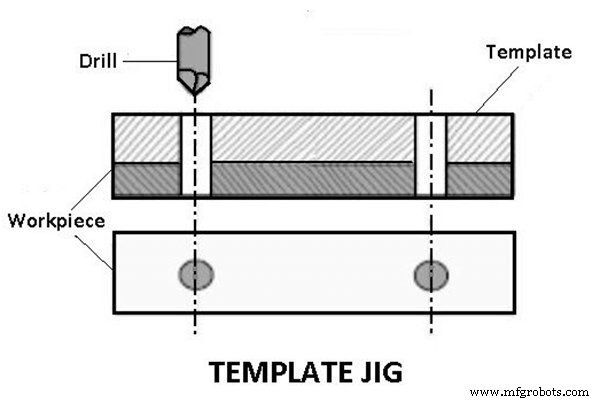
1. 템플릿 지그(Template Jig)
가장 단순한 모델은 템플릿 지그입니다. 두 개의 구멍이 있는 플레이트가 가공할 부품의 템플릿 역할을 하며 부착됩니다. 템플릿의 구멍은 드릴의 가이드로 사용되며, 공작물의 구멍은 템플릿의 구멍과 같은 상대적 위치에 뚫립니다.
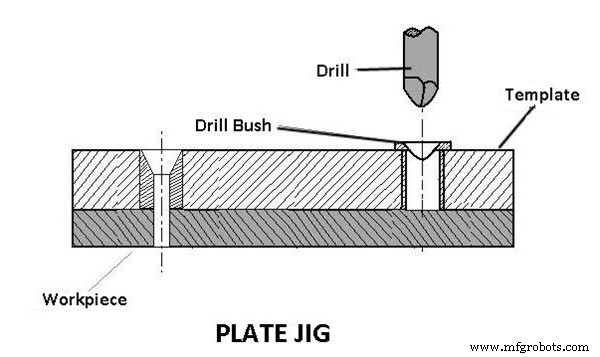
2. 플레이트 지그(Plate Jig)
앵글 플레이트 지그는 템플릿 지그를 개선한 것으로, 템플릿 표면에 드릴 구멍이 추가됩니다. 플레이트 지그를 사용하면 대형 부품을 드릴링할 때 정밀한 구멍 간격을 유지할 수 있습니다.
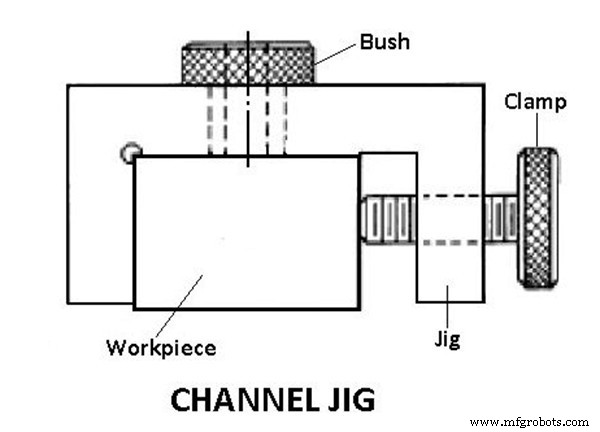
3. 채널 지그(Channel Jig)
채널 지그는 단면이 채널 모양과 유사합니다. 놉(Knurled Knob)을 돌려 공작물을 채널 내부에서 위치시키고 고정합니다. 드릴 부시가 공구의 가이드 역할을 합니다.
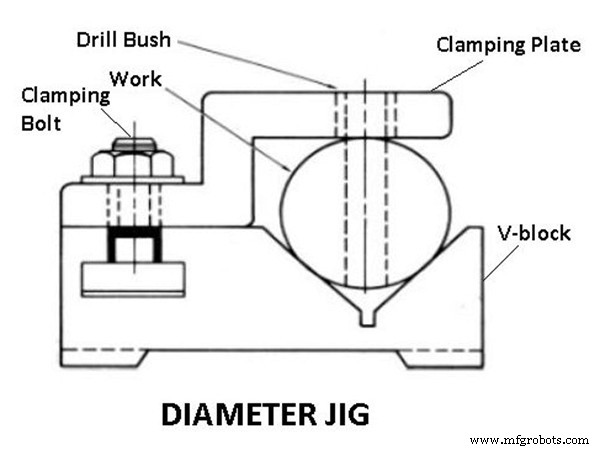
4. 지름 지그(Diameter Jig)
원통형 또는 구형 공작물에 방사형 구멍을 뚫는 데 지름 지그를 사용할 수 있습니다.
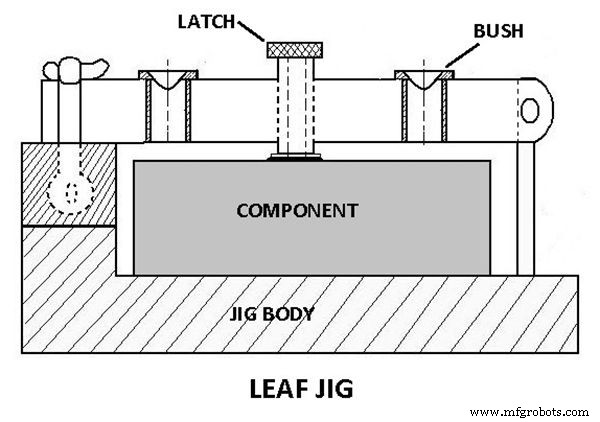
5. 리프 지그(Leaf Jig)
지그의 리프(Leaf)를 사용하여 공작물의 적재와 언로딩을 수행할 수 있습니다.
6. 링 지그(Ring Jig)
원형 플랜지 부품에 구멍을 뚫기 위해 링 지그를 사용합니다. 드릴 부시를 통해 공구를 안내하면서 공작물이 드릴 본체에 단단히 고정됩니다.
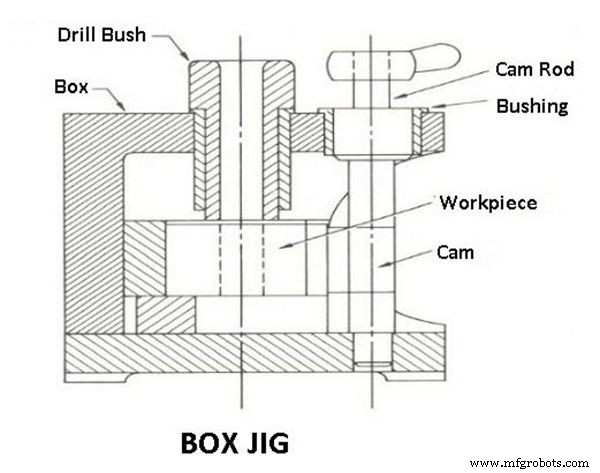
7. 박스 지그(Box Jig)
이 유형의 지그는 박스 형태의 디자인을 가지며, 내부에서 공작물을 단단히 고정하여 다양한 각도에서 동시에 드릴링이나 가공을 할 수 있게 합니다.
픽스처(Fixture)란 무엇인가?
픽스처는 생산 공정에서 자동화를 가능하게 하는 제조 도구입니다. 자동화된 산업 공정에서 픽스처 없이는 찾아보기 어렵습니다. 용접과 조립 공정 중 자동차를 고정하고 안내하는 픽스처가 그 예입니다.
예를 들어, 자동차 조립 라인에는 필수적입니다. 제조 공정의 품질을 검사하기 위해 광학 또는 레이저 스캔으로 제품을 제자리에 고정하는 데에도 사용될 수 있습니다. 생산 시설을 거닐며 어떤 형태의 픽스처도 마주치지 않는 것은 거의 불가능합니다.
픽스처의 유형
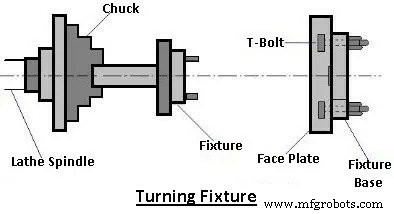
1. 터닝 픽스처(Turning Fixture)
선반에는 척(Chuck)과 콜렛(Collet), 센터 사이, 맨드렐 또는 페이스 플레이트 같은 일반적인 공작물 고정 장치가 있어 정형 공작물을 고정하기 쉽습니다. 그러나 기형적인 형상의 부품을 고정하는 것은 어려울 수 있습니다.
포조 척(Four-jaw Chuck)이나 성형 소프트 조(Shaped Soft Jaws)를 사용하면 단순한 기형 부품도 척에 고정할 수 있습니다. 반면 복잡한 형상의 공작물은 터닝 픽스처의 도움을 받아 고정해야 합니다. 이 픽스처들은 일반적으로 스핀들 노즈나 페이스 플레이트에 고정되어 공작물을 제자리에 고정합니다.
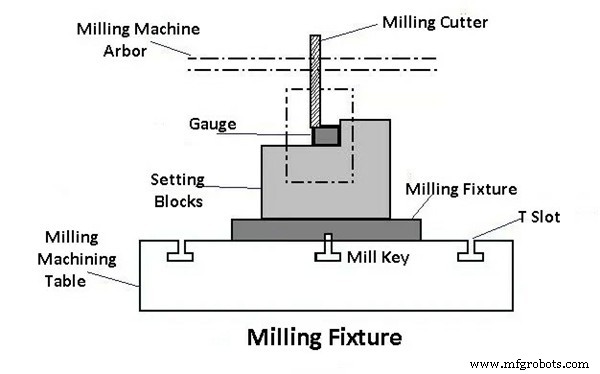
2. 밀링 픽스처(Milling Fixture)
밀링 픽스처는 공작물을 고정하며, 일반적으로 스핀들 노즈나 페이스 플레이트에 고정됩니다. 테이블을 이동시키고 커터와 상대적으로 위치시켜 원하는 결과를 얻습니다. 공정 시작 전 공작물을 픽스처 베이스에 놓고 클램핑합니다.
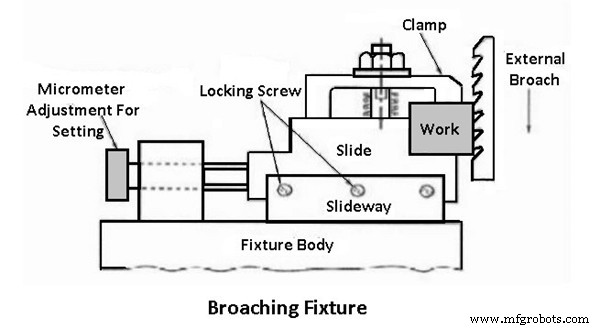
3. 브로칭 픽스처(Broaching Fixture)
이 픽스처들은 키웨이 브로칭과 홀 브로칭 같은 작업 중 공작물을 위치시키고 고정하며 지지하기 위해 다양한 유형의 브로칭 기계에 사용됩니다. 클램핑 플레이트를 픽스처로 사용하는 내부 풀타입 브로칭.
4. 연삭 픽스처(Grinding Fixture)
연삭 기계는 공작물을 연삭하는 동안 위치시키고 고정하며 지지하기 위해 다양한 픽스처를 사용합니다. 척, 맨드렐 같은 공작물 고정 장치를 이러한 픽스처와 함께 사용할 수 있습니다.
5. 보링 픽스처(Boring Fixture)
이 픽스처의 구조는 밀링 픽스처만큼 견고할 필요는 없습니다. 밀링 픽스처가 겪는 것과 같은 무거운 절삭 하중을 받지 않기 때문입니다.
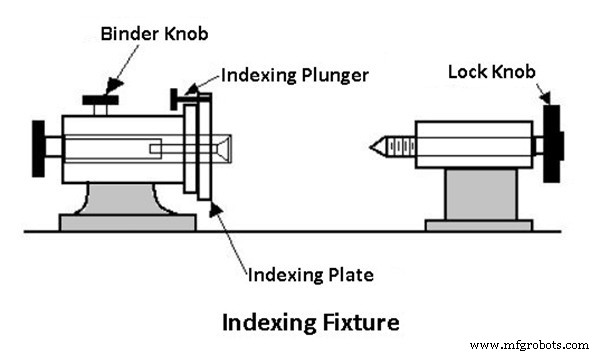
6. 인덱싱 픽스처(Indexing Fixture)
여러 부품을 다양한 면에서 가공하여 가공면이나 형상이 균일하게 간격을 두어야 하는 경우가 있습니다. 가능한 많은 면을 가공하기 위해 이 요소들은 해당 횟수만큼 인덱싱되어야 합니다. 적절한 인덱싱 메커니즘이 고정 장치(지그 또는 픽스처) 내에 내장됩니다. 데이터를 인덱싱하는 데 사용할 수 있는 장치가 포함된 픽스처를 인덱싱 픽스처라고 합니다.
7. 탭핑 픽스처(Tapping Fixture)
드릴링된 구멍에 내부 나사산을 절삭하기 위해 탭핑 픽스처는 동일한 공작 부품을 고정하고 안정화하도록 설계되었습니다. 기형적이고 불균형한 부품은 특히 대량 탭핑이 필요할 때 항상 특수 픽스처의 사용을 필요로 합니다.
8. 듀플렉스 픽스처(Duplex Fixture)
두 개의 동일한 부품을 동시에 고정하여 두 개의 다른 스테이션에서 동시에 가공할 수 있는 픽스처를 듀플렉스 픽스처라고 합니다.
9. 용접 픽스처(Welding Fixture)
용접 픽스처는 다양한 부품을 고정하고 지지하여 용접 공정 중 용접 구조물이 변형되지 않도록 합니다. 클램핑은 가볍지만 단단해야 하며, 클램핑 부품은 용접 구역에서 충분히 멀리 떨어져 있어야 합니다. 용접의 힘을 견디기 위해 픽스처는 매우 견고하고 강직해야 합니다.
10. 조립 픽스처(Assembly Fixture)
이 지그들의 목적은 조립의 다양한 부품을 올바른 상대적 위치에 고정하는 것입니다.
지그 vs 픽스처: 차이점은 무엇인가?
지그와 픽스처, 차이점은 무엇일까요? 대량 생산 공정에서 사용되는 두 가지 주요 도구는 지그와 픽스처입니다. 두 용어를 동의어로 잘못 사용하는 것이 흔하지만, 실제로는 서로 다른 기능을 수행합니다.
지그는 절삭 공구를 공작물 상의 미리 정해진 특정 위치로 안내합니다. 공작물은 픽스처를 사용하여 지지되고 위치 결정됩니다. 지그와 달리 픽스처는 공작물에 공구를 고정하지 않습니다.
픽스처와 비교했을 때 지그는 더 콤팩트하고 높은 절삭 및 진동 압력 하에서 안정성을 위해 더 적은 무게를 필요로 합니다. 픽스처와 달리 지그는 작업에 따라 손으로 들거나 테이블에 부착할 수 있으며 추가 공구가 필요하지 않습니다.
왜 지그와 픽스처가 CNC 가공에서 중요한가?
지그와 픽스처를 신중하게 선택하면 원활한 작업, 단순화된 생산, 빠른 공정 전환을 가능하게 하여 제조 공정의 경제성을 크게 향상시킬 수 있습니다. 지그와 픽스처는 부품 가공 시 CNC 기계의 제약을 보완하는 데 도움이 됩니다. 가공 공정 중 안정적인 장착과 부품 위치의 신뢰성을 유지하도록 설계되었습니다. 아래는 맞춤형 CNC 가공에서 툴링과 픽스처링의 다양한 역할입니다.
1. 부품 고정(Part Holding)
지그와 픽스처의 주된 목적 중 하나는 가공 공정 중 부품을 안정적으로 고정하는 것입니다. 가공 중인 특정 부품에 맞게 맞춤 설계됩니다. 부품을 특정 각도로 고정하거나 특정 형상으로 클램핑해야 할 때마다 맞춤형 부품 고정을 제공합니다.
신뢰할 수 있는 맞춤형 픽스처링은 채터와 공구 풀아웃으로 인한 원치 않는 부정확성을 방지하는 데 필수적입니다. 부품 고정용 픽스처의 예로는 바이스, 척, 센터, 밀링 픽스처, 다양한 홀딩 플레이트 등이 있습니다.
2. 부품 보호(Parts Protection)
지그와 픽스처의 한 역할은 가공 중 공작물을 보호하는 것입니다. 원하는 표면 마감을 유지하고 적절한 런아웃(Runout)을 유지하는 데 큰 도움이 됩니다.
슬리브, 부싱, 마스킹 픽스처는 표면 마감이 제어되는 맞춤형 부품에 일반적으로 설계됩니다. 이는 다양한 가공 공정에서 발생하는 금속 칩/스와프로부터 완제품 표면을 보호하기 위함입니다. 또한 맞춤형 머시닝 센터는 전체 런아웃에 엄격한 콜아웃이 있는 맞춤형 부품을 위해 특별히 설계됩니다.
3. 위치 제어 / 풀프루핑(Location Control / Fool Proofing)
지그와 픽스처는 치수와 위치 정확도를 유지하는 데 매우 필수적입니다. 가공 공정 중 공작물을 올바른 위치와 방향에 고정합니다. 이러한 이유로 픽스처는 인간 요인으로 인한 오류를 최소화하기 위해 공정에 풀프루핑을 통합하는 편리한 수단이 됩니다.
핀, 클램프, 평면, 체결부(Fasteners)를 사용하여 필요한 픽스처를 설계함으로써 공작물의 위치, 방향, 안정성을 자유도 구속을 통해 제어합니다. 평면은 부품을 지지하고, 클램프는 탈착이 용이하면서 조정 가능한 장착을 허용하며, 핀은 특정 형상에 대한 정밀한 위치 제어를 제공합니다.
맞춤형 부품 가공에서 홀과 슬롯 같은 특징은 일부 장착 제약으로 인해 가공하기 어려운 특정 위치에서 제어되어야 하며, 이것이 픽스처가 설계되는 이유입니다. 픽스처는 어려운 부품 형상을 가공하는 가장 신뢰할 수 있는 방법입니다.
4. 부품 일관성(Part Consistency)
픽스처는 여러 맞춤형 부품을 가공하면서 품질을 유지할 수 있게 합니다. 부품 간 품질이 일관되도록 보장합니다. 일관성이 필요한 형상 제어의 예로는 평탄도, 평행도, 직각도 등이 있습니다.
5. 셋업 시간 단축(Set up Reduction)
픽스처는 부품을 적재하면서 검사하는 번거로운 공정을 없애는 좋은 방법입니다. 특정 부품을 위해 설계된 픽스처는 전체 CNC 공정을 플러그 앤 플레이(Plug and Play) 작업으로 만듭니다. 오퍼레이터의 작업은 공작물을 적재하는 것뿐입니다. 필요한 모든 위치 제어와 부품 참조가 이미 픽스처 내에서 관리되기 때문입니다. 많은 CNC 가공 업체들이 다른 부가가치 공정을 위해 귀중한 셋업 시간을 절약하고자 이 방식을 공정에 적용합니다. 셋업 시간을 줄여주는 픽스처의 예로는 SMED(금형 단분 교환) 픽스처, 밀링 픽스처, 소프트 조, 헥스 밀링 픽스처 등이 있습니다.
지그와 픽스처 제작의 기본 방법과 단계
지그와 픽스처 설계 전 원본 정보 준비에는 다음이 포함됩니다.
설계 통지서, 완제품 도면, 블랭크 도면, 공정 루트 등 기술 정보.
각 공정의 가공 기술 요구사항, 위치 결정 및 클램핑 프로그램, 이전 공정의 가공 내용, 블랭크 상황, 가공에 사용되는 공작기계, 공구, 검사 게이지, 가공 여유량, 절삭량 등 이해.
생산 배치와 지그/픽스처 필요성 이해. 필요한 지그와 픽스처 수량 대략 결정.
사용될 공작기계의 주요 기술 파라미터, 성능, 사양, 정밀도 및 지그 연결 부위 구조의 접촉 치수 등 이해.
지그와 픽스처의 재료 재고. 지그와 픽스처 제작에 사용되는 재료: 경화강, 회주철, 플라스틱, 초경, 에폭시 수지, 스테인리스강, 청동, 저융점 합금강. 가공 프로젝트에 따라 적절한 재료 선택 가능.
지그와 픽스처 설계 고려사항
지그와 픽스처 설계는 일반적으로 단일 구조를 가지며, 구조가 그다지 복잡하지 않은 인상을 줍니다. 특히 유압 픽스처가 유행하면서 원래의 기계적 구조가 크게 단순화되었지만, 설계 공정에서 세부 사항을 고려하지 않으면 불필요한 문제를 초래할 수 있습니다. 따라서 지그와 픽스처 설계 시 다음 사항들을 고려해야 합니다.
가공 부품의 블랭크 여유량: 블랭크 크기가 너무 크면 간섭이 발생합니다. 따라서 설계 전 블랭크 도면을 반드시 준비하세요. 충분한 공간을 확보하세요.
픽스처의 칩 배출 원활성: 공작기계의 제한된 가공 공간으로 인해 지그와 픽스처는 종종 콤팩트한 공간으로 설계되는데, 가공 중 발생하는 칩이 픽스처의 데드엔드에 쌓이는 문제가 종종 간과됩니다. 또 다른 문제는 칩과 절삭유 배출이 원활하지 않아 향후 가공에 큰 골칫거리가 될 수 있다는 점입니다. 따라서 실제 공정 시작 시 가공 공정에서 발생하는 문제들을 고려해야 합니다. 결국 지그와 픽스처는 효율을 높이고 조작을 용이하게 하기 위함입니다.
지그와 픽스처의 전반적인 개방성: 개방성을 간과하면 오퍼레이터가 부품을 장착하기 어려워져 시간과 노력이 낭비됩니다.
지그와 픽스처 설계의 기본 이론 원칙: 각 세트의 지그와 픽스처는 수많은 클램핑과 언클램핑 동작을 거칩니다. 처음에는 사용자 요구사항을 충족할 수 있을지 몰라도 원칙에 어긋나는 설계는 하지 마세요. 당장은 넘어갈 수 있어도 장기적으로는 지속 가능하지 않습니다. 좋은 설계는 시간의 망치질에도 견뎌야 합니다.
위치 결정 요소의 교체 가능성: 위치 결정 요소는 심하게 마모됩니다. 따라서 빠르고 쉽게 교체할 수 있도록 고려해야 합니다. 큰 부품으로 설계하지 않는 것이 가장 좋습니다.