CNC 선반 라이브 툴링 & Haas M-코드 이해: 완전 가이드
CNC 선반 라이브 툴링 정의
CNC 선반 라이브 툴링 옵션을 사용하면 축방향 또는 반경방향 구동 공구를 구동하여 부품 면과 직경 주변에서 드릴링이나 태핑과 같은 2차 작업을 수행할 수 있습니다. 메인 주축은 부품 위치결정과 반복성을 위해 정밀한 증분으로 인덱싱을 제공합니다.
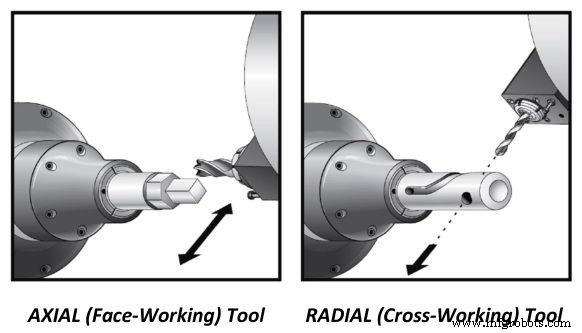
CNC 선반 라이브 툴 축방향 및 반경방향
CNC 선반 기계에서 라이브 툴링을 사용하기 전에 라이브 툴링 작업을 위해 CNC 선반 기계가 준비되어야 합니다.
예를 들어,
- 파라미터 설정 Haas CNC 파라미터 라이브 툴링 G81, G82, G83, G85, G89, G95 사이클
- 라이브 툴 구동이 결합되어야 함.
- 라이브 툴이 프로그래밍된 속도로 정방향/역방향 회전해야 함.
- 작업을 위한 메인 주축 클램핑/언클램핑.
- 주축 방향 사용 가능.
- 더 정밀한 라이브 툴링 작업을 위해 C축 사용 가능.
- 마지막에 라이브 툴 정지
- 라이브 툴 구동 해제 (일부 CNC 기계에서는 공구 터렛을 회전하면 라이브 툴링 구동이 자동으로 해제됨).
Haas CNC 선반 라이브 툴링 M-코드
Haas CNC 선반 기계에서 라이브 툴링을 사용하는 동안 주로 사용되는 M-코드는 다음과 같습니다.
M133 라이브 툴 구동 정방향
라이브 툴링 모터를 (PXXXX)rpm으로 켭니다. 예를 들어,
M133 P1000
위의 CNC 프로그램은 라이브 툴링을 정방향 1000 rpm으로 켭니다.
라이브 툴링이 결합되면 캐슬 기어를 결합하기 위해 라이브 툴 모터가 몇 밀리초 동안 천천히 회전합니다.
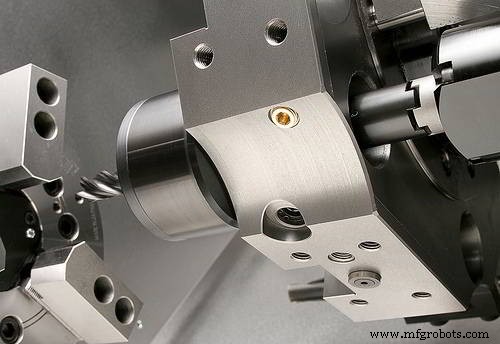
CNC 선반 라이브 툴링
M134 라이브 툴 구동 역방향
라이브 툴링 모터를 역방향으로 (PXXXX)rpm 켭니다. 예를 들어,
M134 P1000
위의 CNC 프로그램은 라이브 툴링을 역방향 1000 rpm으로 켭니다.
M135 라이브 툴 구동 정지
M135는 라이브 툴을 정지시킵니다.
M14 메인 주축 클램프 / M15 메인 주축 언클램프
M14 메인 주축 클램프 또는 주축 브레이크 온.
M15 언클램프 또는 주축 브레이크 오프. 공구 교환이 명령되거나 새로운 주축 속도가 명령되면 주축은 자동으로 언클램프됩니다. RESET을 눌러도 주축은 언클램프됩니다.
M19 주축 방향
주축 방향 옵션을 사용하면 주축을 특정 프로그래밍된 각도로 위치시킬 수 있습니다.
M19는 주축을 영점 위치로 방향 지정합니다. M19와 함께 P 또는 R 값은 주축을 특정 위치(도 단위)로 방향 지정하는 데 사용됩니다.
M119는 보조 주축을 방향 지정합니다.
M19 주축 방향 - M119 서브 주축 방향을 참조하십시오.
M19 주축 방향을 사용하는 CNC 프로그램 예제는 라이브 툴링 선반 프로그래밍 코드 - 주축 방향 Haas CNC를 참조하십시오.
M154 C축 결합 / M155 C축 해제
M154 C축 결합
M155 C축 해제
이 코드들은 C축 모터를 켜고 끕니다.
C축은 X 및/또는 Z 이동과 완전히 보간된 고정밀 양방향 주축 운동을 제공합니다. 0.01~60 RPM의 주축 속도를 명령할 수 있습니다.
C축 CNC 프로그램 예제는 C축 선반 프로그래밍 예제 with 라이브 툴링 on Haas CNC를 참조하십시오.



