


CNC 기계

산업 제조
G09 이그잭트 스톱은 여러 이름으로 불립니다.
이그잭트 스톱 (Exact Stop)
축을 0으로 감속 (Decelerate Axis to Zero)
정밀 코너링 (Precision Cornering)
G09 이그잭트 스톱 또는 정밀 코너링 G-코드는 프로그래밍된 블록 끝에서 축을 0 속도로 감속시킵니다. 정지 후 다음 블록에서 프로그래밍된 이송속도로 가속합니다. 이로 인해 프로그래밍된 이송속도와 관계없이 날카로운 코너가 절삭됩니다. G09 코드는 비모달 G-코드이므로, 지정된 블록의 축 이동에만 영향을 줍니다.
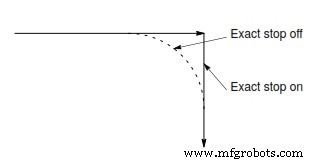
G09 이그잭트 스톱 G-코드는 CNC 머시니스트가 가공 중 날카로운 코너를 절삭하고 싶을 때만 사용해야 합니다. 이 G09 G-코드에는 다른 용도가 없습니다. 그루빙, 터닝, 밀링 어디서든 정밀 코너링을 달성할 수 있습니다. 날카로운 코너를 원하는 CNC 프로그램 라인에 G09 이그잭트 스톱 G-코드를 프로그래밍하기만 하면 됩니다.
N40 G01 X26 Z53
N50 G09 X26 Z27
N60 G01 X86 Z27 C3
N70 G01 X86 Z0
축 이송이 천천히 0으로 감소했다가 다시 프로그래밍된 최대 이송으로 증가합니다.
이 전체 과정이 너무 빨라 육안으로 관찰할 수 없습니다.
이 이송 감속 및 가속 과정은 부품 마무리에 전혀 영향을 주지 않습니다.
따라서 어떠한 불량 가공도 관찰되지 않습니다.
CNC 기계
하이덴하인 TNC 640/530/410/426/430/320용 M 코드 (기타 기능)하이덴하인 TNC 320하이덴하인 M 코드M 코드설명M0프로그램 실행 정지 (스핀들 정지, 쿨런트 OFF)M1선택적 프로그램 정지 (스핀들 정지, 쿨런트 OFF)M2프로그램 실행 정지 (스핀들 정지, 쿨런트 OFF, 블록 1로 이동, 상태 표시 클리어 (기계 파라미터에 따라))M3스핀들 ON 시계 방향M4스핀들 ON 반시계 방향M5스핀들 정지M6공구 교환 (프로그램 실행 정지 (기계 파라미터에 따라), 스핀들 정지)M8쿨런트 ONM9쿨런트 OFFM1
하스 M00 프로그램 정지 M00 코드는 프로그램 실행을 완전히 정지시킵니다. M00 실행 시 동작 모든 축 이동 정지 스핀들 정지 쿨런트 끄기 (스핀들 쓰루 쿨런트 포함) 프로그램 에디터에서 M00 다음 블록이 하이라이트되며, 사이클 스타트 버튼을 누르면 하이라이트된 블록부터 프로그램이 계속 실행됩니다. M-코드 데이터 모달/논모달밀링/선반 모달둘 다 프로그래밍 M00 프로그래밍 예제 % O10023 T2 M06 (5/8 DIA. 2 FLT END MILL) G90 G54 G00 X-2.35 Y2.35 S1