단계별 가이드: Hermle UWF‑851 CNC 밀링머신에서 공작물 오프셋 설정하기 (Siemens Sinumerik 810 제어)
이 문서에서는 Hermle UWF 851 CNC 밀링머신과 Siemens Sinumerik CNC 제어장치에서 공작물 오프셋(Work Offset)을 설정하는 전체 과정을 간략히 설명합니다.
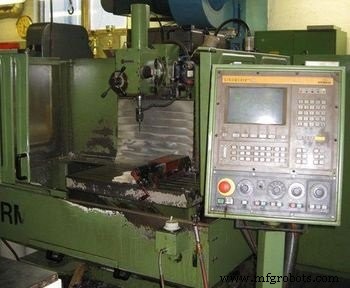
Hermle UWF 851 CNC 밀링머신과 SINUMERIK 810 CNC 제어장치
바이스를 이용해 공작물을 5~10mm 깊이로 고정하세요.
밀링 커터 준비
직경 12mm 커터를 공구 홀더에 장착하고 공구 홀더 조임 장치를 이용해 단단히 고정합니다.
동일한 공구 홀더를 왼손으로 잡고 공구 교환 버튼을 눌러 밀링 헤드 우측에 있는 공구 교환 메커니즘을 엽니다.
공구 홀더를 스핀들에 끼우고 위로 밀어 올린 뒤, 다른 손으로 공구 교환 버튼 옆에 있는 잠금 버튼을 누릅니다.
JOG 모드를 선택하고 >(다음 페이지 버튼)을 눌러 'Over Store' 페이지를 찾은 뒤 선택합니다.
S = 450(회전속도 rpm), M = 03(정회전 CW)을 입력합니다.
사이클 스타트 버튼을 누르면 스피들이 회전을 시작합니다.
증분 모드(Incremental Mod)를 선택합니다. 이 모드에서는 핸들휠 사용을 위해 1(0.001mm), 10(0.01mm), 100(0.1mm) 보정을 설정할 수 있습니다.
키패드 영역에서 X, Y, Z, C축 등을 선택할 수 있습니다.
X축 공작물 오프셋 설정
100(0.1mm) 보정을 선택하고 X축을 활성화해 이동시킵니다.
핸들휠을 돌려 커터를 도면과 같이 공작물 측면(X축 방향)으로 접근시킵니다.

X축 공작물 오프셋 설정
커터에 5~10mm 깊이로 진입시킵니다.
다시 X축으로 이동해 공작물과 커터 사이 간극이 육안으로 보이지 않을 만큼 접근하면, 증분 보정을 10(0.01mm)으로 줄이고 커터와 공작물 사이에 종이를 끼웁니다.
천천히 이동하다 종이가 잘리는 순간을 포착하고 그 위치를 기록합니다. 이 값이 오프셋 설정에 필요한 X축 위치값입니다.
X축 값을 영점 오프셋에 입력
설정 데이터 탭 → 영점 오프셋 탭을 눌러 영점 오프셋 화면을 엽니다.
위 단계에서 얻은 X축 값을 영점 오프셋(G54 X = …)에 입력합니다.
Y축 공작물 오프셋 설정
100(0.1mm) 증분 모드를 선택합니다. Z축을 선택해 커터를 위로 올립니다.
Y축을 선택해 도면과 같이 공작물 측면으로 이동시킵니다.

Y축 공작물 오프셋 설정
Z축을 선택해 커터를 5~10mm 깊이로 진입시킵니다.
Y축으로 공작물에 접근합니다.
간극이 보이지 않을 만큼 접근하면 증분 보정을 10(0.01mm)으로 줄이고 종이를 끼워 천천히 이동하다 종이가 잘리는 지점에서 멈춥니다. 이 Y축 위치값을 영점 오프셋에 사용합니다.
Y축 값을 영점 오프셋에 입력
설정 데이터 탭 → 영점 오프셋 탭을 눌러 영점 오프셋 화면을 엽니다. 위 단계에서 얻은 Y축 값을 영점 오프셋(G54 Y = …)에 입력합니다.
이제 100(0.1mm) 증분 모드를 선택하고 Z축으로 커터를 올립니다.
아직 끝나지 않았습니다…
위 절차 완료 후 자동 모드에서 프로그램을 실행하면 커터가 아래 그림과 같이 잘못된 위치(G00 X0 Y0)에서 가공을 시작합니다.

공작물 오프셋 설정 시 공구 잘못된 위치
마지막 단계
우리가 원하는 것은 커터가 두 측정면이 만나는 공작물 시작점의 정중앙 상단에서 시작하는 것입니다. 이곳이 모든 부품 치수 계산의 기준점이 되기 때문입니다.

공작물 오프셋 설정 시 공구 올바른 위치
커터 위치를 보정하기 위해 커터 반경(직경 12mm이므로 6mm)을 X축에서 빼고 Y축에 6mm를 더해 영점 오프셋 X, Y 값에 반영합니다.



