


산업용 장비

산업 제조
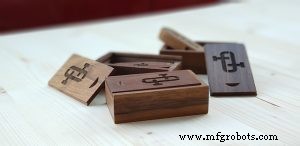
레이저 각인은 주얼리, 열쇠고리, 도마, 의류 등 다양한 제품에 개인화된 디테일을 추가하는 필수 방법이 되었습니다. 잉크나 페인트에 의존하는 전통적 방법과 달리, 레이저 각인은 집중된 레이저 에너지로 표면을 가열해 정밀하고 영구적인 마킹을 만듭니다.
제조업체는 레이저 각인이 최소한의 수동 개입으로 빠르고 반복 가능한 결과를 제공하기 때문에 선호합니다. 적절히 캘리브레이션된 기계는 복잡한 패턴을 몇 초 만에 각인할 수 있어 수공구나 화학 에칭보다 훨씬 효율적입니다.
고급 광학 시스템이 레이저를 직경 0.5mm 미만의 스팟으로 초점화합니다. 이 정밀도는 더 넓고 덜 집중된 기술로는 불가능한 미세 디테일 생성을 가능하게 합니다.
레이저 자체는 빛을 방출할 뿐 열을 내지 않습니다. 에너지가 소재에 충돌하여 열로 변환되며, 국소적 용융 또는 기화가 각인을 정의합니다.
디자이너는 고정 레이저/고정 공작물 설정과 이동 레이저/고정 공작물 시스템 중 용도와 요구 정밀도에 따라 선택합니다.
대부분 금속과 합금(고출력 파이버 또는 CO₂ 레이저 필요)부터 목재, 플라스틱, 복합재까지 레이저 각인은 다양한 기판에 적응할 수 있습니다. 금속 표면은 열 저항을 극복하기 위해 더 높은 에너지가 필요하지만, 부드러운 소재는 더 적은 전력을 요구합니다.
소재가 기화하면 유해 화합물을 포함할 수 있는 연기가 방출됩니다. 대부분의 상용 기계에는 배기 또는 여과 시스템이 포함되어 이러한 배출물을 포착하여 안전한 작업 공간과 제품 무결성을 보장합니다.
산업용 장비
레이저 조각기는 일반적으로 재료 절단과 조각에 사용됩니다. 레이저 조각은 절단 조각, 오목 조각, 볼록 조각 세 가지로 나뉩니다. 레이저 조각의 재료 제거 원리는 레이저 절단과 같으며, 여러 개의 절단되지 않은 슬롯을 연결해 재료 제거 영역을 형성합니다. 레이저 홈 단면은 V자 형태이며, 절단 속도가 낮을수록 레이저 전류가 클수록 홈 폭과 깊이가 커집니다. 이때 절단 속도와 레이저 전류는 홈 폭보다 홈 깊이에 훨씬 더 큰 영향을 미칩니다.작동 원리레이저 조각의 기본 원리는 레이저 절단과 거의 같습니다. 고에너지 밀도 레이저 빔을 열
미국 제조업 환경은 지난 수백 년간 1801년 최초 호환 부품 개발, 1913년 최초 이동식 조립 라인, 1930년대 린 제조 원칙 발견, 1970년대 오프쇼어링 트렌드 시작 등 수많은 부침을 겪었습니다. 제조업은 미국 경제와 미국 노동자의 고용 기회를 형성하는 데 엄청난 역할을 했습니다. 다행히 현재 미국 제조업 상태는 그 어느 때보다 유망하며, 이를 입증할 수치들이 있습니다. 예를 들어 미국 제조업은 중소기업 네트워크 내에서 거대한 일자리 공급원이 되었으며, 이는 지역 소규모 경제뿐만 아니라 국가 경제 전반을 활성화합니다. 미국