3D 프린트 접착 완벽 가이드: 필라멘트별 최적 본드 & 접착법
3D 출력물 접착법을 제대로 아는 건 생각보다 중요합니다. 모델이 부러져도 접착으로 살릴 수 있고, 대형 모델을 파트별로 출력해 조립하면 더 튼튼한 결과물을 얻습니다.
이 글에서 접착제 종류, 필라멘트별 추천 접착제, 최강 접착력 노하우, 안전 수칙을 다룹니다.
핵심 정보 요약표부터 보시고, 각 접착제 상세 내용은 본문 확인하세요.
| 접착제 종류 | 접착 강도 | 적용 필라멘트 | 안전 수칙 |
|---|
| 아크릴 시멘트 (Acrylic Cement) | 최강 | 모든 경질 필라멘트: ABS, PLA, PETG 등 | 인화성, 환기 필수, 피부·눈 보호구 착용 |
| 순간접착제/슈퍼글루 (CA) | 최강 | 모든 경질 필라멘트: ABS, PLA, PETG 등 | 환기 필수, 피부·눈 보호구 착용 |
| 아세톤 (Acetone) | 강함 | 아세톤 용해성 필라멘트: ABS, HIPS, PLA | 인화성, 환기 필수 |
| 접착 시멘트 (Contact Cement) | 강함 | ABS, HIPS, PLA | 인화성, 환기 필수 |
| 에폭시 (Epoxy) | 약함 | 플렉시블 제외 모든 필라멘트 | 환기 필수 |
| 글루건 (Hot Glue Gun) | 중간 | 모든 경질 필라멘트 | 화상 주의(고온) |
자, 각 접착제별 상세 살펴보겠습니다!
아크릴 시멘트 (Acrylic Cement)
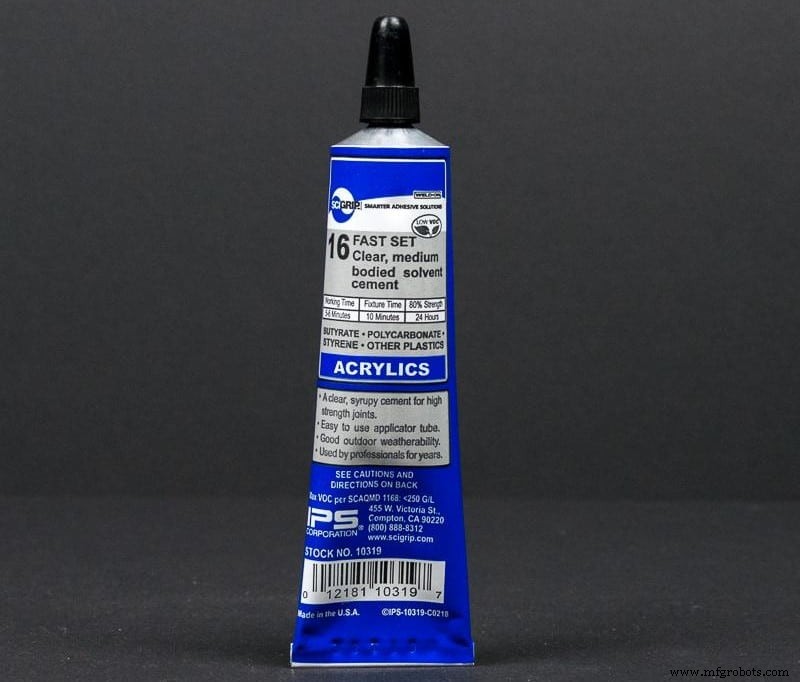
거론 잘 안 되지만 3D 출력물 접착에 최고 성능인 솔루션. 접착부가 출력물 본체보다 강해, 힘 가해지면 접착부 아닌 다른 데서 부러질 정도.
주로 출력물 가장자리(퍼리미터 따라) 도포. 인필 부위엔 고인필 비율 매우 높을 때만.
최적 필라멘트
ABS, PLA, PETG 등 경질 소재 접착에 최적.
표면 전처리로 접착력 극대화
기름·오염 있으면 알코올로 닦고 건조. 샌드페이퍼로 요철 평탄화하면 아크릴 시멘트 밀착력 향상.
안전 수칙
본문 소개 접착제 중 가장 인화성 강함. 극도로 주의 다뤄야 함. 섭취·흡입·피부흡수 모두 고독성.
작업자: 적정 보호구 필수. 특수 눈·피부 보호구 필요. 메틸렌 클로라이드(발암 물질) 함유 → 환기·방독면 필수.
순간접착제/슈퍼글루 (Super Glue, CA)
아크릴 시멘트만큼 강력. 사용 쉽고, 초강력 결합, 초속 경화, 이음새 거의 안 보임.
경화 빠르니 파트 정렬 신속·정확히. 한번 경화되면 되돌리기 불가능.
최적 필라멘트
형태 유지되는 경질 소재면 모두 우수. ABS, PLA, PETG 탁월.
표면 전처리
거친 면은 고운 사포로 평탄화. 알코올로 닦고 건조. 접착면엔 먼지·이물·기름 없어야 함.
안전 수칙
초속 경화 → 피부 접착 사고 주의. 장갑 필수. 시아노아크릴레이트는 베트남전 야전 지혈용으로 쓰일 만큼 빠름.
작업 시 신문지 깔아 가구 보호. 옷에도 묻으면 안 됨. 면/울과 강발열 반응 → 최악엔 옷 태우며 백색 유독 연기 발생.
CA 자체 무독성이지만 환기 필수. 대량 사용 시 흡입·안구 자극 우려.
어린이·반려동물 손 안 닿는 곳 보관.
아세톤 (Acetone)
페인트 신너로도 불리는 아세톤. ABS, PLA, HIPS 출력물 접착 가능. 원리: 출력물 표면 약간 녹여 두 면 융합.
올바른 사용법:
- 얇은 모델엔 아세톤 과다 도포 금지.
- 붓/천에 아세톤 적셔 양면 얇게 도포.
- 클램프나 덕트 테이프로 고정. 크기·양 따라 수분~수시간 유지.
아세톤이 얇은 층 녹여 두 면이 '섞이며' 결합.
최적 필라멘트
순도 고려 시 ABS, HIPS, PLA 적합. 아세톤에 녹는 다른 소재도 가능.
표면 전처리
양면 사포로 평탄화. 기름·오염 알코올로 제거 후 아세톤 도포.
안전 수칙
인화성 액체. 발화원(불꽃, 스파크, 고온면) 근처 금지. 발화 위험.
휘발 빠르고 독성 → 실외 또는 환기 잘 되는 곳 작업. 어지러우면 즉시 이탈·심호흡.
접착 시멘트 (Contact Cement)
ABS, HIPS, PLA 접착에 효과. 용제계 접착제로 아세톤과 동일 원리(표면 녹여 융합).
천/붓으로 양면 소량 도포 → 덕트 테이프/클램프 고정.
중요: 결합력 강하지만 불투명 → 이음새 보임.
최적 필라멘트
아세톤 용해성 소재: ABS, HIPS, PLA 등 동일 물성 소재.
표면 전처리
기름·오염 알코올 제거·건조. 사포로 평탄화 안 하면 접착 안 됨.
안전 수칙
난로·화로·고열원 근처 사용 금지. 인화성·휘발성 액체로 자연 발화 위험.
가능하면 실외 작업. 실내면 환기 철저. 흡입 금지. 메스꺼움·어지러우면 신선한 공기 있는 곳으로 이동.
에폭시 (Epoxy)
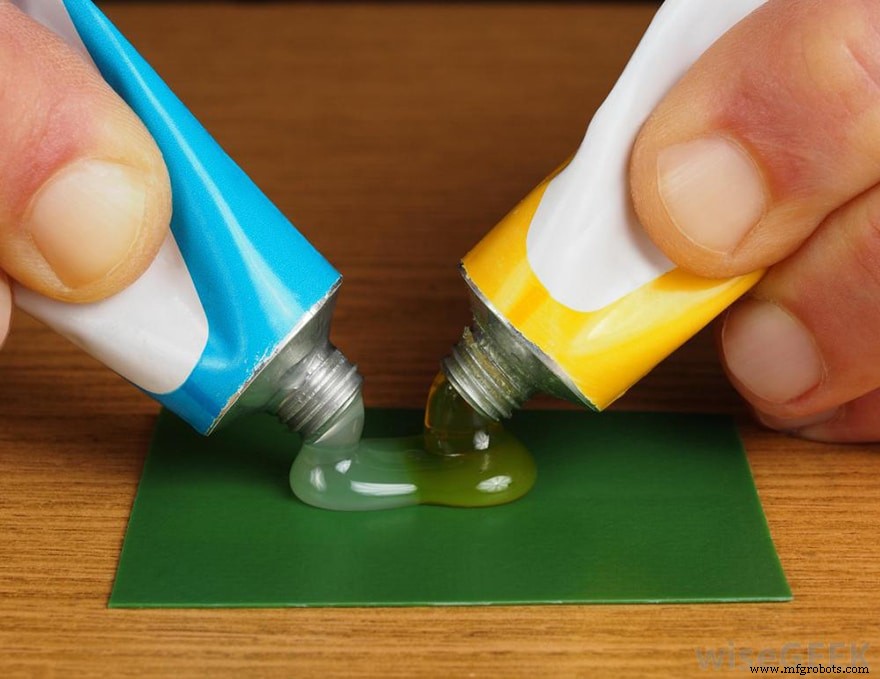
대부분 필라멘트와 호환되는 또 다른 접착법.
접착제 겸 필러로도 사용: 구멍·틈 메우기, 이음새 커버 가능. 샌딩 가능해 이음새 감추기 좋음.
단, 플렉시블 필라멘트엔 비추천. 경화 후 경화되어 플렉시블 의미 퇴색.
슈퍼글루/아크릴 시멘트보다 결합력 약함. 힘 가하면 접착부에서 파손(슈퍼글루 등은 본체 다른 데서 부러짐).
최적 필라멘트
대부분 소재에 나름 신뢰성 있으나, 플렉시블엔 경화 후 딱딱해져 부적합.
표면 전처리
에폭시는 요철 채워주니 완벽 평탄 불필요.
안전 수칙
CA글루처럼 비교적 안전. 무독·무해하나 흔한 알레르기 유발. 최악엔 눈 깜빡임·기침. 첨가제·필러 확인해 환기 필요 여부 판단.
혼합 시 발열(흡열 반응) 주의. 종류별 온도 차이 큼.
글루건 (Hot Glue Gun)
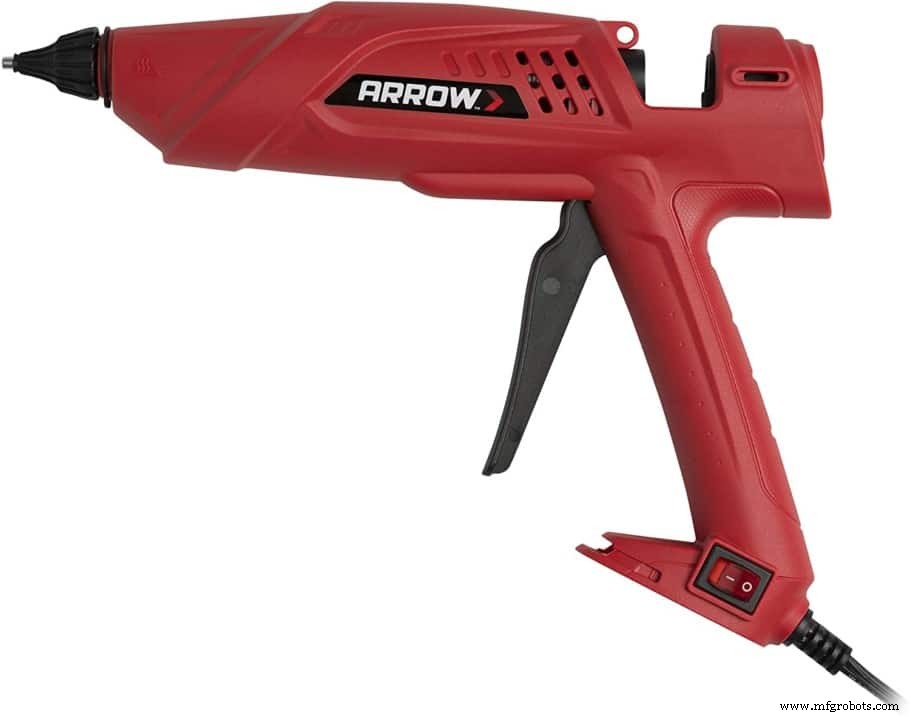
접착력 꽤 강하지만 자국 남고 이음새 보여 1순위 추천 안 함.
도포 쉽고 초단위 경화.
최적 필라멘트
ABS, PLA, PETG 등 경질 소재 모두 가능.
표면 전처리
양면 깊게 청소, 이물질 확인(접착 방해). 글루건은 요철·불규칙 면 채우기 유리.
안전 수칙
초고온 → 화상 주의.
열융착 (Thermal Welding)
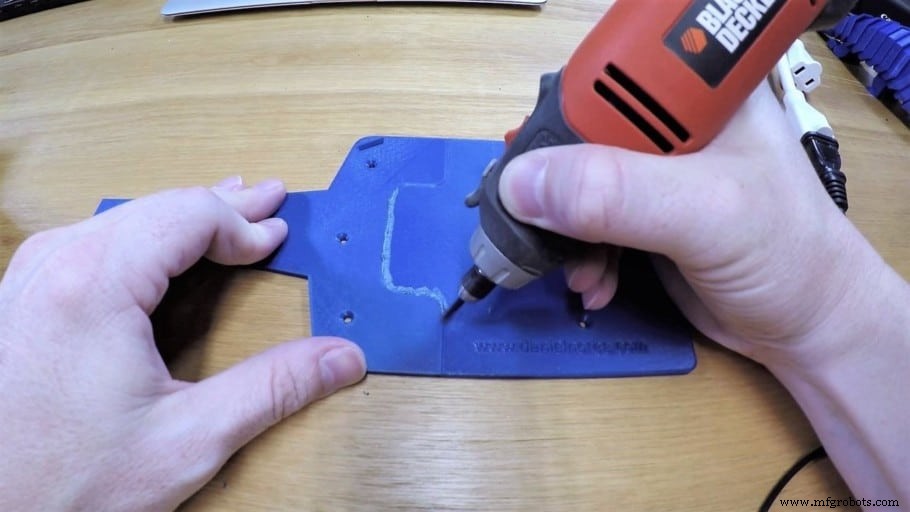
접착제 대신 열/마찰 용접으로 플라스틱 파츠 결합·크랙 메움. 강력·내구성 우수.
마찰 용접: 회전 공구로 문질러 발생한 열로 양단 녹여 융합. 필라멘트 조각을 로터리 툴에 물려 용접봉처럼 사용. 대형 출력물 하중 견디게 조인트 강화에 좋음. 시도해 보면 만족하실 기술.
드릴 속도=열량=용접 속도. 너무 빠르면 제어 어렵고 품질 저하. 속도·품질 균형점이 핵심.
깊고 튼튼한 결합 위해 레이어 단위 적층 용접. 갭이 필라멘트 폭보다 크면 식힌 후 다음 레이어 진행.
이음매 매끈하게 마무리하려면 후가공 필수. 거친→고운 사포 순 연마. 도색/폴리싱으로 용접 흔적 숨김 가능.
강력한 접착을 위한 추가 고려사항
아무리 강한 접착제도 표면 전처리 없인 소용없음. 권장: 기름·오염층 제거. 대부분 접착제에 평탄화 필수.
유연 소재보다 경질 소재에서 결합력 강함. PLA, ABS, PETG 등 경질 필라멘트는 모든 접착제로 문제없이 강력 결합.
→ 플렉시블 소재는 효율적 접착 거의 불가능.
3D 출력물 강도 높이는 법
어닐링(annealing) 추천. 출력물 강도 대폭 향상 최고 방법 중 하나.
어닐링: 유리 전이 온도 또는 약간 위(녹는점 미만)로 서서히 가열 → 일정 시간 유지 → 서서히 냉각.
미시적 플라스틱은 무질서 비정질. 출력 시 급냉 구역엔 미세 결정, 서냉 구역엔 거대 결정 형성 → '밴딩(banding)' 발생. 어닐링으로 거대 결정 구조 늘려 응력 재분배 → 강도·내구성 향상.
어닐링 공정 상세 별도 글 참고.
결론
아크릴 시멘트와 슈퍼글루가 투톱. 접착부가 출력물 본체만큼 또는 더 강해, 힘 가해지면 접착부 아닌 다른 데서 먼저 부러짐.
도움 되셨길! 좋은 하루 보내세요!
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선택의 고민을 덜어드리고자 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 3D 프린터와, 직접 테스트해 검증한 필라멘트·업그레이드 파츠를 엄선해 두었습니다.



