


산업기술

산업 제조
프로파일 황삭에서 절삭 깊이를 계산하는 방식에 새로운 옵션이 추가되었습니다. 이 기능은 무엇이고, 왜 중요하며, 표준 전략과는 어떻게 다를까요?
우리가 현재 하는 방식을 '일정 절삭 깊이(Constant Depth of Cut)'라고 부르겠습니다. 소프트웨어에 이 작업을 수행하도록 지시하기 때문입니다.
최대 절삭 깊이를 2mm로 설정하면, 실제 모델 형상은 무시한 채 스톡 경계에서부터 2mm씩 절삭하며, 터닝 인서트의 각 패스마다 예측 가능한 스텝다운으로 바닥 경계(부품의 회전 중심)까지 도달합니다.
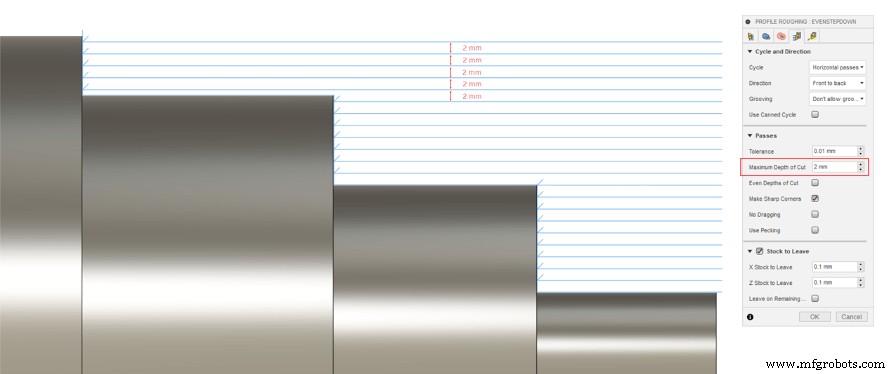
최대 절삭 깊이 설정 시 부품 형상과 무관하게 2mm 패스로 가공됩니다.
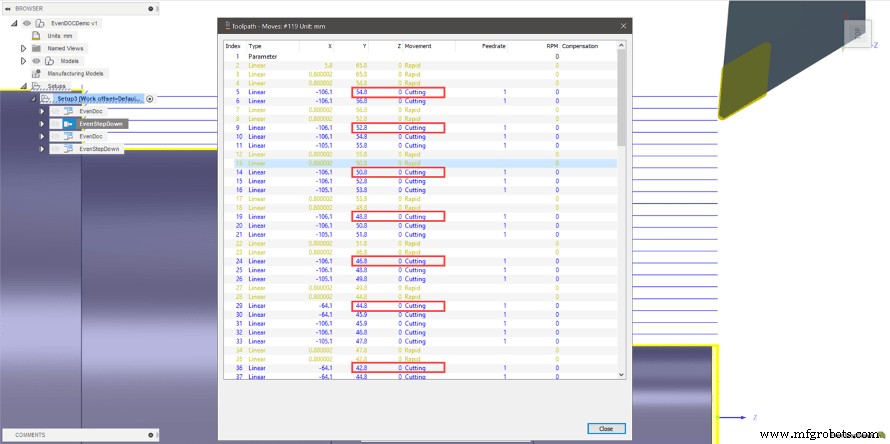
툴패스 이동을 보면 각 패스가 2mm씩입니다.
여기 강조된 미세한 패스가 주범입니다.
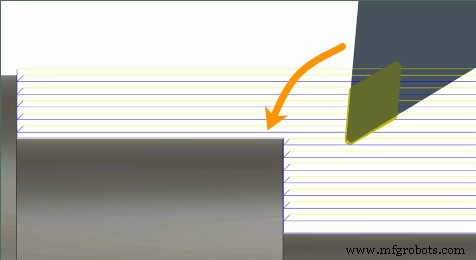
'일정 절삭 깊이'에서 여러 숄더에 발생하는 미세 패스
이 작은 패스가 왜 문제냐고요? 단순히 절삭 깊이가 균일하지 않기 때문입니다. 하지만 이 작은 차이가 나중에 올바른 공차와 표면 조도를 얻기 위한 보정을 결정하는 데 많은 문제를 야기합니다. 균일한 절삭 깊이는 균일한 칩 두께, 공작물이나 공구의 예측 가능한 처짐, 절삭 중 균일한 열 방출을 의미합니다.
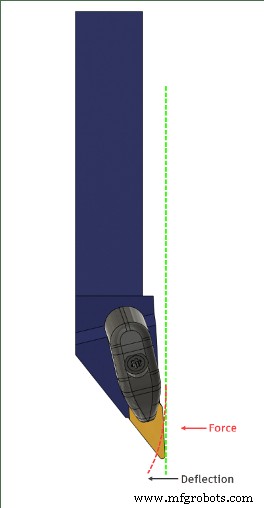
변수를 최소화하는 것이 이상적입니다. 변수를 최소화하면 발생할 수 있는 문제를 빠르게 진단할 수 있습니다. 예를 들어 여러 숄더에서 같은 양을 절삭할 때 큰 공구 처짐이 발생하면, 컨트롤러에서 각 직경에 대한 공구 오프셋을 조정해 처짐을 보정하면 됩니다. 하지만 일정 절삭 깊이로 인해 한 숄더에서만 얇은 최종 황삭 패스가 생기고 나머지는 균일하다면, 공구 처짐에 따른 직경 변동이 발생할 수 있습니다. 이런 가변성 문제를 해결하려면 Fusion으로 돌아가 해당 직경의 치수만 변경해 공차 내로 들어오게 해야 하는데, 다른 직경에는 영향을 주지 않아야 합니다.
우리가 보는 예시처럼 여러 숄더가 있는 부품의 경우, 이상적인 절삭 깊이 방식이 항상 일정한 숫자가 아닐 수 있습니다. 사용자가 각 숄더 직경을 일일이 측정해 스톡 상단부터 부품 전체의 평균 절삭 깊이를 계산하도록 기대할 수는 없습니다.
균일 절삭 깊이(Even Depths of Cut) 기능이 이 문제를 해결합니다!
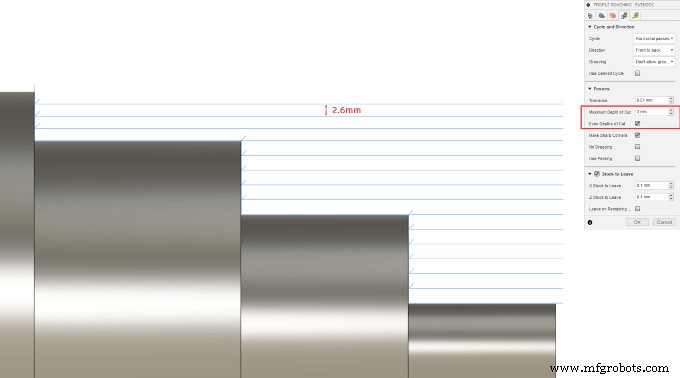
최대 절삭 깊이 3mm에 '균일 절삭 깊이' 활성화 시 2.6mm 깊이로 생성되어 더 예측 가능한 결과 제공
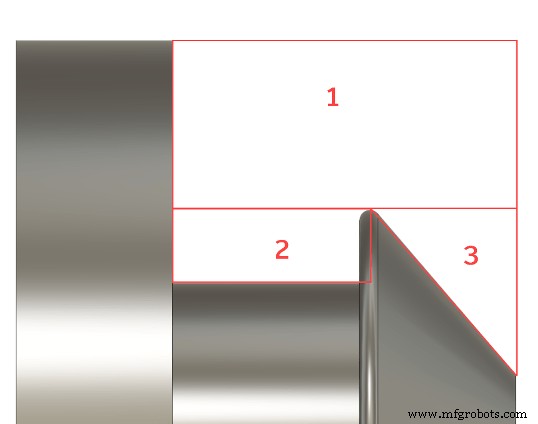
각 직경을 '영역(region)'으로 분할해 각 영역의 적절한 스텝다운을 계산한 뒤, 이를 병합해 모든 폭에 고르게 분배하는 평균값을 구합니다. 아래는 사용자가 수직 또는 수평 패스를 선택했는지에 따라 알고리즘이 영역을 정의하는 두 가지 기본 예시입니다. 여기서는 '최대 절삭 깊이'를 3mm로 제안했습니다. 일정 절삭 깊이와 달리 3mm가 각 패스의 정확한 절삭 깊이가 되는 것이 아니라, 넘지 않아야 할 값이 됩니다. 알고리즘은 모델을 미리 살펴보고 평면을 인식해 영역을 분할한 뒤, 각 패스의 절삭 깊이를 계산해 고르게 분배합니다. 결과적으로 각 패스 2.6mm로, 숄더마다 일정한 절삭 조건을 유지합니다.
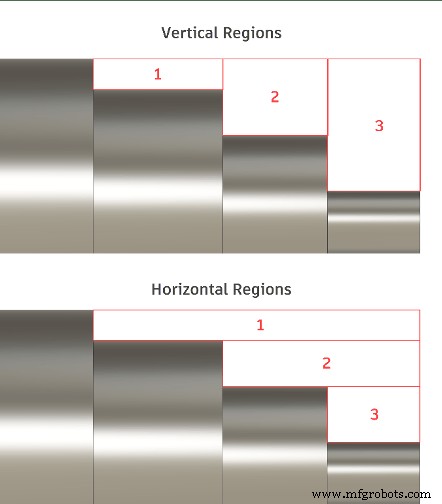
수직 및 수평 영역, 단순 형상
부품 형상이 더 복잡하면 어떻게 될까요? 첫 번째 복잡한 형상 예시에서 불균일한 절삭 깊이가 발생할 수 있는 부분을 보여줍니다.
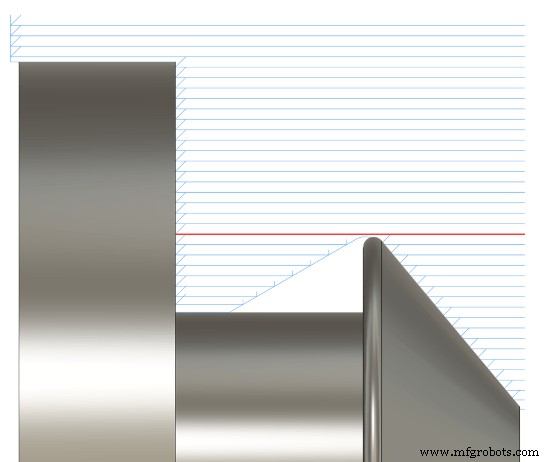
'일정 절삭 깊이'에서 복잡한 교차부 위 얇은 패스 발생
평면으로 영역을 식별할 간단한 방법이 없는데, 이 부품을 어떻게 분할해 영역을 정의할까요?
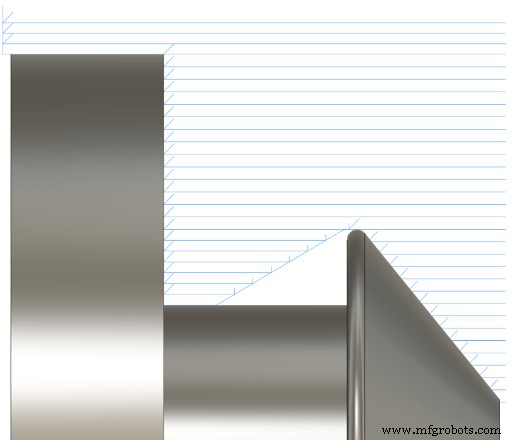
'균일 절삭 깊이' 적용한 복잡한 교차부
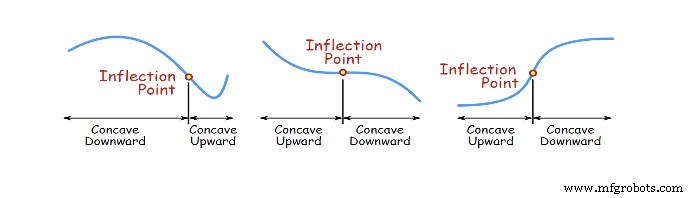
모델의 변곡점(inflection point)을 사용해 분할할 영역을 결정하고, 복잡한 형상에서도 절삭 깊이를 고르게 계산합니다.
마지막으로 경사면 사례입니다. 축에 5도 테이퍼가 있는 NPT 나사 예시를 봅시다. 알고리즘은 5도보다 큰 것을 영역으로 간주하고, 5도 미만은 분할 영역으로 보지 않습니다. 아래 테이퍼 면처럼 말입니다.
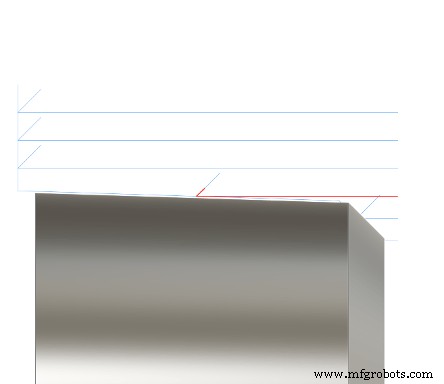
'일정 절삭 깊이'에서 5도 미만 테이퍼 면
평면도 없고 변곡점도 없어 명확하게 분할 가능한 영역을 식별할 수 없습니다. 사실 이 경우는 경사면 때문에 균일 절삭 깊이를 달성할 수 없습니다. 하지만 남은 소량의 소재를 제거하기 위해 경사면의 영역 최소/최댓값을 결정할 수 있습니다. 그래서 5도를 영역 고려 기준 최대 각도로 내장했습니다. 각도가 5도보다 크면 '평탄한' 영역으로 보지 않습니다. 아래와 같이 최적의 결과를 얻습니다.
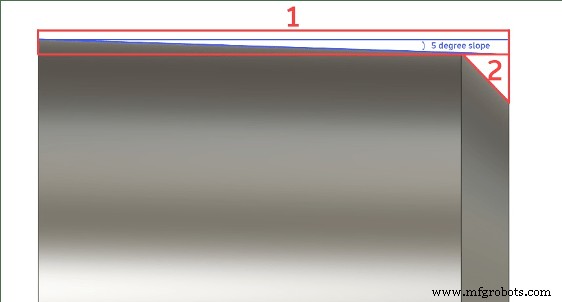
5도 초과 경사의 영역
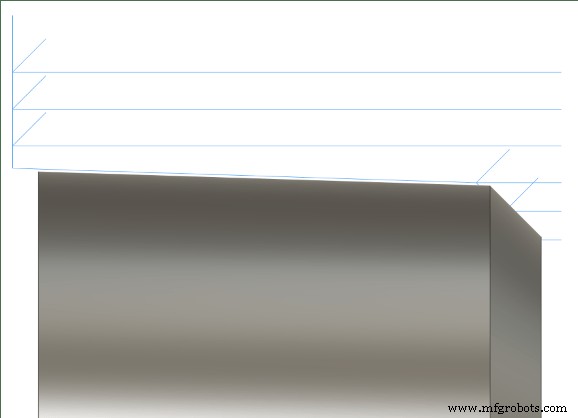
'균일 절삭 깊이' 적용한 5도 초과 테이퍼 면
외경/내경 황삭에서 거의 모든 설정 조합으로 균일 절삭 깊이가 작동하도록 시작했습니다. 단, 드래그 없음, 백 커팅, 레스트 머시닝(주물 가공)은 제외입니다.
알고리즘에서 몇 가지 가정을 적용했는데, 사용자가 더 많은 옵션을 결정할 수 있도록 개방하려 합니다. 예를 들어 최대 절삭 깊이만 입력받는데, 최소 절삭 깊이는 어떻게 될까요? 현재는 영역 단위로 처리합니다. 최대 절삭 깊이보다 작은 평탄 영역은 영역으로 보지 않습니다. 앞으로 최소 절삭 깊이 입력란을 추가해 이 값을 더 잘 제어할 수 있게 할 예정입니다.
새로운 제조 기술을 확인해 보세요. 아직 Fusion 360을 안 쓰신다면, 오늘 바로 시작해 보세요.
산업기술
가공을 떠올리면 선반과 밀링 머신이 가장 먼저 떠오를 수 있습니다. 하지만 특정 용도에 더 적합한 다양한 다른 가공 공정도 존재합니다. 그중 하나가 방전 가공(EDM)입니다. 이 글에서는 전기 방전 가공의 한 유형인 와이어 EDM의 기능과 역량을 더 심층적으로 살펴봅니다. 와이어 방전 가공이란 무엇인가? 와이어 EDM은 공작물을 관통하여 연속적으로 움직이는 와이어를 사용하여 복잡한 형상을 엄격한 공차와 최소 케어프(kerf)로 절단하는 EDM 유형입니다. 이 공정은 단단하고 두꺼운 전도성 재료를 정밀하게 절단하는 데 특히 유용하며
수중 용접이란? 수중 용접은 용접자가 물속에 잠긴 상태에서, 종종 높은 기압 환경에서 수행됩니다. 이는 다양한 난제를 야기하며, CDA Technical Institute(구 상업 다이빙 아카데미)에서 가르치는 전문 기술과 엄격한 훈련이 필요합니다. 열악한 조건과 내재된 위험 때문에 수중 용접(습식 용접이라고도 함) 다이버는 매우 엄격한 기준과 고도로 전문화된 교육을 통해 훈련되어야 합니다. 고압 용접은 높은 압력에서, 통상적으로 수중에서 수행되는 용접 공정입니다. 고압 용접은 물속에서 직접 수행되는 습식 방식이나, 특수하게 제작된