CNC 가공에서 드릴링·리밍·보링의 핵심 차이점 완벽 해설
외면 가공에 비해 CNC 가공의 구멍 가공 조건은 훨씬 열악하며, 외경 가공보다 구멍 가공이 더 어렵습니다. 이유는 다음과 같습니다.
- 구멍 가공용 공구 크기가 가공할 구멍 크기에 제한돼 강성이 낮고, 굽힘 변형과 진동이 발생하기 쉽습니다.
- 고정 크기 공구로 구멍 가공 시 구멍 치수가 공구 대응 치수로 직접 결정되므로, 공구 제조 오차와 마모가 구멍 가공 정밀도에 직접 영향을 줍니다.
- 구멍 가공 시 절삭 영역이 공작물 내부에 있어 칩 배출과 열 방출 조건이 나빠 가공 정밀도와 표면 품질 제어가 어렵습니다.
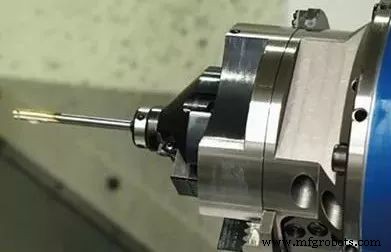
1. 드릴링 (Drilling)
드릴링은 고체 소재에 구멍을 뚫는 첫 공정으로, 구멍 직경은 일반적으로 80mm 미만입니다. 드릴링 방식은 드릴 회전과 공작물 회전 두 가지입니다. 두 방식의 오차 양상이 다릅니다. 드릴 회전 방식에서 절삭날 비대칭과 드릴 강성 부족으로 드릴이 편향되면 가공 구멍 중심선이 치우치거나 뒤틀려 직선도가 나빠지지만 구멍 직경은 변하지 않습니다. 반대로 공작물 회전 방식에서는 드릴 편향이 구멍 직경 변화를 일으키지만 구멍 중심선은 직선을 유지합니다.
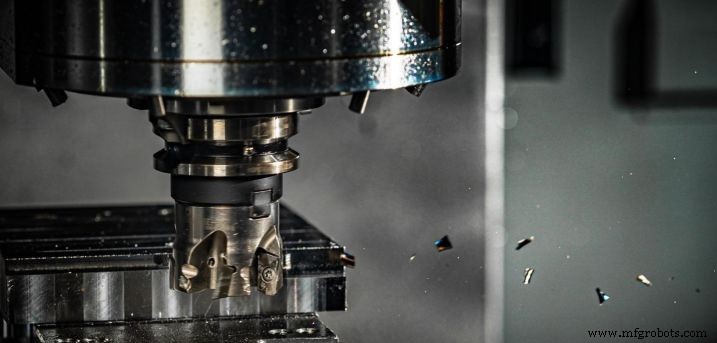
자주 쓰는 드릴링 공구로는 트위스트 드릴, 센터 드릴, 딥홀 드릴 등이 있으며, 가장 흔한 것은 트위스트 드릴입니다. 구조적 한계로 드릴의 굽힘 강성과 비틀림 강성이 모두 낮고 센터링이 불량해 드릴링 정밀도는 낮아 일반적으로 IT13~IT11 수준이며, 표면 조도도 커서 Ra 50~12.5μm 정도입니다. 하지만 금속 제거율이 크고 절삭 효율이 높습니다. 드릴링은 주로 볼트 구멍, 나사 바닥 구멍, 오일 구멍 등 품질 요구가 낮은 구멍 가공에 쓰입니다. 고정밀·고표면품질 구멍은 후속 리밍, 보링, 연마로 달성해야 합니다.
2. 리밍 (Reaming)
리밍은 구멍 마무리 가공법 중 하나로 생산 현장에서 널리 쓰입니다. 소구경 구멍의 경우 연삭과 정밀 보링보다 경제적이고 실용적입니다.
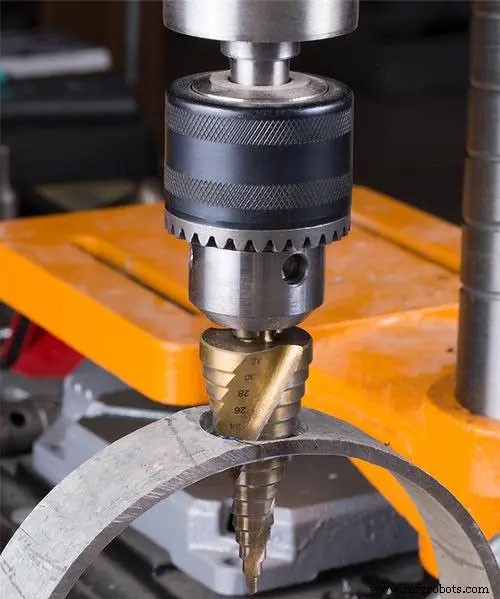
리머 (Reamer)
리머는 핸드 리머와 머신 리머 두 종류로 나뉩니다. 핸드 리머는 생크가 직선이고 날부가 길어 가이드 기능이 우수합니다. 일체형과 외경 조절형 두 구조가 있습니다. 머신 리머는 생크 타입과 슬리브 타입이 있습니다. 리머는 원통 구멍뿐 아니라 테이퍼 리머로 테이퍼 구멍도 가공 가능합니다.
리밍 기술과 응용
리밍 여유량은 리밍 품질에 큰 영향을 줍니다. 여유량이 너무 크면 리머 부하가 커 절삭날이 빨리 무뎌지고 매끄러운 가공면 확보와 치수 공차 유지가 어렵습니다. 너무 작으면 이전 공정의 공구 자국이 제거되지 않아 구멍 가공 품질 개선 효과가 없습니다. 일반적으로 조리밍 여유량 0.35~0.15mm, 정리밍 0.15~0.05mm입니다.
빌트업 에지 형성을 막기 위해 리밍은 보통 낮은 절삭 속도(고속도강 리머로 강·주철 가공 시 v < 8m/min)로 수행합니다. 이송값은 가공할 구멍 직경과 관련돼 직경이 클수록 이송값이 큽니다. 고속도강 리머로 강·주철 가공 시 이송은 보통 0.3~1mm/r입니다.
리밍 시 적절한 절삭유로 냉각, 윤활, 세척해 빌트업 에지 방지와 칩 적시 배출을 해야 합니다. 연삭과 보링 대비 리밍은 생산성이 높고 구멍 정밀도 확보가 용이하지만, 구멍 축 위치 오차는 교정 못 하므로 구멍 위치 정밀도는 이전 공정이 보장해야 합니다. 계단 구멍과 막힌 구멍은 리밍에 부적합합니다.
리밍 구멍 치수 정밀도는 일반적으로 IT9~IT7, 표면 조도 Ra 3.2~0.8μm입니다. 고정밀 요구 중구경 구멍(예: IT7급)의 경우 드릴링-확공-리밍 공정이 생산 현장의 전형적 공정입니다.
3. 보링 (Boring)
보링은 절삭 공구로 기성 구멍을 확대 가공하는 방법입니다. 보링 작업은 보링기나 선반에서 수행합니다.
보링 방식 (Boring Method)
보링에는 3가지 가공 방식이 있습니다.
(1) 공작물 회전, 공구 이송. 선반 보링 대부분이 이 방식입니다. 공정 특징: 가공 후 구멍 축선이 공작물 회전축과 일치, 구멍 진원도는 주축 회전 정밀도에 의존, 구멍 축방향 형상 오차는 공구 이송 방향이 공작물 회전축 대비 위치 정밀도에 의존. 외면과 동심도 요건이 있는 구멍 가공에 적합.
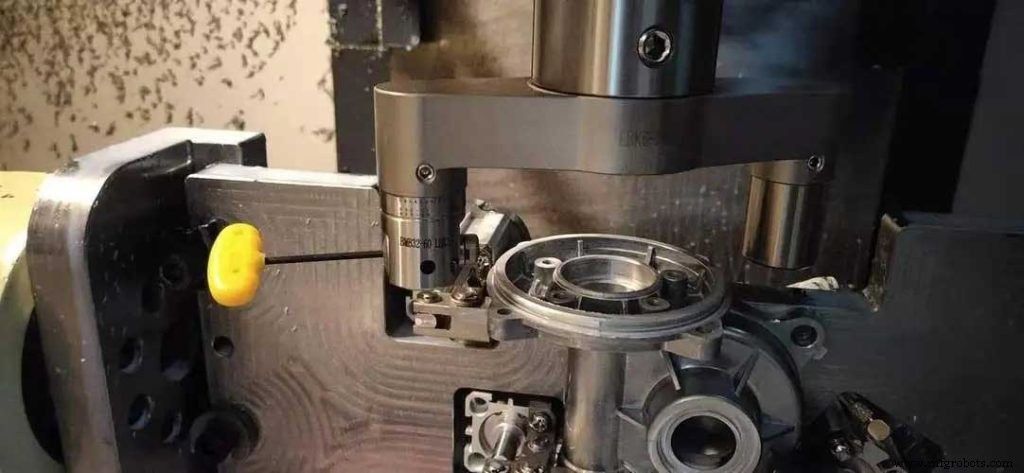
(2) 공구 회전, 공작물 이송 운동. 보링기 주축이 보링 공구 회전, 작업대가 공작물 이송.
(3) 공구 회전 겸 이송 운동. 이 방식은 보링 막대 돌출 길이가 변해 힘과 변형도 변합니다. 구멍 직경이 작아져 테이퍼 구멍이 형성됩니다. 또한 보링 막대 돌출 길이가 길어지면 자중으로 인한 주축 굽힘 변형도 커져 가공 구멍 축이 휘게 됩니다. 이 방식은 얕은 구멍에만 적합합니다.
다이아몬드 보링 (Diamond Boring)
일반 보링 대비 다이아몬드 보링은 이송량 적음, 이송 작음, 절삭 속도 높음 특징이 있습니다. 높은 가공 정밀도(IT7~IT6)와 매우 매끄러운 표면(Ra 0.4~0.05μm)을 얻습니다. 원래 다이아몬드 보링 공구로 가공했으나 현재는 초경, CBN, 합성 다이아몬드 공구로 가공합니다. 주로 비철금속 공작물 가공에 쓰이며 주철, 강철도 가공 가능.
다이아몬드 보링 대표적 절삭 조건: 예비 보링 이송량 0.2~0.6mm, 정삭 보링 0.1mm; 이송률 0.01~0.14mm/r; 절삭 속도 주철 100~250m/min, 강 150~300m/min, 비철금속 300~2000m/min.
다이아몬드 보링으로 고정밀·고표면품질을 달성하려면 공작기계(다이아몬드 보링기)는 높은 기하 정밀도와 강성을 가져야 합니다. 주축은 정밀 앵귤러 콘택트 볼 베어링이나 정압 슬라이드 베어링으로 지지하며, 고속 회전부는 정밀 밸런싱 필수. 이송 기구 운동도 매우 안정적이어야 작업대 저속 안정 이송이 가능합니다.
다이아몬드 보링은 가공 품질 우수, 생산성 높아 대량 생산 정밀 구멍 최종 가공(엔진 실린더 구멍, 피스톤 핀 구멍, 공작기계 주축함 주축 구멍 등)에 널리 쓰입니다. 단, 철족 금속 다이아몬드 보링 시 다이아몬드 공구는 탄소 원자가 철족 원소와 친화력이 커 공구 수명이 짧으므로 초경과 CBN 공구만 사용해야 합니다.
보링 공구 (Boring Tool)
보링 공구는 단날 보링 공구와 쌍날 보링 공구로 나뉩니다.
보링의 공정 특성과 적용 범위
드릴링-확공-리밍 공정 대비 보링은 공구 크기에 구애받지 않고 구멍 직경 가공 가능하며, 오차 보정 능력이 강합니다. 보링 구멍과 위치 결정면 간 높은 위치 정밀도 유지가 가능합니다.
보링 구멍 외경 대비 공구대 시스템 강성 낮고 변형 크며, 방열·칩 배출 조건 불량, 공작물·공구 열변형 상대적 큼. 보링 구멍 가공 품질과 생산 효율은 외경 가공보다 낮습니다.
위 분석대로 보링은 가공 범위 넓고 다양한 크기·정밀도 구멍 가공 가능. 대구경·고정밀도 요건 구멍과 구멍 시스템에는 보링이 거의 유일한 가공법. 보링 정밀도 IT9~IT7, 표면 조도 Ra 양호. 보링기, 선반, 밀링기 등 다양한 공작기계에서 가능해 유연성 높고 생산 현장 널리 활용. 대량 생산 시 보링 효율 향상을 위해 보링 지그 사용.



