파이버보드(MDF) 생산: 공정, 품질, 미래 트렌드
배경
엔지니어드 우드(복합 임산물)는 목재 섬유, 칩, 파편을 수지와 열압으로 접착해 만듭니다. 미국에서 업계는 연간 약 2,100만 톤(2,100만 톤)의 복합 목재를 생산합니다. 가장 흔한 형태는 합판, 블록보드, 파이버보드, 파티클보드, 적층 단판재입니다. 이 제품들은 이전에 활용되지 않던 목재 잔재와 저급 수종을 활용해 원자재 낭비를 최소화합니다.
중밀도 파이버보드(MDF)는 주로 리그노셀룰로스 섬유를 합성 수지로 접착한 패널입니다. 패널을 비중 0.50~0.80(31~50lb/ft³)으로 압축합니다. 제조 중 첨가제로 강도, 내수성, 마감성을 향상시킵니다. MDF는 다양한 크기와 형태로 절단 가능해 산업용 포장, 진열대, 장난감, 가구, 캐비닛, 벽 패널, 몰딩, 도어 부품에 쓰입니다.
MDF 표면은 평평하고 매끄러우며 옹이나 나뭇결 무늬가 없어 마감 작업을 단순화하고 일관된 결과를 냅니다. 균질한 모서리로 정밀 가공이 가능해 다른 기재 대비 트림 폐기물을 줄입니다. 향상된 치수 안정성과 강도로 많은 실내 용도에서 원목 대체재로 탁월합니다. 가구 제작자는 MDF에 엠보싱으로 입체 디자인을 만들며 균일한 질감을 활용합니다.
지난 10년간 미국 MDF 시장은 급성장했습니다. 출하량 62%, 플랜트 용량 60% 증가. 오늘날 미국에서 연간 10억 평방피트(9,300만 m²) 이상 MDF가 소비됩니다. 세계 용량은 1996년 120억 평방피트(11억 m²)에 달했으며 현재 전 세계 100개 이상 플랜트 가동 중.
역사
MDF는 1960년대 미국에서 처음 상용화되었으며, 뉴욕 데포스티에서 초기 생산이 시작되었습니다. 관련 제품인 하드보드(압축 파이버보드)는 1925년 윌리엄 메이슨이 제재소에서 버려지는 풍부한 우드 칩 활용법을 찾다 우연히 발명했습니다. 목재 섬유를 압축해 단열재를 만들려다 프레스 정지하는 걸 잊어버려 내구성 있는 얇은 시트가 만들어졌습니다. 초기 버전은 블로토치, 18세기 레터 프레스, 오래된 자동차 보일러로 제작되었습니다.
원재료
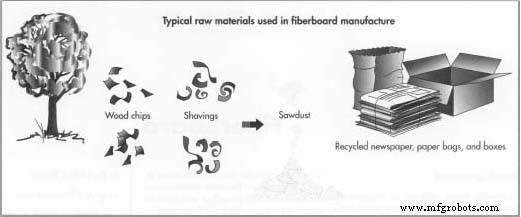
파이버보드 전통 원재료는 우드 칩, 파편, 톱밥입니다. 지속가능성 관심이 높아지며 원료가 폐지, 옥수수 수염, 바가스(사탕수수 섬유), 골판지, 플라스틱-금속 복합 용기, 전화번호부, 헌 신문지로 확대되었습니다. 한 회사는 연간 10만 톤 이런 폐기물을 처리해 고품질 MDF로 재활용합니다. 합성 수지가 섬유를 접착하며 추가 첨가제가 성능을 개선합니다.
제조 공정
기술 발전으로 MDF 품질이 현저히 개선되었습니다. 혁신은 목재 준비, 수지 배합, 프레스 기계, 패널 샌딩 기술 전반에 걸쳐 있습니다. 현대 프레스는 사이클 타임 단축, 정전기 방지 시스템으로 샌딩 중 벨트 수명 연장.
목재 준비
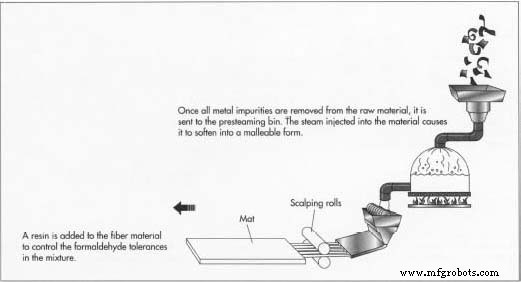
- 재활용 섬유 선별과 정제는 자기 분리로 금속 불순물 제거로 시작. 대형 덩어리와 소형 플레이크로 분류, 플레이크는 톱밥과 우드 칩으로 추가 분할.
- 2차 자기 스캔 후 미사용 물질은 연료로 전환. 나머지 섬유 예비 증기 처리 후 사이드 스크류와 플러그 스크류 피더로 압축 탈수. 리파이너가 섬유를 균일 가닥으로 찢고, 2차 정제로 순도 향상. 대형 모터 리파이너가 이물질도 선별.
경화 및 프레싱
- 정제 전 수지 첨가로 포름알데히드 함량 제어, 정제 후 촉매 추가. 섬유를 플래시 튜브 건조기(오일/가스 가열)로 불어넣음. 정밀 계량으로 정확한 수지-섬유 비율 보장.
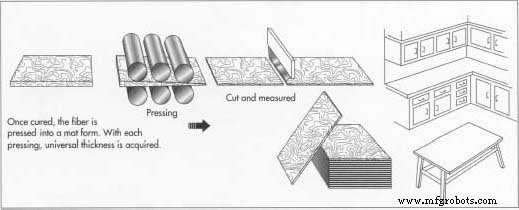
- 압축 매트가 스캘핑 롤 통과해 균일 두께 확보, 다단 프레싱 진행. 대형 드럼 장착 연속 프레스가 일정한 속도로 매트 압축, 전자 제어로 목표 밀도와 강도 보장. 최종 제품은 규격대로 트리밍 후 냉각, 길이대로 절단.
- 프레스는 카운터밸런스 유압식 클로징 시스템으로 4점 위치 제어, 개별 패널 두께 정밀도 확보, 프리큐어 이슈 감소.
패널 샌딩
- 실리콘 카바이드나 세라믹 대안(지르코니아-알루미나, 알루미나 산화물) 코팅 벨트로 샌딩해 미세하고 매끄러운 표면 구현. 8헤드 샌딩 머신과 양면 그레이딩으로 일관된 마감 품질. 정전기 방지 기술로 정전기 제거, 분진 감소, 벨트 수명 연장.
마감
- 최종 용도에 따라 다양한 마감 적용. 래커 색상과 나뭇결 패턴 도포, 표면 엠보싱 일반적. 길로틴 커팅으로 대형 시트(최대 100인치 폭), 다이 커팅으로 소형(42×49인치). 좁은 스트립(1~24인치)은 특수 기계 생산.
- 라미네이팅 머신으로 비닐, 호일, 기타 베니어 부착. 공정: MDF 롤 풀림, 두 롤러 사이 접착제 도포, 라미네이트 본딩, 복합체 라미네이터 통과.
품질 관리
대부분 MDF 플랜트는 컴퓨터 공정 제어로 전 제조 단계를 모니터링해 제품 일관성 유지. 연속 중량 벨트, 기준 중량 게이지, 밀도 프로파일 모니터, 두께 게이지가 협업해 균일성 보존. 미국국립표준협회(ANSI)가 용도별 제품 사양(포름알데히드 방출 한계 포함) 제정. 이 표준은 환경 규제와 시장 수요에 따라 진화.
ANSI 표준 A208.2(현재 3판)는 MDF를 밀도와 용도(내부/외부)로 분류하고 4개 내부 제품 등급 정의. 물성, 기계적 특성, 치수 공차, 포름알데히드 한계를 미터법과 인치-파운드 단위 모두 명시.
핵심 성능 지표(밀도, 비중, 경도, 파열 모듈러스, 내마모성, 충격 강도, 탄성 모듈러스, 인장 강도, 흡수율, 두께 팽창, 내부 결합 강도)는 ASTM D-1037로 측정. 이 테스트로 각 패널이 업계 벤치마크 충족 검증.
미래
1996년 750개 신규 플랜트 추가에도 1997년 소비 10% 감소 전망, 특정 시장과 수출 기대 미달. 그러나 하이테크 장비와 엄격한 환경 통제로 고급 MDF 생산 플랜트는 여전히 경쟁력 확보 가능.
환경 규제가 혁신 주도 지속. 요소-포름알데히드 수지가 비용과 빠른 경화로 주류이나 포름알데히드 방출 우려. 페놀-포름알데히드 수지는 경화 후 포름알데히드 방출 없어 더 깨끗한 대안이나 비용 높음. 초기 연구로 소량 수지로도 동등한 처리 시간 달성 가능성 제시.
제조 기술 발전(프리큐어 제거, 패널 두께 편차 최소화 프레스 시스템)은 모서리 일관성 우수, 표면 더 매끄럽고 물성 향상된 MDF 생산 가능케 함. 이런 개선이 가구와 캐비닛 설계에서 MDF 채택 확대 견인할 것.



