공작기계 조작자들은 목재가 금속보다 훨씬 부드러운 소재라는 이유로 CNC 목공 가공에서 '가공하기 쉬운 소재'로 착각하는 경우가 많습니다. 어느 정도 사실입니다. CNC 목공에서 금속보다 훨씬 높은 이송 속도로 목재 절삭 파라미터를 프로그래밍할 수 있기 때문입니다. 반면 목재는 최대 효율을 위해 절삭 공정을 최적화하는 데 고려해야 할 많은 고유한 특성을 가지고 있습니다.
하비 툴(Harvey Tool)의 속도 및 이송 차트로 CNC 목공 프로젝트 최대 활용
CNC 목공용 목재 종류
목공용 목재에는 3가지 주요 범주가 있습니다: 경재(hardwood), 연재(softwood), 엔지니어드 우드(engineered wood).
경재(Hardwood)
경재 수목의 교과서적 정의는 피자식물(angiosperm)로, 흔히 활엽수(broadleaf tree)라고 합니다. 참나무, 자작나무, 단풍나무 등이 대표적입니다. 이러한 수목은 고품질 가구, 데크, 마루, 건축 부재 제작에 자주 사용됩니다.
연재(Softwood)
연재는 구과식물(coniferous tree)로, 때때로 나자식물(gymnosperm)이라고도 합니다. 이들은 일반적으로 경재보다 밀도가 낮아 가공이 더 쉽다고 여겨집니다. 하지만 이름에 속지 마십시오: 일부 연재는 일부 경재보다 더 단단합니다. 하비 툴의 목재용 소재별 엔드밀 속도 및 이송 차트는 얀카 경도(Janka hardness)로 분류되어 있습니다. 얀카 경도는 목재 종류를 분류하기 위해 특별히 설계된 변형 경도 척도입니다.
연재는 가구 제작에 사용되지만 문, 창틀, 종이 제품에도 사용됩니다. 소나무와 삼나무가 대표적입니다. 표 1에는 20가지 일반적인 목재와 얀카 경도가 나와 있습니다.
일반명:
얀카 임페리얼 경도:
발사(Balsa)
90
버크아이, 옐로우(Buckeye, Yellow)
350
버드나무, 블랙(Willow, Black)
360
소나무, 슈가(Pine, Sugar)
380
코튼우드, 이스턴(Cottonwood, Eastern)
430
체스트넛, 아메리칸(Chesnut, American)
540
소나무, 레드(Pine, Red)
560
더글라스 퍼, 인테리어 노스(Douglas-Fir, Interior North)
600
자작나무, 그레이(Birch, Gray)
760
애쉬, 블랙(Ash, Black)
850
시더, 이스턴 레드(Cedar, Eastern Red)
900
체리, 아메리칸 블랙(Cherry, American Black)
950
월넛, 블랙(Walnut, Black)
1010
비치, 아메리칸(Beech, American)
1300
오크, 화이트(Oak, White)
1360
메이플, 슈가(Maple, Sugar)
1450
애플(Apple)
1730
체리, 브라질리안(Cherry, Brazilian)
2350
올리브(Olive)
2700
로즈우드, 인디안(Rosewood, Indian)
3170
엔지니어드 우드(Engineered Woods)
엔지니어드 우드 또는 복합 목재는 접착제나 결합제로 묶인 모든 종류의 목재 섬유, 입자, 가닥 소재입니다. 이러한 소재 중 일부는 원목보다 가공하기 쉬울 수 있지만, 소재를 결합하는 접착제가 극도로 마모성이 강할 수 있습니다. 이는 조기 공구 마모를 유발하고 CNC 목공 가공 시 어려움을 초래할 수 있습니다. 일부 엔지니어드 우드는 다른 것보다 가공이 더 어렵다는 점을 유의해야 합니다. 특히 결합제 함량이 높은 것들이 그렇습니다. 이러한 유형은 덜 공격적인 속도와 이송으로 프로그래밍해야 합니다. 예를 들어, 중밀도 섬유판(MDF)은 합판보다 가공이 어렵지만 페놀릭보다는 훨씬 쉽습니다.
목재 특성
결 크기(Grain Size)
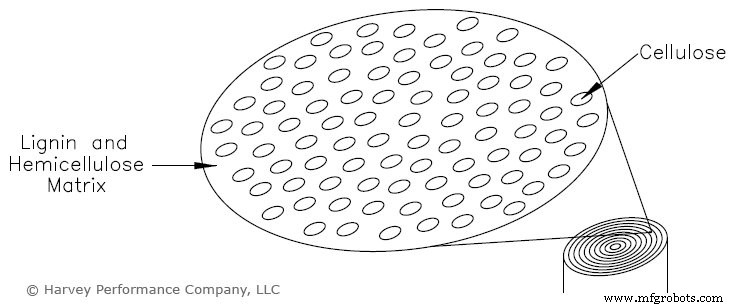
기술적으로 목재는 강한 셀룰로오스 섬유가 리그닌과 헤미셀룰로오스로 구성된 더 단단한 접착제 같은 매트릭스에 의해 결합된 천연 복합소재로 볼 수 있습니다. 건축 관점에서 생각하면 셀룰로오스 섬유는 철근이고 콘크리트는 리그닌과 헤미셀룰로오스입니다. 큰 셀룰로오스 섬유를 가진 목재는 조대결(coarse-grained, 참나무, 물푸레나무)로 간주됩니다. 더 작고 적은 섬유를 가진 목재는 세밀결(fine-grained, 소나무, 단풍나무)로 간주됩니다. 연재는 세밀결 경향이 있어 강한 섬유를 전단할 필요가 적어 가공이 더 쉽다는 고정관념이 있습니다. 모든 경재가 조대결이고 모든 연재가 세밀결인 것은 아닙니다.
함수율(Moisture Content, MC)
함수율(MC)은 목재 가공 시 고려해야 할 가장 중요한 변수 중 하나입니다. 목재로 무언가를 만들 때 겪는 매우 흔한 문제는 뒤틀림(warp) 경향입니다. 공기 중 함수율 변동은 필연적으로 목재 내부 함수율에 영향을 미칩니다. 함수율의 어떤 변화(증가 또는 감소)도 공작물 모양을 방해합니다. 이것이 최종 설치 장소에서 제품이 어떤 유형의 습기에 노출될지 고려해야 하는 이유입니다.
평형 함수율(Equilibrium Moisture Content, EMC)
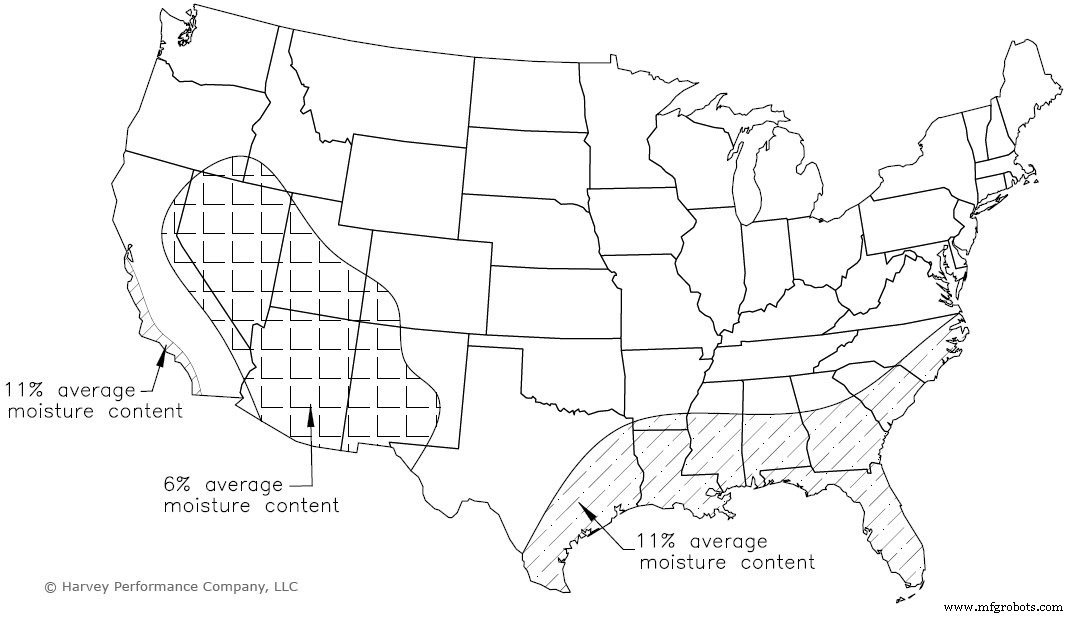
평형 함수율(EMC)은 목재가 함수율 면에서 균형점에 도달했을 때 발생합니다. 미국 전역의 실내 EMC 평균은 약 8%, 실외 평균은 약 12%입니다. 이 값들은 온도와 습도 차이로 인해 전국적으로 다양합니다. 예를 들어 미국 남동부 평균 실내 EMC는 11%인 반면 남서부는 약 6%입니다(해안 지역 제외). 최종 제품이 마주할 지역과 용도를 고려하여 가공 전 적절한 함수율의 목재를 선택하는 것이 중요합니다. 대부분의 평결(flat-grain) 목재는 함수율 4% 변화마다 크기가 1% 변합니다. 뒤틀림 방향은 결 방향에 따라 달라집니다.
일반적으로 작업 동력 요구사항은 함수율 증가와 함께 상승합니다. 주로 밀도 증가 때문입니다. 목재 밀도는 함수율 상승과 함께 증가합니다. CNC 목공 가공 시 더 무거운 칩을 절삭 영역에서 밀어내기 위해 추가 동력이 필요할 수 있습니다. 합성 폴리머처럼 목재는 젖을수록 에너지를 흡수하는 점탄성 소재라는 점도 주목할 만합니다. 기계적 특성의 비례 한계는 함수율 증가와 함께 강화됩니다.
일부 목재 가공 시 절삭 영역 온도는 함수율 증가와 함께 급상승하지만, 다른 수종에서는 하락합니다. 함수율 10% 이상 목재 가공 시 SFM을 낮춰 급격한 공구 마모를 방지하십시오. 하비 툴 속도 및 이송 차트는 MC 1%포인트당 30 감소할 것을 제안합니다. 다만 항상 가공 중인 목재 종류와 수행 중인 작업 유형에 따라 다릅니다.
온도 변화만이 높은 함수율과 급격한 공구 마모 연관의 유일한 이유는 아닙니다. 목재 내 수분은 물뿐만 아니라 수지, 당분, 오일, 전분, 알칼로이드, 타닌 등 물에 존재하는 물질과도 관련이 있습니다. 이 물질들은 고속도강(HSS)과 특히 잘 반응하며, 초경에는 상대적으로 덜 반응합니다.
옹이(Knots)와 CNC 목공 가공에 미치는 영향
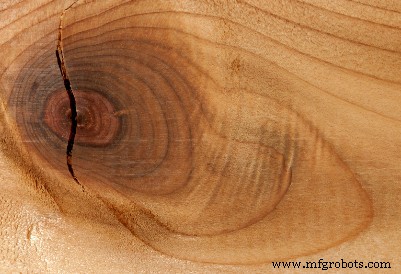
옹이는 나뭇가지나 가지 일부가 나무 줄기에 합쳐진 부분입니다. 옹이가 목재 기계적 특성에 미치는 영향은 그것과 관련된 목재 섬유의 연속성 중단과 방향 변화 때문입니다. 이 부분의 특성은 옹이 주변 섬유가 왜곡되어 응력 집단을 유도하기 때문에 낮습니다. '체킹(checking, 건조 시 균열)'이 건조 중 옹이 주변에서 자주 발생합니다. 결 방향에 수직한 경도와 강도는 일반적으로 낮은 기계적 특성의 예외입니다. 이러한 마지막 두 예외 때문에 옹이 부분 가공 시 충격 하중을 피하기 위해 가공 파라미터를 낮춰야 합니다.