하스(Hass) CNC 어드레스 코드 완벽 가이드: 4축/5축 모션 참조
하스 밀링 머신 프로그래밍에 사용되는 어드레스 코드 목록입니다.
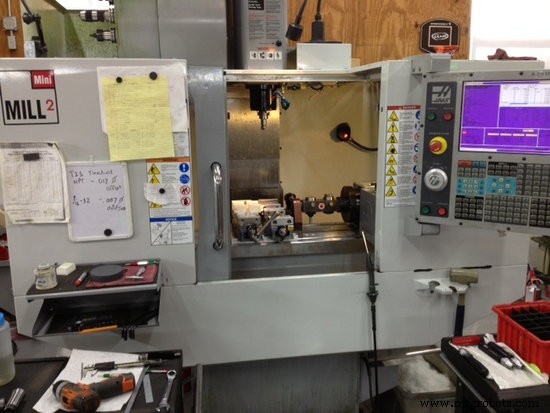
A: 4축 회전 운동
(설정 30, 34, 48, 108)
A 어드레스는 선택 사양인 4번째 A축의 움직임을 지정합니다. 회전축의 각도를 도(degree) 단위로 지정합니다. 부호 있는 숫자와 최대 소수점 3자리까지 입력합니다. 소수점이 없으면 마지막 자리는 1/1000도로 간주됩니다.
B: 5축 회전 운동
(설정 78, 79, 80, 108)
B 어드레스는 선택 사양인 5번째 B축의 움직임을 지정합니다. 회전축의 각도를 도 단위로 지정합니다. 부호 있는 숫자와 최대 소수점 3자리까지 입력합니다. 소수점이 없으면 마지막 자리는 1/1000도로 간주됩니다.
C: 보조 외부 회전축
(설정 38)
C 어드레스는 선택 사양인 6번째 외부 C축의 움직임을 지정합니다. 회전축의 각도를 도 단위로 지정합니다. 부호 있는 숫자와 최대 소수점 3자리까지 입력합니다. 소수점이 없으면 마지막 자리는 1/1000도로 간주됩니다.
D: 공구 직경 보정 선택
(설정 40, 43, 44, 58)
D 어드레스는 커터 보상용 공구 직경 또는 반경 오프셋을 선택합니다. 뒤따르는 숫자는 0~200 사이여야 합니다(구형 기계는 100). Dnn은 오프셋 화면에 표시된 해당 번호의 오프셋 레지스터를 선택하며, 커터 보상(G41, G42) 사용 시 공구 직경/반경 오프셋 값을 포함합니다. D00은 커터 보상을 취소하여 공구 크기를 0으로 만들고 이전에 정의된 Dnn을 취소합니다.
E: 조각 피드레이트 또는 윤곽 정밀도
(설정 85)
E 어드레스는 G187과 함께 고속 가공 시 코너 절삭에 필요한 정밀도를 선택합니다. E 코드 가능한 값 범위는 0.0001~0.25입니다. 자세한 내용은 기계 매뉴얼의 "윤곽 정밀도" 섹션을 참조하세요.
F: 피드레이트
(설정 19, 77)
F 어드레스는 포켓 밀링과 통 사이클을 포함한 모든 보간 기능에 적용되는 피드레이트를 선택합니다. 인치/분(소수점 4자리) 또는 mm/분(소수점 3자리) 단위입니다.
G: 준비 기능 (G코드)
G 어드레스는 G코드가 포함된 블록에서 수행될 작업 유형을 지정합니다. G 뒤에는 0~187 사이의 2~3자리 숫자가 옵니다. 각 G코드는 G코드 그룹에 속합니다. 그룹 0 코드는 비모달(해당 블록에만 적용, 다른 블록에 영향 없음)이고, 나머지 그룹은 모달(그룹 내 이전 코드 취소)입니다. 모달 G코드는 이후 모든 블록에 적용되어 같은 G코드를 반복 지정할 필요 없습니다. 한 블록에 여러 G코드를 넣어 작업 설정 조건을 모두 지정할 수 있습니다.
H: 공구 길이 보정 선택
(설정 15)
H 어드레스는 오프셋 메모리에서 공구 길이 오프셋 항목을 선택합니다. H 뒤에는 0~200 사이의 2자리 숫자가 옵니다(구형 기계는 100). H0는 공구 길이 오프셋을 클리어하고 Hnn은 오프셋 화면의 n번 항목에 입력된 공구 길이를 사용합니다. G43 또는 G44를 선택해야 공구 길이(H) 오프셋이 활성화됩니다. G49는 기본 상태로 공구 길이 오프셋을 클리어합니다. G28, M30 또는 리셋 키를 눌러도 공구 길이 오프셋이 취소됩니다.
I: 원호 보간 또는 통 사이클 데이터
I 어드레스는 통 사이클 또는 원호 운동 데이터를 지정합니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)로 정의됩니다.
J: 원호 보간 또는 통 사이클 데이터
J 어드레스는 통 사이클 또는 원호 운동 데이터를 지정합니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)로 정의됩니다.
K: 원호 보간 또는 통 사이클 데이터
K 어드레스는 통 사이클 또는 원호 운동 데이터를 지정합니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)로 정의됩니다.
L: 명령 반복 횟수
L 어드레스는 일부 통 사이클과 보조 기능의 반복 횟수를 지정합니다. 0~32767 사이의 숫자가 뒤따릅니다.
M: M코드 잡기능
M 어드레스는 M코드를 지정합니다. 이 코드들은 기계의 잡기능을 제어합니다. CNC 프로그램에서 블록당 하나의 M코드만 허용되며, 모든 M코드는 블록에서 후순위로 수행됩니다.
N: 블록 번호
N 어드레스는 선택 사항입니다. 프로그램의 각 블록을 식별하거나 번호를 매기는 데 사용됩니다. 0~99999 사이의 숫자가 뒤따릅니다. M97 기능은 N라인 번호를 참조해야 합니다.
O: 프로그램 번호 (괄호 안의 프로그램 이름)
O 어드레스는 프로그램을 식별합니다. 0~99999 사이의 숫자가 뒤따릅니다. 메모리에 저장된 프로그램은 항상 첫 블록에 Onnnnn 식별자를 가집니다. 첫 블록의 Onnnnn을 변경하면 프로그램이 재번호됩니다. 프로그램의 처음 세 줄 안에 괄호로 프로그램 이름(Program Text Name)을 입력하면 프로그램 목록에서도 해당 이름이 표시됩니다. 최대 500개 프로그램 번호(구형 기계는 200개)까지 프로그램 목록에 저장 가능합니다. LIST PROG 화면에서 커서로 프로그램을 선택하고 ERASE PROG 키를 눌러 프로그램 번호를 삭제할 수 있습니다. 고급 에디터의 메뉴 항목 DELETE PROGRAM FROM LIST로도 삭제 가능합니다.
P: 체류 시간 또는 M98 프로그램 번호 호출 또는 M97 시퀀스 번호 호출
P 어드레스는 일부 통 사이클이나 G04에서 초 단위 체류 시간으로 사용되거나, M98의 프로그램 번호 참조, M97의 시퀀스 번호 참조로 사용됩니다. M98 또는 M97과 함께 사용할 때 P값은 소수점 없는 양수로 최대 99999까지 가능합니다. 체류 시간으로 사용할 때는 0.001~1000.0초 사이의 양수 소수값이 가능합니다.
Q: 통 사이클 선택 데이터
Q 어드레스는 통 사이클에서 사용되며, 항상 0.001~100.0인치 사이의 양수입니다.
R: 원호 보간 또는 통 사이클 데이터
(설정 52)
R 어드레스는 통 사이클 또는 원호 보간에 사용됩니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)입니다. 인치 또는 미터법 숫자가 뒤따릅니다. 보통 통 사이클의 기준 평면을 정의하는 데 사용됩니다.
S: 스핀들 속도 명령
(설정 20)
S 어드레스는 M41, M42와 함께 스핀들 속도를 지정합니다. S 뒤에는 1~99999 사이의 부호 없는 숫자가 옵니다. S 명령은 스핀들 온/오프를 제어하지 않으며 원하는 속도만 설정합니다. 명령된 속도를 위해 기어 변경이 필요하면 스핀들이 정지해 있어도 기어 변경이 발생합니다. 스핀들이 회전 중이면 기어 변경 후 새 속도로 회전합니다.
T: 공구 선택 코드
(설정 15)
T 어드레스는 다음 공구 교환을 위한 공구를 선택합니다. 뒤따르는 숫자는 1~(20) 파라미터 65의 값 사이의 양수여야 합니다. 공구 교환 동작을 유발하지 않습니다. Tnn은 공구 교환을 시작하는 블록(M06 또는 M16) 또는 이전 블록에 위치할 수 있습니다.
U: 보조 외부 선형축
U 어드레스는 선택 사양인 외부 선형 U축의 움직임을 지정합니다. 인치 단위 위치를 지정합니다. 부호 있는 숫자와 최대 소수점 4자리까지 입력합니다. 소수점이 없으면 마지막 자리는 1/10000인치로 간주됩니다. 최소 크기 0.0001인치, 최댓값 8380.0000인치, 최솟값 -8380.0000인치입니다.
V: 보조 외부 선형축
V 어드레스는 선택 사양인 외부 선형 V축의 움직임을 지정합니다. 인치 단위 위치를 지정합니다. 부호 있는 숫자와 최대 소수점 4자리까지 입력합니다. 소수점이 없으면 마지막 자리는 1/10000인치로 간주됩니다.
W: 보조 외부 선형축
W 어드레스는 선택 사양인 외부 선형 W축의 움직임을 지정합니다. 인치 단위 위치를 지정합니다. 부호 있는 숫자와 최대 소수점 4자리까지 입력합니다. 소수점이 없으면 마지막 자리는 1/10000인치로 간주됩니다.
X: X축 선형 운동
(설정 45)
X 어드레스는 X축 움직임을 지정합니다. X축을 따른 위치 또는 거리를 지정합니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)입니다. 인치 또는 미터법의 부호 있는 숫자가 뒤따릅니다. 소수점이 없으면 마지막 자리는 1/10000인치 또는 1/1000mm로 간주됩니다.
Y: Y축 선형 운동
(설정 46)
Y 어드레스는 Y축 움직임을 지정합니다. Y축을 따른 위치 또는 거리를 지정합니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)입니다. 인치 또는 미터법의 부호 있는 숫자가 뒤따릅니다. 소수점이 없으면 마지막 자리는 1/10000인치 또는 1/1000mm로 간주됩니다.
Z: Z축 선형 운동
(설정 47)
Z 어드레스는 Z축 움직임을 지정합니다. Z축을 따른 위치 또는 거리를 지정합니다. 인치 단위(소수점 4자리) 또는 mm 단위(소수점 3자리)입니다. 인치 또는 미터법의 부호 있는 숫자가 뒤따릅니다. 소수점이 없으면 마지막 자리는 1/10000인치 또는 1/1000mm로 간주됩니다.



