


CNC 기계

산업 제조
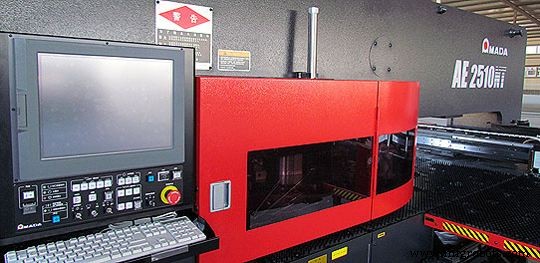
아마다 AE NT 시리즈 CNC 터렛 펀치 프레스 G-코드와 M-코드, 아마다 AE255NT / AE2510NT CNC 터렛 펀치 프레스에서 작업하는 CNC 머시니스트를 위한 것입니다.

| G-코드 | 설명 |
|---|---|
| G00 | 직선 보간 취소 |
| G01 | 직선 보간 시작 |
| G04 | 드웰 |
| G06 | 워크시트 두께 및 재질 지정 |
| G20/G21 | 인치/미터 선택 기능 |
| G25 | 자동 재위치 |
| G27 | 자동 재위치 |
| G26 | 볼트 홀 서클 [BHC] |
| G28 | 앵글 라인 [LAA] |
| G29 | 아크 [ARC] |
| G36 | 그리드-X [GRD-X] |
| G37 | 그리드-Y [GRD-Y] |
| G50 | 홈 리트랙트 |
| G66 | 전단 검증 [SHP] |
| G67 | 사각형 [SQR] |
| G68 | 니블링 아크 [NBL-A] |
| G69 | 니블링 라인 [NBL-L] |
| G70 | 펀치 오프 (펀칭 안 함) |
| G72 | 패턴 원점 |
| G73 | 대칭 (옵션) |
| G78 | 펀칭 아크 [PNC-A] |
| G79 | 펀칭 라인 [PNC-L] |
| G90 | 절대 프로그래밍 |
| G91 | 증분 프로그래밍 |
| G92 | 좌표계 설정 |
| G93 | 오프셋-1 [OFS-1] |
| G94 | 오프셋-2 [OFS-2] |
| M-코드 | 기능 |
|---|---|
| M00 | 프로그램 정지 |
| M01 | 선택적 정지 |
| M02 | 프로그램 끝 |
| M08 | 펀칭 완료 신호 지연 시작 |
| M09 | 펀칭 완료 신호 지연 끝 |
| M10 | 워크 홀드 및 언클램프 |
| M11 | 워크 홀드 및 릴리즈 |
| M12 | 니블링 패턴 |
| M13 | 프레스 모드 취소 |
| M30 | 테이프 끝 |
| M31 | 후면 워크홀더 및 카세트 실린더 하강 |
| M32 | 사이드 테이블 베어링 하강 |
| M33 | 로딩 명령 |
| M34 | 언로딩 명령 |
| M35 | 작업 검색 끝 |
| M36 | 언로딩 준비 명령 |
| M37 | 끝에서 두 번째 워크시트 신호 |
| M38 | 작업 끝 신호 |
| M39 | 전체 작업 끝 신호 |
| M80 | 워크슈트 열기 |
| M81 | 워크슈트 닫기 |
| M96 | 서브프로그램 호출 명령 |
| M97 | 서브프로그램 끝 명령 |
| M120 | 마일드 모드 ON |
| M121 | 마일드 모드 취소 |
| M500 | 펀칭 패턴 (전단 각도 없이 펀칭) |
| M501 | 펀칭 패턴 (전단 각도와 함께 펀칭) |
| M502~M505, M570~M575 | 녹아웃 패턴 |
| M506~M509 | 슬리팅 패턴 |
| M510~M559, M800~M999 | 포밍 패턴 |
| M560~M569 | 마킹 패턴 |
| M681~M683 | 펀칭 속도 |
| M686 | 펀칭 속도 명령 취소 |
| M687 | 대기 위치 보상 취소 (포밍 패턴용) |
| M690 | 프레스 에어 블로우 |
| M691 | 프레스 에어 블로우 취소 |
| M692 | 프레스 상승 |
| M693 | 프레스 상승 취소 |
| M696 | NEX 공구 펀칭 모드 ON |
| M697 | NEX 공구 펀칭 모드 취소 |
CNC 기계
Anilam 4200T CNC 컨트롤을 탑재한 CNC 터닝 머신에서 작업하는 CNC 공작기사 및 프로그래머를 위한 M 코드 목록입니다. M 코드(기타 기능)란? M(기타) 코드는 스핀들 정/역/정지, 쿨런트 ON/OFF 등 기타(M) 기능을 수행합니다. Anilam 4200T M 코드 M 코드기능 M0프로그램 정지 M1선택적 프로그램 정지 M2프로그램 종료 M3스핀들 정방향 회전(ON FWD) M4스핀들 역방향 회전(ON REV) M5스핀들 정지(OFF) M8쿨런트 ON M9쿨런트 OFF M19스핀들 오리엔테이션 및 C축
덴포드 미랙 PC는 다용도 2축 CNC 벤치 터닝 센터로, 모든 교육 수준과 기술 훈련에 이상적입니다. 여기 덴포드 미랙 PC CNC 선반의 전체 G-코드와 M-코드 목록이 있습니다. 덴포드 미랙 PC CNC 선반 미랙 PC G-코드 목록 G-코드기능 G00위치 결정 (급이동) G01직선 보간 (이송) G02원호 보간 CW G03원호 보간 CCW G04드웰 G20인치 데이터 입력 G21미터 데이터 입력 G28기준점 복귀 G40공구 코 반경 보정 취소 G41공구 코 반경 보정 좌측 G42공구 코 반경 보정 우측 G50작업