올바른 CNC 라우터 비트 선택: 실전 가이드
Blue Elephant CNC의 애프터서비스 엔지니어로서, 라우터 구매 후 목공인과 조각가들로부터 매일 같은 질문을 받습니다: "이 작업에 어떤 비트를 써야 하나요?" 올바른 비트는 성능 좋은 머신을 정밀한 도구로 바꿔줍니다. 아래는 각 비트 유형을 특정 작업에 매칭하는 간결하고 전문가 검증된 레퍼런스입니다.
I. 핵심 비트 패밀리
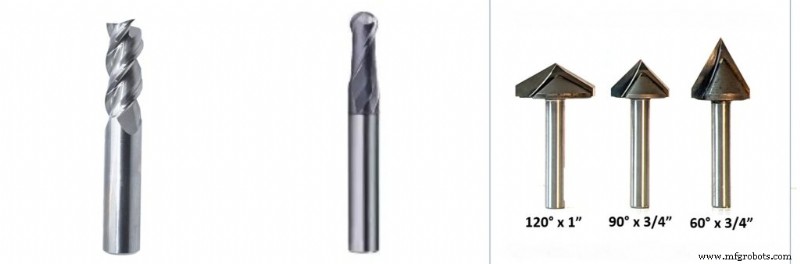
| 비트 유형 | 주요 용도 | 핵심 특징 | 고급 팁 |
|---|
| 엔드 밀 (플랫/스퀘어) | 절단, 슬로팅, 포켓팅, 2D 프로파일 | 플랫 팁으로 날카로운 코너 생성 | 짧은 플루트는 편향과 채터 감소 - 정밀 부품에 필수 |
| 볼 노즈 | 3D 컨투어링, 세밀 조각, 매끄러운 표면 | 라운드 팁으로 곡면 마감 | 스텝오버가 표면 품질 영향: 10%→5%로 줄이면 피니싱 시간 절반 단축 |
| V-비트 (인그레이빙) | 레터링, 간판, 챔퍼링, V-그루브 | 포인티드 팁으로 가변 선폭 (V-카빙) | 굵은 레터링엔 90°, 세밀 인그레이빙엔 30°~60° 사용 |
II. 비트 특성 이해
1. 플루트 설계
플루트(나선형 절삭 날)는 칩 배출, 속도, 마감을 결정합니다. 소재와 요구 마감에 따라 선택:
- 싱글 플루트: 부드러운 소재(플라스틱, 알루미늄)에서 빠른 칩 배출에 탁월, 고속 피드에 이상적
- 더블 플루트: 목공의 주력 비트, 강도, 절단 품질, 칩 배출의 균형
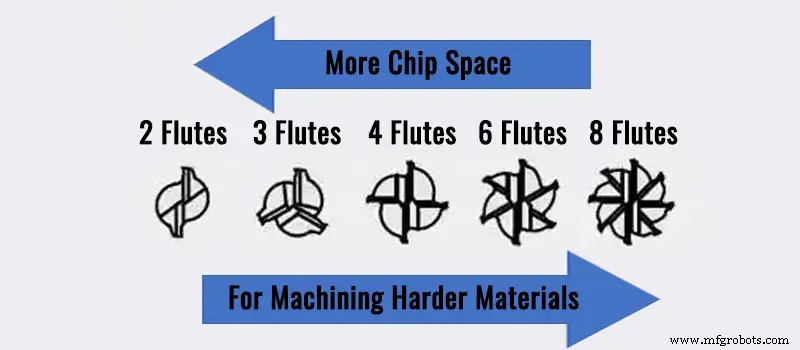
- 3/4 플루트: 경질 소재에서 더 매끄러운 마감에 최적, 느린 피드와 강력한 스핀들 필요
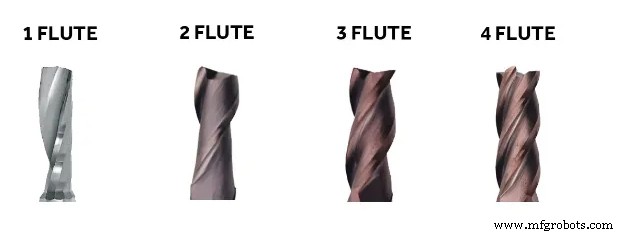
팁: 플루트가 많을수록 칩 배출 공간이 줄어듭니다. 4플루트 비트는 카본 파이버와 페놀릭에 뛰어나지만 목재에서는 과열될 수 있습니다.
2. 절삭 방향
- 업컷: 플루트가 칩을 위로 배출, 깊은 절단과 깨끗한 바닥면에 이상적이나 상단면 스플린터링 가능
- 다운컷: 플루트가 칩을 아래로 밀어냄, 얇은 소재를 평평하게 유지하고 깨끗한 상단면 제공, 단 바닥면은 거칠어질 수 있음
- 컴프레션: 업컷 팁과 다운컷 바디 결합, 시트재에 완벽하여 양면 깨끗한 엣지 제공
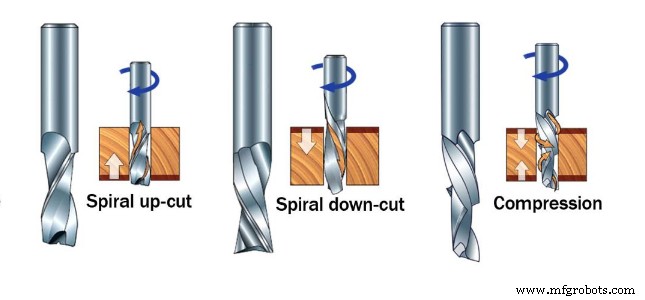
고급 팁: 업컷 길이(보통 3~4mm)보다 깊게 절단을 시작하여 다운컷 섹션이 완전히 맞물리도록 하세요.
3. 헬릭스 각도
절삭 날과 공구 축 사이의 각도로 칩 흐름과 표면 마감에 영향:
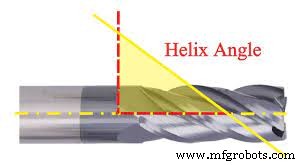
- 낮음 (20°~30°): 금속과 경질 플라스틱에 최적 - 강한 날, 적은 진동
- 중간 (30°~40°): 목공(합판, MDF, 원목)에 다용도, 칩 배출과 날 강도 균형
- 높음 (40°~55°): 질긴 목재나 알루미늄에서 빠르고 깨끗한 칩 배출, 열 감소하지만 스핀들에 더 큰 부하
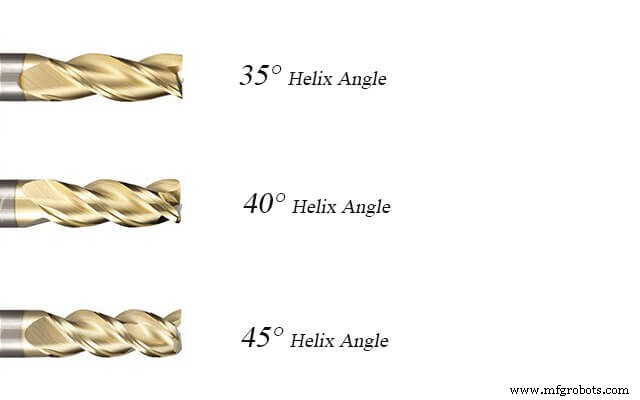
고급 인사이트: 고헬릭스 공구는 고속 피드에서 공구 부하를 낮춰 고속 가구 생산에 필수적입니다.
III. 프로젝트별 비트 매칭
| 프로젝트 목표 | 추천 비트 | 이유 |
|---|
| 일반 절단/사이징 (합판, MDF) | 컴프레션 비트, 더블 플루트 엔드 밀 | 컴프레션은 양면 깨끗한 엣지, 더블 플루트는 빠르고 신뢰성 있는 절단 |
| 세밀 3D 조각 (부조, 조각상) | 볼 노즈 비트 (소구경) | 라운드 팁으로 계단 현상 없이 매끄러운 곡면 구현 |
| 레터링/간판 인그레이빙 | V-비트 (90° 또는 60°) | V-쉐이프로 날카로운 레터링, 각도가 깊이와 폭 제어 |
| 포켓팅 (함몰부 생성) | 엔드 밀 (플랫) → 볼 노즈 | 플랫 바닥으로 평평한 포켓 바닥, 볼 노즈로 라운드 코너 마감 |
| 엣지 프로파일링/챔퍼링 | V-비트 또는 전용 라운드오버 비트 | V-비트는 직선 베벨, 라운드오버는 매끄러운 곡면 엣지 |
IV. 고급 비트 선택
1. 특수 소재 & 효과
- 복합 소재 (카본 파이버, 파이버글라스, 라미네이트 패널): 다이아몬드 코팅 또는 PCD(다결정 다이아몬드) 비트 사용. 극한의 경도로 마모 저항과 공구 수명 연장
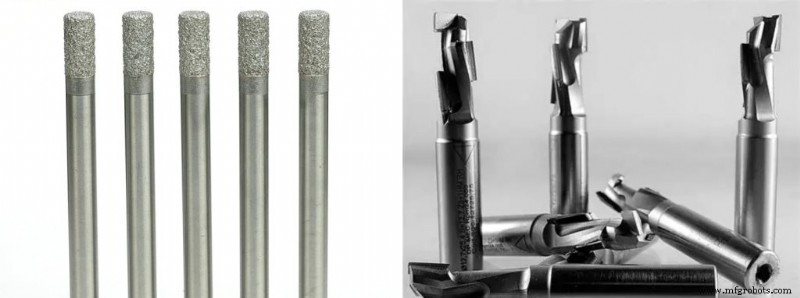
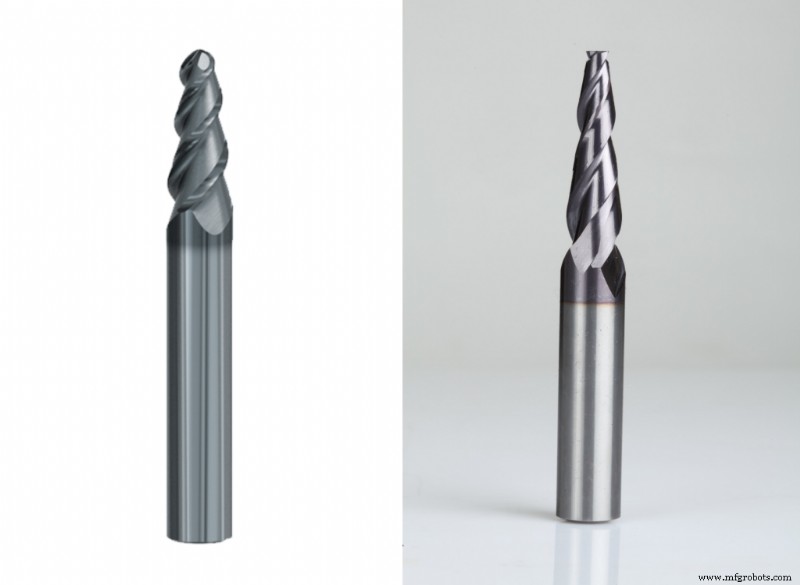
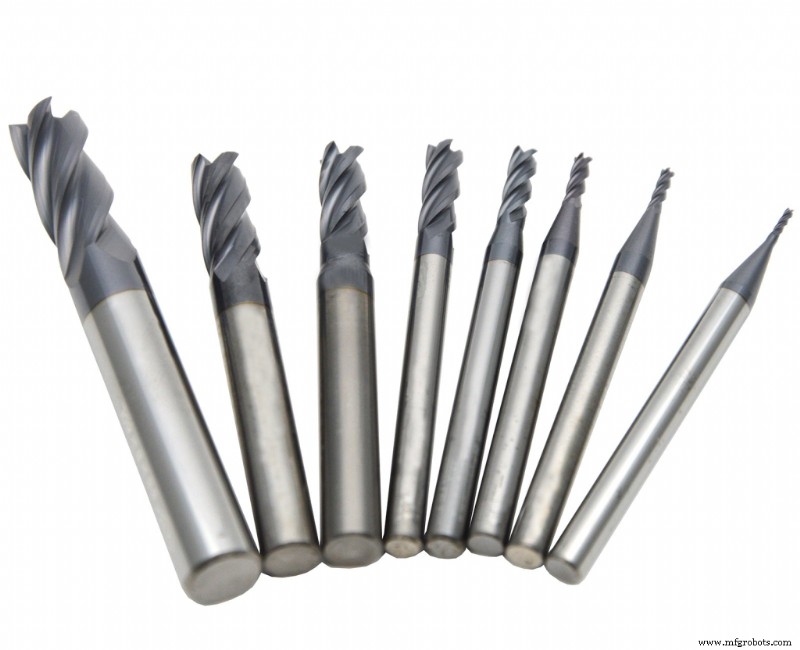
- 고정밀 & 세밀 디테일: 테이퍼드 볼 노즈와 테이퍼드 엔드 밀 비트는 생크에서 강성을 유지하면서 미세한 팁 구현, 깊은 절단과 날카로운 내부 코너 가능
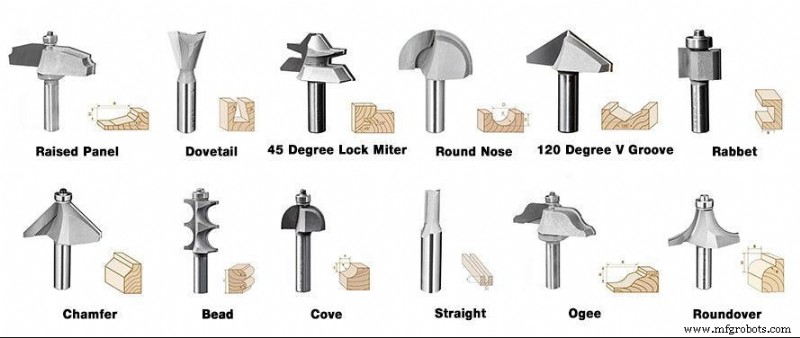
- 장식용 엣지 & 몰딩: 프로파일 비트(로만 오지, 코브, 더브테일)로 CNC 라우터에서 클래식 조인터리 직접 구현
2. 공구 코팅
코팅은 마찰, 마모, 열을 줄여 더 높은 피드와 더 긴 연마 간격을 가능하게 합니다.
- 언코팅: 표준, 일반 목공에 비용 효율적이나 마모성 소재에서 빠르게 마모
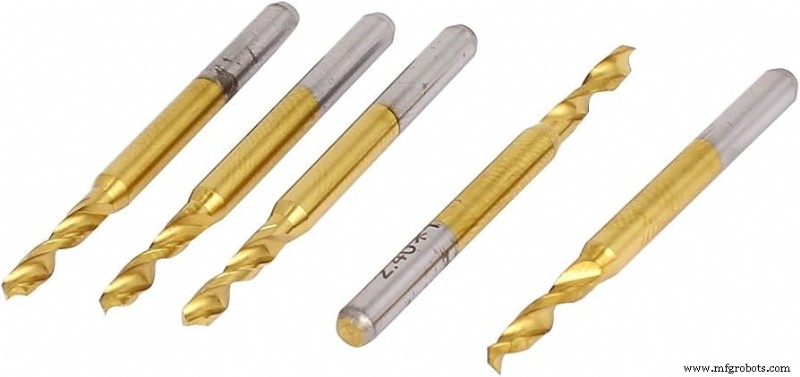
- TiN (티타늄 질화물): 금색, 경도와 내열성 증가로 범용 사용에 적합
- TiAlN (티타늄 알루미늄 질화물): 다크 퍼플/브론즈, 금속 절단이나 고밀도 복합재 같은 고열 작업에 우수
V. 성능 최적화: 피드, 속도 & 홀딩
1. 피드와 속도 마스터하기
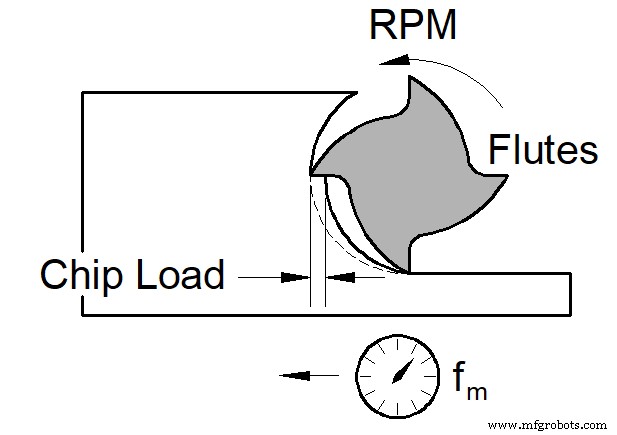
스핀들 속도(RPM), 피드 속도(IPM), 칩 로드의 관계는 절단 품질과 공구 수명을 결정합니다.
칩 로드 (중요 파라미터)
칩 로드 = 피드 속도(IPM) ÷ (RPM × 플루트 수). 플루트당 회전당 제거되는 소재 두께입니다.
- 너무 낮음: 비트가 문질러 열 발생, 공구 무뎌지거나 소재 용해
- 너무 높음: 과부하로 편향, 채터, 불량 마감, 파손 가능
- 최적: 소재를 깨끗하게 전단하여 컬 칩 형성, 열 효율적 배출, 매끄러운 표면
테스트 컷팅을 위한 실전 조정
- 더 매끄러운 마감 원할 때: RPM 증가 또는 피드 속도 감소로 칩 로드 낮춤
- 더 많은 소재 제거 원할 때: RPM 감소 및 피드 속도 증가 (안전한 칩 로드 한도 내)
- 채터나 비명음 발생 시: RPM 감소 및 피드 속도 증가, 또는 더 강성 있고 대구경 비트로 교체
2. 안전한 공구 홀딩
- 정밀 콜렛: ER 시리즈 등 사용, 생크 전체를 균일하게 고정하여 런아웃 방지
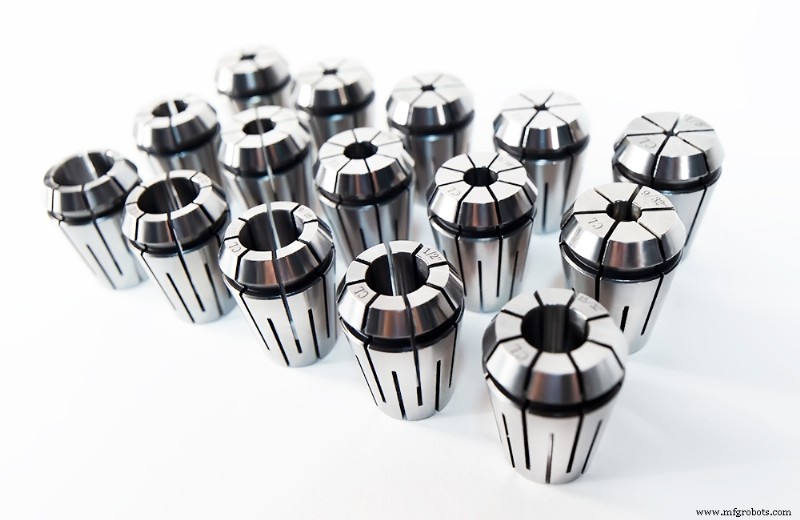
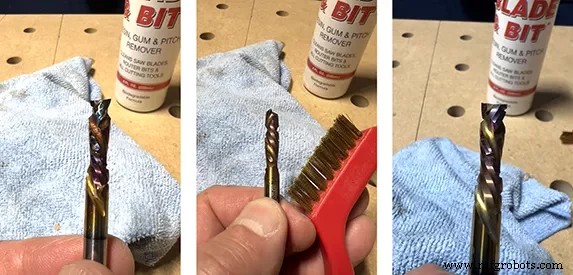
- 청결 유지: 콜렛과 생크 완벽히 청소, 먼지 한 점도 불균형 유발 가능
- 그립 길이: 생크를 완전히 삽입 - 공구 직경의 3~4배 미만으로 고정하지 말 것
VI. 안전 & 유지보수
1. 안전 수칙
- 보안경, 청력 보호구 착용, 집진기 또는 호흡기 사용
- 클램프나 진공으로 공작물 고정, 이동하는 조각이 비트 파손과 파편 비산 유발
- 비명음이나 과도한 진동 감지 시 즉시 정지
2. 비트 관리 & 보관
- 세척: 전용 클리너나 적합한 용제로 피치와 레진 제거
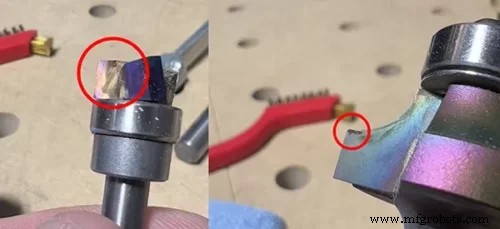
- 점검: 매 런 전 칩, 크랙, 무뎌짐 확인, 무딘 비트는 높은 피드 강요와 안전성 저하
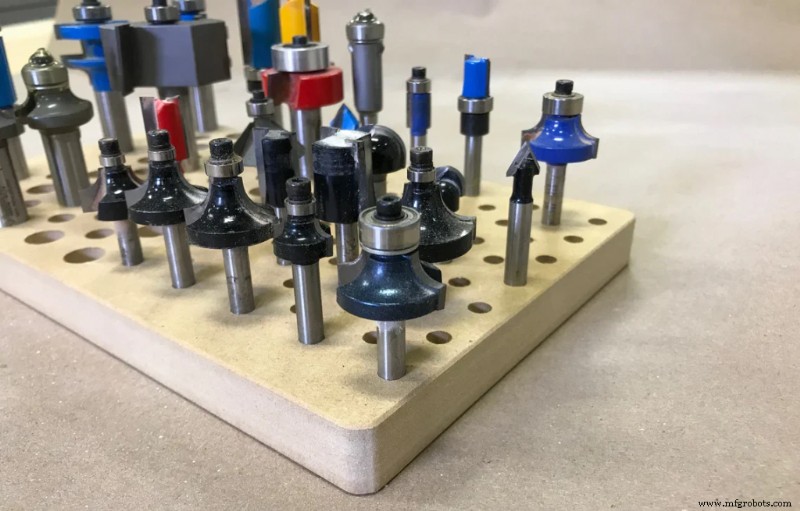
- 보관: 개별 슬롯이 있는 정리함이나 랙 사용으로 날 손상 방지
VII. 전문가 조언이 필요하신가요?
Blue Elephant CNC에서는 매일 머신을 가동하며 연간 수천 명의 고객과 협업합니다. 어떤 비트, 속도, 피드 속도가 프로젝트에 적합한지 불확실하다면 문의하세요. 프리세일즈와 애프터세일즈 팀이 24시간 다국어 지원으로 여러분의 성공을 돕습니다.
관련 주제:



