CGTech OptiPath와 Force 모듈, 시너지 효과로 가공 최적화 극대화
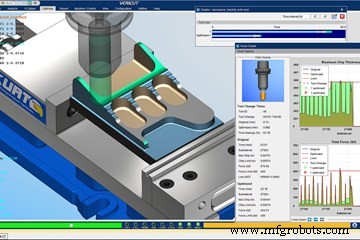
3년 전, 버릭트(Vericut) 소프트웨어 개발사 CGTech가 항공우주·의료 잡숍 울트라 머시닝 컴퍼니(UMC)의 프로그래머 돈 라와 마이크 트리플렛에게 버릭트의 옵티패스(OptiPath) 지식 기반 가공 모듈 사용 경험을 물었습니다. 이들은 CGTech에 요청해 맞춤화한 업데이트를 최근 설치한 참이었습니다.
개선 요청(버릭트 SCR #16986)은 운영자 접근 가능한 매크로 변수로 이송률 변경을 단순화하고, 셋업을 간소화하며, 단순 변수 조정을 위해 프로그래밍 부서를 거칠 필요를 없앴습니다.
라와 트리플렛은 여전히 UMC에 있으며, 커스터마이징 업데이트 직후 프로그래밍 부서에 합류한 12년 차 직원 코리 만도 있습니다. 당시 CGTech의 새로 나온 포스(Force) 모듈, 물리 기반 툴패스 최적화 도구로 사이클 타임을 25% 이상 단축한다고 알려졌지만 UMC는 당장에 도입 계획이 없었습니다.
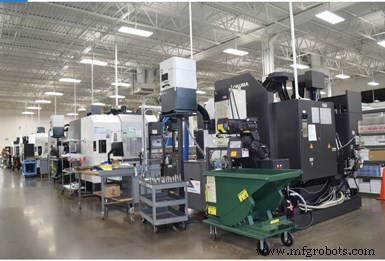
미네소타주 몬티첼로 소재 항공우주·의료 잡숍 UMC는 수십 대의 최신 CNC 공작기계를 보유하고 15년 이상 CGTech 버릭트를 사용해 왔습니다.
계획이 바뀐 건 2020년 2월, 꽤 긴 작업에 첫 포스 테스트를 돌리면서였습니다. "그 부품 번호에서 사이클 타임 약 10%를 단축해 회사에 거의 1만 3천 달러를 절약했습니다." 라의 말입니다. 결과가 인상적이어서 경영진이 소프트웨어 투자를 승인했습니다. "이후 포스로 달성한 절감액만큼 크진 않지만, 앞으로 나아갈 가치가 있음을 확실히 보여줬습니다."
해당 공작물은 약 2×3×0.5인치 크기의 304L 스테인리스 의료 부품입니다. UMC가 쓴 최대 공구는 0.75인치 4플루트 초경 엔드밀, 최소는 1/32인치로 축 방향 절삭 깊이를 패스당 0.001~0.002인치로 가져갔습니다. 라는 포스가 황삭과 반정삭에서 가장 큰 이점을 줬지만, 위 같은 아주 작은 공구에서도 툴패스를 최적화해 공구 파손을 제로로 줄이면서 사이클 타임도 종종 개선됐다고 전합니다. "공구 수명 연장 효과도 확실히 있습니다."
현장 업데이트와 자동화 추진
UMC의 최근 변화도 포스 도입 결정에 영향을 미쳤습니다. 여전히 2세대 가족 경영이지만 직원 수가 배로 늘어 거의 200명에 달합니다. CNC 공작기계 수도 증가했습니다. 오쿠마 M460V-5AX 5축 수직 머시닝 센터 여러 대, 오쿠마 4축 MB-46VAE 수직 머시닝 센터 두 대, 마츠우라 MX-520 5축 머시닝 센터 세 대(이 중 두 대는 4스테이션 팔렛 풀 보유)가 추가됐습니다.
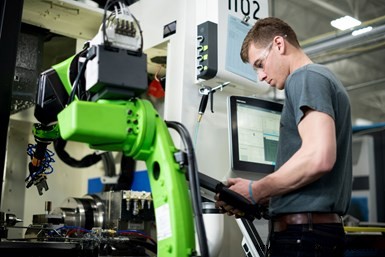
숙련 노동력 부족으로 UMC 같은 잡숍은 자동화 머신 텐딩이 해마다 더 중요해집니다.
인원 증가에도 현장 자동화는 증가 추세입니다. "숙련공을 구하기 힘들어 일부 선반과 밀에 로봇을 추가했습니다." 만의 말입니다. "소량 생산인데도 가볍게 관리하거나 심지어 무인 운전할 기회가 생깁니다. 일부 기계의 워크홀딩도 업그레이드했고, 오프라인 공구 프레세팅도 하고 있습니다."
OptiPath와 Force 비교
현재까지 UMC는 20개 다른 부품 번호를 포스로 최적화했습니다. 사이클 타임 개선 폭은 3~28% 범위지만, 라는 UMC가 투자비를 첫 해에 3~4배 회수할 거라고 강조합니다.
툴패스 최적화에 익숙한 분이라면 의아할 수 있습니다. UMC가 이미 옵티패스를 쓰는데 왜 포스에 투자했나? 둘 다 사이클 타임 단축과 공구 수명 연장을 약속하고, 커터 편향, 코너 채터 등 바람직하지 않은 가공 이슈를 해결합니다. 그럼 옵티패스 투자가 헛수고였나? 전혀 그렇지 않습니다. CGTech 버릭트 제품 매니저 진 그라나타의 설명입니다.
"포스와 옵티패스는 최적화 접근법이 다른 별개 제품이지만 서로 보완합니다. 옵티패스는 절삭력을 측정하지 않습니다. 대신 체적법이나 칩 두께 측정법으로 최적화합니다. 포스도 칩 두께를 측정하지만 절삭력이나 스핀들 파워 모니터링, 공구 편향 예측 같은 추가 체크 앤 밸런스가 있습니다. 어느 쪽이든 이송률 조정과 툴패스 동작 세분화로 소재 제거율을 일정하게 유지해 각 공구에 근이상적 가공 조건을 유지합니다."
상황에 따른 다른 도구
결국 두 소프트웨어 각자의 최적 사용 사례가 있습니다. 그라나타는 포스를 절삭이 어렵고 힘든 소재(약간 순간적인 공구 부하 스파이크가 커터와 스핀들에 큰 문제를 일으키는 경우)에, 옵티패스를 알루미늄, 연강, 회주철 같은 연질 소재(주목표가 안전하지 않은 절삭력이나 스핀들 파워에 접근하지 않으면서 소재를 최대한 빨리 제거하는 경우)나 공구 절삭 조건이 절대 위험 수준에 이르지 않는 상황에 추천합니다.
그라나타에 따르면 많은 옵티패스 고객이 검증된 옵티패스 전략을 유지하면서, 더 힘들거나 어려운 소재엔 포스 최적화를 추가하고, 특정 공구가 이 최적화 방식을 선호할 때 옵티패스를 씁니다. 하지만 모든 프로그래밍에 맞는 단일 접근법은 없다고 강조합니다.
"사용자가 선호하는 전략에 달렸습니다. 옵티패스 파워 유저라면 옵티패스 라이선스에 포스 최적화를 추가해 둘 다 불러쓰고, 공구별로 어느 쪽을 쓸지 선택할 겁니다. 프로그래머는 툴패스 중간에 전략을 바꿔 가장 효과적인 최적화를 달성할 수도 있습니다. 둘은 가능한 가장 많은 최적화 전략을 제공하는 방향으로 상호 보완적입니다."
UMC 프로그래밍 팀의 경험이 이 이론을 뒷받침합니다. 만은 옵티패스로 돌리던 작업에서 포스가 평균 5~6% 추가 사이클 타임 단축을 이뤘다고 전합니다. 부수적 이점으로 프로그래밍 시간도 줄었습니다. "포스를 쓰면 CAM 소프트웨어에서 툴패스 생성을 그리 정확히 안 해도 됩니다." 라의 말입니다. "제게 가장 큰 적응은 포스가 알아서 하게 내버려두는 겁니다. 제가 쓰던 것보다 최소 2배 높은 이송률을 제안하기도 하지만, 그냥 맡기면 포스가 제대로 해냅니다."



