원호 밀링 이송률 최적화로 부드러운 가공 실현
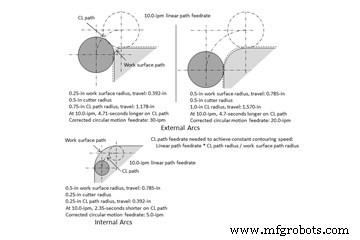
밀링 가공면 위 증인 마크(witness marks)가 선형·원호 운동 간 일관되지 않은 적 있나요? 같은 이송률 쓰는데 왜? 밀링 커터가 내부 원호 가공 시 채터 나는 이유 궁금하지 않나요? 이유는 밀링 커터 중심선 원호 경로 반경과 공작물 표면 원호 경로 반경 크기 차이 때문입니다.
CNC는 절삭 공구 중심선 경로의 이송률 생성. 2축 윤곽을 10.0ipm으로 밀링할 때 절삭 공구 중심선이 10.0ipm으로 이동. 선형 면 가공(G01) 시 CNC가 직선 공작물 표면을 정확히 10.0ipm으로 가공.
하지만 원호 운동에선 커터 중심선 원호 이동 길이가 공작물 표면 원호 이동 길이와 다름. 외부 원호: 중심선 경로 더 김. 내부 원호: 더 짧음. 그림 참조.
선형 운동에 적합한 이송률이 이전 선형 명령에서 이월되면 CNC는 외부 원호 공작물 표면은 더 느리게, 내부 원호는 더 빠르게 가공. 중심선 경로 호 크기와 공작물 표면 경로 호 크기 차이가 클수록 가공 접점(커터 접선점)에서 이송률 차이 더 뚜렷. 결과: 선형 이송률로 원호 가공 시 외부 원호 과도한 사이클 타임, 내부 원호 채터, 원치 않는 마감면, 심지어 커터 파손 유발.
이 현상 단일 포인트 절삭 공구 선반 작업에도 존재. 하지만 공구 코반경이 아주 작아 중심선 경로가 공작물 표면 경로와 가까워 효과 훨씬 덜 명확.
그림 다시 보세요. 외부 원호에 이 현상이 사이클 타임에 얼마나 큰 영향 주는지. 선형 이송률 10.0ipm, 1.0인치 직경 커터로 0.25인치 외부 반경 가공 시 제대로 가공보다 거의 5초 더 걸림. 프로그래머가 원호 이송률 3배 높여야 선형 면과 같은 방식 가공 가능.
공작물 표면 경로 반경 크기와 중심선 경로 반경 크기 비율이 외부 반경엔 이송률 증가율, 내부 반경엔 감소율 결정. 예: 공작물 표면 경로 반경 0.25인치, 중심선 경로 반경 0.75인치(0.25+0.5). 0.75÷0.25=3.0. 선형 이송률 F10.0 대신 원호 운동에 F30.0 필요. 외부 원호 적정 이송률 프로그래밍은 대량 생산 시 런타임 큰 영향.
내부 원호도 같은 비율. 중심선 경로 반경 ÷ 공작물 표면 경로 반경. 결과 항상 1 미만. 선형 가공 이송률 곱하면 선형 경로 이송률보다 느린 이송률 도출.
일부 CNC 제조사 이 이슈 대응 기능 제공. 하이덴하인 '일정 윤곽 속도' 기능. 팬욱 '자동 코너 오버라이드'(파라미터로 내부 원호 감속, 최신 0/30시리즈 CNC 파라미터 7010 참조)로 내부 원호 감속 지원하나 기계 제작사나 최종 사용자 설정 몫. CAM 시스템에도 도움 되는 기능 있을 수 있음.
중요: 이 기법은 제거 소재량이 가공 윤곽 주변에 고르게 분포된 경우(정삭 밀링 등) 또는 니어넷셰이프 주물/단조 가공 시만 적용. 황삭 가공처럼 가공면에서 대량 소재 제거 시, 특히 면마다 소재량 다를 때 적용 금지. 이송률 증가가 커터 부하 급격히 증가시킴.
이런 기능 있으면 사용법 익히세요. 없거나 작동 맘에 안 들면 다음 달 'CNC 테크 토크' 기대하세요. 이 이슈 해결용 사용자 정의 G코드 프로그램 두 개 다룰 예정.



