원호 보간 마스터: 프로그래밍 예제 1
이 원호 보간 프로그래밍 예제는 원호 보간이 무엇인지, 어떻게 프로그래밍하는지 보여줍니다.
이 연습을 하기 전에 반드시 원호 보간 개념 & 프로그래밍 기사들을 먼저 읽으세요 (아래 목록). 기사를 읽고 나면 이 예제를 매우 간단하고 기본적인 작업으로 이해하게 될 것입니다.
원호 보간 개념 & 프로그래밍 기사 시리즈
- 1부: 개념 (Concepts)
- 2부: R 사용법 (Use of R)
- 3부: I J K 사용법 (Use of I J K)
- 4부: 알 수 없는 R (Unknown R)
- 5부: 예제들 (Examples)
- 6부: 활용 & 연습 (Uses & Exercises)
원호 보간 프로그래밍 예제 1 (R 사용)
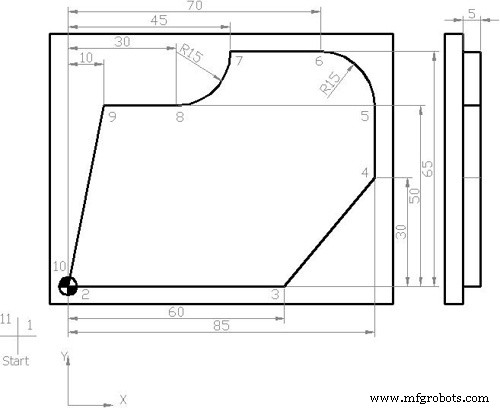
원호 보간 프로그래밍 예제 도면
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (직선 운동) N40 X60 Y0 (직선 운동) N45 X85 Y30 (직선 운동) N50 X85 Y50 (직선 운동) N55 G03 X70 Y65 U15 (원호 운동 G03 반시계 방향, U로 원호 반지름) N60 G01 X45 Y65 (직선 운동) N65 G02 X30 Y50 U15 (원호 운동 G02 시계 방향, U로 원호 반지름) N70 G01 X10 Y50 (직선 운동) N75 X0 Y0 (직선 운동) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
완성품
가공 공정 완료 후 작업물은 다음과 같습니다.
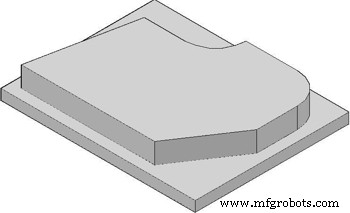
가공된 부품
CNC 프로그램 해설
이 CNC 프로그램에서 블록 N35~N50(점 2-3, 3-4, 4-5)은 직선 이동(선형 보간)이며, 이에 G01(선형 보간) 코드를 사용합니다.
점 5-6은 G01로 불가능합니다. 공구가 직진하지 않고 원호로 이동하기 때문입니다. 이를 위해 CNC 공작기계 조작자는 원호 보간 코드 G02/G03을 사용합니다.
G02/G03 G코드 사용 전 CNC 공작기계 조작자는 다음 정확한 값을 알아야 합니다.
(1) 종점 (End-point)
(2) 시작점에서 종점까지의 반지름 (Radius).
따라서 점 6에서 필요한 값은
(1) X=70, Y=65 (종점)
(2) R=15 (반지름).
이 정보를 얻은 후 점 5→6 블록 코드를 작성할 수 있습니다.
첫째 원호 운동 G02/G03, 둘째 종점 X,Y 값, 셋째 R(반지름) 순서로 원하는 결과를 얻습니다.
점 6-7은 다시 직선, 점 7-8은 원호 운동이므로 위와 동일하게 처리하되, 운동 방향이 시계 방향인지 반시계 방향인지 확인 후 코드 작성 (이 경우는 시계 방향이므로 G02 사용).
이후 나머지 점들은 직선 이동입니다.
증분 치수 시스템 프로그램 (G91)
동일 프로그램을 G91 증분 치수 시스템으로 작성한 버전입니다.
N35 G42 X0 Y0 M08 (직선 운동) N40 G91 X60 Y0 (직선 운동) N45 X25 Y30 (직선 운동) N50 X0 Y20 (직선 운동) N55 G03 X-15 Y15 U15 (원호 운동 G03 반시계 방향, U로 원호 반지름) N60 G01 X-25 Y0 (직선 운동) N65 G02 X-15 Y-15 U15 (원호 운동 G02 시계 방향, U로 원호 반지름) N70 G01 X-20 Y0 (직선 운동) N75 X-10 Y-50 (직선 운동)
CNC G코드/M코드/S,F,D 해설
| 코드 | 기능 |
|---|
| G00 | 급속 이송 |
| G54 | 작업 좌표계 1번 |
| G64 | 연속 경로 모드 |
| G90 | 절대 치수 시스템 |
| G17 | XY 평면 선택 |
| G42 | 공구 반경 보정 우측 활성화 (오른쪽 이동) |
| G40 | 공구 반경 보정 해제 |
| G02 | 원호 보간 시계 방향 |
| G03 | 원호 보간 반시계 방향 |
| S | 주축 속도 |
| F | 축 이송 속도 |
| M | 주축 회전 (3=정회전, 4=역회전) |
| D | 공구 번호 |
| M08 | 쿨런트 ON |
| M09 | 쿨런트 OFF |
| M30 | 메인 프로그램 종료 |
R 지정 원호 보간 핵심
- U 파라미터: 이 예제에서 U는 R(반지름)과 동일한 역할로 사용됨. 표준 Fanuc에서는 R 사용. U는 일부 컨트롤러(예: Mazak, Mitsubishi 등)에서 반지름 지정용으로 사용.
- R 양수: 중심각 180° 이하 소원호
- R 음수: 중심각 180° 초과 대원호
- G02/G03 선택: 시계/반시계 방향 판단 필수 (시작점→종점 방향, 평면 기준)
원호 보간 프로그래밍의 핵심은 "시작점, 종점, 반지름(또는 중심점), 방향" 4가지 정보 완벽 파악입니다.



