스위스형 선반에서 스캐닝 프로브 활용: 이점과 실용성
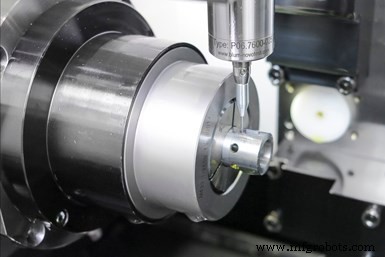
이 온-머신 프로브는 분당 2미터 속도로 이 부품 슬롯의 전체 윤곽을 스캔하여 2미크론 슬롯 평행도를 보장합니다. 사진 제공: Blum-Novotest.
많은 업체가 온-머신 터치 프로브를 사용하여 셋업 속도를 높이거나 가공 형상의 공정 내 측정을 수행하여 공정 제어를 합니다. 이러한 프로브는 수직 또는 수평 머시닝 센터에서 더 흔하게 발견되며, 스위스형 선반에서는 작업 구역 내 공간이 제한되어 있어 이러한 장치를 수용하기 어렵다는 것이 한 이유입니다.
이 프로브는 터치-트리거와 스캐닝 두 가지 버전으로도 제공됩니다. 터치-트리거 프로브는 부품 표면의 이산 점을 찾는 반면, 스캐닝 프로브는 전체 표면을 횡단하면서 초당 수천 개의 점을 수집하여 형상의 형태뿐만 아니라 크기와 위치도 측정합니다. 하지만 스위스형 선반에 프로브를 장착하여 사용 가능한 공구 위치를 하나 이상 차지하는 것이 타당할까요? 그리고 만약 그렇다면, 더 많은 측정 데이터를 더 빠르게 수집할 수 있는 스캐닝 프로브를 터치-트리거 모델보다 선택하는 것이 타당할까요?
독일 Oberwolfach의 한 제조업체가 이 두 가지 개념을 모두 긍정하는 사례를 제시합니다.
Karlheinz Lehmann GmbH는 여러 CNC 선반과 밀링 머신을 사용하여 정밀 회전 대칭 부품을 가공합니다. 예를 들어 Parker Hannifin GmbH용 복잡한 강철 퀵 커플링(압축 공기 입력용)이 있습니다. 이는 부품의 4개 슬롯에 요구되는 평행도 때문에 까다로운 프로젝트였습니다. 핵심 구성 요소는 나사, 보어, 4개의 약한 테이퍼 슬롯이라고 CEO Timo Lehmann은 설명하지만, 그는 슬롯이 "전체 설계의 핵심 포인트"라고 말합니다.
사실, 각 슬롯의 평행도 공차 2미크론을 초과하면 커플링은 작동하지 않습니다. 조립 시 약한 테이퍼 슬롯에는 볼이 들어있는데, 이 볼이 너무 많이 돌출되어서도 안 되고 슬롯으로 빠져서도 안 됩니다. 이 설계로 퀵 커플러는 분리 시 흔히 발생하는 스냅 소음을 방지하고 한 손 조작을 가능하게 합니다.
가공 공정만큼이나 어려운 것이 슬롯 측정 작업입니다. Marubeni Citizen-Cincom M32 스위스형 선반에 Blum-Novotest TC76-Digilog 스캐닝 터치 프로브를 사용하여, 업체는 공작기계상에서 부품의 치수 정밀도를 검증합니다.
Blum-Novotest에 따르면 아날로그 측정 방식의 터치-트리거 프로브는 영역이나 라인에 효과적입니다. 그러나 이런 프로브를 이 슬롯 측정 애플리케이션에 사용하려면 슬롯의 매우 많은 점을 측정하여 적절한 해상도를 얻어야 합니다. 대신 TC76-Digilog는 분당 2미터 측정 속도로 슬롯 표면을 스캔하여, 아날로그 터치-트리거 데이터 수집 시간의 일부만으로 초당 50,000개라는 극도로 많은 값(초당 50,000개)을 생성합니다.
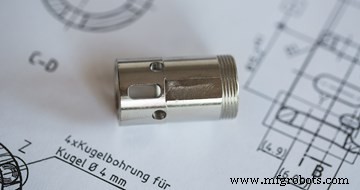
정밀한 슬롯 평행도 덕분에 이 퀵 커플러는 분리 시 다른 장치에서 흔히 발생하는 큰 스냅 소음이 없으며 한 손 조작이 가능합니다.
이 커플링 애플리케이션의 생산 런 시작 시, 기준 부품을 기계에 고정하고 해당 슬롯의 전체 윤곽을 스캔하여 마스터 프로파일을 기록하고 평가 소프트웨어에 저장합니다. 가공된 각 부품은 기록된 프로파일과 비교 측정됩니다. 공차를 초과하는 부품은 폐기됩니다. 이런 방식으로 온-머신 측정을 사용하면 Karlheinz Lehmann GmbH는 100% 검사를 수행할 수 있을 뿐만 아니라, 프로브의 평가 소프트웨어를 통해 가공 오류 추세를 조기에 감지할 수 있습니다.
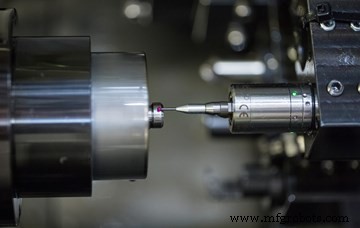
스캐닝 프로브는 측정 작업에 따라 기계에서 수평 또는 수직으로 위치시킬 수 있습니다.
Blum-Novotest에 따르면 TC76-Digilog의 향상된 스캐닝 힘은 선반뿐만 아니라 밀링 및 연삭 기계의 까다로운 애플리케이션에도 적합합니다. 냉각수나 점성 오일도 측정 데이터의 신뢰성을 저해하지 않는다고 회사는 말합니다. 더 높은 스캐닝 힘이 프로브가 단순히 냉각수를 뚫고 지나갈 수 있게 하기 때문입니다. 프로브는 비방향성으로 부품을 스캔하며, 측정 정밀도는 회사의 Shark360 기술을 통해 달성된다고 합니다. 이 기술은 페이스 기어 측정 메커니즘 시스템을 도입하여 편심 프로빙을 수행합니다.
Lehmann은 스캐닝 프로브 공정을 스위스형 선반에 구현하기 전까지는 Parker Hannifin의 퀵 커플러 주문을 거절할 뻔했다고 말합니다. 사실 이제는 이 기계를 사용하여 알루미늄, 스테인리스강, 조질강, 쾌삭강 등 소재로 10,000~30,000개 규모의 다른 대량 생산 로트에도 사용하고 있습니다.



