나사 가공기에서 CNC로: Gent Machine의 기술적 진화
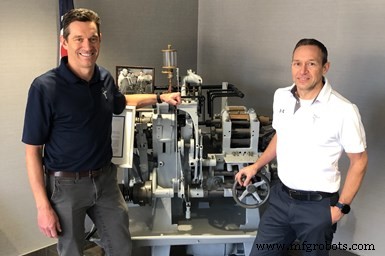
Rich(왼쪽)와 Adam Gent 형제가 처음에 Davenport 나사 가공기만 의존하던 Gent Machine에 풍부한 새로운 CNC 기술을 도입했습니다. 클리블랜드 시설에 전시된 Davenport 기계.
계약 가공 업체인 Gent Machine은 1927년에 설립되었지만, 아마도 가장 큰 변화는 지난 20년 동안에만 일어났을 것입니다.
2009년, Rich와 Adam Gent 형제는 1970년대부터 소유해 온 아버지 Richard Jr.로부터 회사를 인수했습니다. 형제의 증조부와 조부인 Arthur와 Richard Sr.는 오하이오 주 South Euclid에서 수류탄 신관과 격발핀을 생산하며 사업을 시작했습니다.
Richard Jr.는 20여 대의 5-스핀들 Model B Davenport 기계를 운영하며 최대 20명을 고용해 성공적인 운영을 했습니다. 고등학교 시절 형제는 그곳에서 머신 오퍼레이터로 일했습니다. 대학 졸업 후 잠시 가공 산업 밖에서 일하다가 가업으로 돌아왔습니다. Rich는 2000년, Adam은 2006년에 합류했습니다.
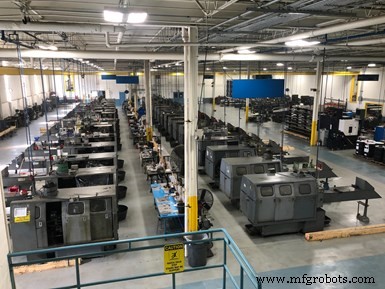
Gent Machine은 새 건물에 여전히 거의 40대의 Davenport Model B 기계(대부분 인클로저 장착)를 보유하고 있습니다.
그 시점이 이상적이었던 것 같습니다. Gent Machine은 번창하고 있었으니까요. 하지만 곧 업체 최대 고객(전체 비즈니스의 65% 차지)이 다른 회사에 인수되어 해당 가공 작업을 내부화했습니다.
"그건 힘든 시기였습니다."라고 Rich는 회상합니다. "하지만 돌이켜보면, 그런 시기들이 지금의 우리를 만들었습니다." 그리고 그 경험이 형제로 하여금 끊임없이 변화하는 비즈니스 조건을 견딜 수 있도록 가공 효율성과 역량을 개선하고 고객 기반을 다각화하는 방법을 모색하게 했습니다.
기술 이전
Gent Machine의 전문 분야는 직경 2인치까지의 강철, 스테인리스강, 알루미늄, 황동, 구리, 티타늄 봉재를 자동차, 총기, 산업용품, 유압 산업용으로 터닝하는 것입니다. 이 업체는 여전히 다수의 Davenport와 Acme 6-스핀들 나사 가공기를 보유하고 있지만, 비교적 짧은 기간에 풍부한 새로운 CNC 장비를 추가했습니다.
"아버지는 새로운 가공 기술에 관심이 없으셨습니다."라고 Rich는 설명합니다. "저항한 것은 아니지만, 은퇴 연령에 가까워지면서 완전히 새로운 공정을 구현하고 싶지 않으셨습니다. 다만 구현을 돕고자 하셨습니다."
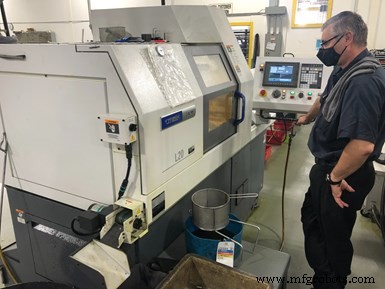
이 업체에는 긴 칩 발생을 줄이는 기술이 탑재된 1대를 포함해 9대의 스위스형 선반이 있습니다.
2007년, 지역 고객이 기존 장비로 가공할 수 없는 부품을 생산하기 위해 Marubeni Citizen-Cincom에서 첫 CNC 스위스형 기계를 구매하도록 촉구했습니다. Adam은 그 새로운 기술을 배우는 도전을 받아들여, 그 구매 후 업체의 CNC 부서를 처음부터 구축했습니다. 이제 Gent Machine에는 9대의 스위스형 선반이 있어, 기존 나사 가공기보다 더 복잡한 부품을 더 적은 물량으로 생산할 수 있습니다. (이 모든 스위스형 선반은 클리블랜드에 위치한 공작기계 유통업체 Concentric Corp.를 통해 구매되었습니다.)
최신 기계에는 Marubeni Citizen-Cincom의 저주파 진동 기술이 탑재되어 있어, 바 스톡 회전에 맞춰 Z축에서 커터를 진동시킵니다. 때로는 커터를 절삭에서 완전히 빼내기도 합니다. 이러한 의도적인 공기 절삭으로 칩이 일관되게 작은 조각으로 부서져 쉽게 배출되며, 공작물이나 공구 주위에 나선형 칩이 엉키는 '버드 네스팅' 문제를 최소화합니다. Adam은 향후 구매할 모든 스위스형 선반에 이 기능을 탑재할 것이라고 말합니다.
형제가 아버지로부터 회사를 인수한 후 추가 변경이 이루어졌습니다. 그때쯤 Gent Machine은 몇 년간 고객 기반을 다각화한 끝에 좋은 고객 조합을 갖추게 되었습니다. 그 일부는 Adam이 개선된 검색 엔진 최적화로 개편한 회사 웹사이트 덕분이었습니다. 사실 그게 Tesla가 이 업체를 알게 된 경로였습니다. 웹사이트를 찾아 2011년에 연락해 왔습니다.
Tesla는 사출 성형 부품 공급업체를 찾고 있었지만, 이를 통해 Gent Machine은 대형 전기차 OEM(주문자 상표 부착 생산업체)과의 문을 열 수 있었습니다. Adam은 Tesla 설계 엔지니어와 좋은 관계를 발전시켰고, 이는 결국 이 업체가 Tesla용 5가지 다른 부품을 생산하는 작업을 수주하는 결과로 이어졌습니다.
Rich에 따르면 이는 업체 입장에서 일종의 도약이었습니다. 예를 들어, 한 작업은 업체가 이전에 했던 것보다 3배 더 많은 알루미늄 소재 구매를 요구했습니다. 게다가 당시 Tesla는 스타트업이었고 전기차의 생존 가능성도 불확실했습니다. 그렇다 해도 업체는 그 작업을 수주했고, 3교대로 작동하는 3대의 추가 스위스형 선반 구매가 필요했습니다.
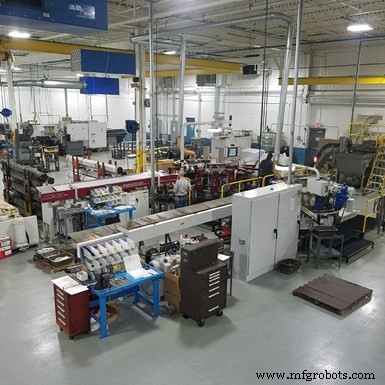
Gent Machine에는 이제 완전 CNC 1대와 유압 구동 1대, 2대의 로터리 트랜스퍼 기계가 있습니다.
이 접근법은 Tesla의 생산 요구를 충족시켰지만, 아마도 이상적이지는 않았을 것입니다. 수년간 형제는 로터리 트랜스퍼 기계 추가를 고려해 왔습니다. 2017년 클리블랜드의 새, 더 큰 건물로 이전하면서(비좁은 22,000평방피트 작업장에서 60,000평방피트 바닥 공간으로, 로터리 트랜스퍼 기계를 수용할 공간이 생겼음) 시기가 적절해 보였고, 그런 유형의 기계에 이상적인 부품도 있어 구매를 결정했습니다.
Gent Machine은 근처 공작기계 유통업체이자 턴키 시스템 공급업체인 Motch and Eichele를 통해 16-스테이션 Hydromat Epic 45/16을 구매했습니다. 이 기계로 설정된 부품은 원래 스위스형 선반에서 가공되던 복잡한 패스너였습니다. 업체는 스위스형 선반에서 이 부품의 사이클 타임을 38초까지 단축했지만, 로터리 트랜스퍼 기계로는 단 7초 만에 부품을 완성할 수 있었습니다. 이를 통해 업체는 2교대만 운영하면서 스위스형 선반의 용량을 다른 작업에 개방할 수 있었습니다. 또한 각 가공 유닛이 다축으로 이동하도록 설정할 수 있어 성형 공구 대신 인서트 공구를 사용할 수 있게 되었습니다.
Gent Machine은 두 번째 로터리 트랜스퍼 기계인 유압식 Hydromat Legacy 32/4-16을 추가했습니다. 이 두 번째 기계를 구매하게 한 작업은 무산되었지만, 업체는 Davenport에서 가공하던 기존 에어백 부품의 생산 물량 요구가 급격히 증가하고 있음을 확인했습니다.
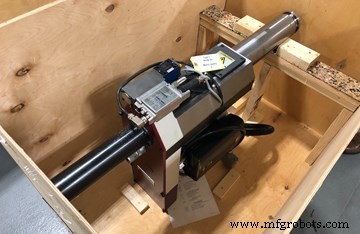
CNC 로터리 트랜스퍼 기계를 새 작업용으로 재툴링하기 위해 설치될 몇 개의 새로운 가공 유닛 중 하나입니다.
비슷하게, 4월 방문 당시 Epic 기계는 새로운 작업(엄격한 공차가 있는 냉장고 힌지)을 위해 재툴링 중이었습니다. 이 업체는 이 힌지를 나사 가공기에서 생산해 왔습니다. 한 가지 문제는 두 개의 평면을 생성하기 위한 브로칭 공정이었습니다. 브로칭 공구가 마모됨에 따라 그 평면의 치수가 공차 밖으로 벗어났습니다. Epic에는 3축 가공 유닛이 장착되어 평면을 밀링하여 더 나은 공정 제어를 가능하게 합니다.
첫 밀링 머신 추가
고생산성 터닝 비즈니스에서 소형 CNC 밀이 터닝된 부품의 2차 작업을 수행하는 데 사용되는 것은 흔한 일입니다. 그러나 Gent Machine은 최근 첫 수직 머시닝 센터(VMC)인 Hwacheon Vesta 660(26" x 16.95" 테이블)을 4축 로터리 테이블과 함께 구매했습니다. 이는 처음에 인공호흡기 부품의 2차 작업을 위해 구매되었지만, 양산 작업 수행 가능성도 제공합니다.
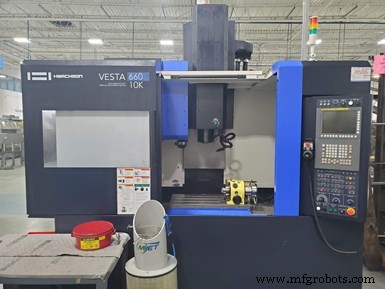
업체의 첫 VMC는 인공호흡기 부품의 2차 작업을 위해 구매되었습니다.
이 기계도 Motch and Eichele를 통해 구매했습니다. 업체는 원래 트윈-스핀들/트윈-터렛 기계에서 인공호흡기 부품을 완전 가공할 계획이었습니다. 하지만 그 기계에서 터닝과 일부 크로스 홀 가공을 하고, VMC로 옮겨 여러 다른 크로스 홀을 드릴링하는 것이 더 합리적이라고 판단했습니다.
"Vesta 600은 우리 업체의 터닝 장비를 보완하는 추가 역량을 제공합니다. 선반은 일반적으로 원형 또는 육각 봉재만 사용할 수 있기 때문입니다."라고 Rich는 말합니다. "밀은 사각형 및 기타 형상의 부품을 고정할 수 있어 역량이 증가합니다."
이 기계는 수익 센터로 구매되었지만, 공급업체 비용을 줄이는 방법을 찾는 데도 도움이 됩니다. 배터리 케이스 캡이 좋은 예입니다.
Adam이 설명하듯, 업체는 고객을 위해 월 약 15,000개의 이 캡을 생산했습니다. 각 부품은 아노다이징이 필요했지만 완전히 아노다이징하는 것은 아니었습니다. 부품의 상단 또는 '캡' 측면만 아노다이징하고 나머지는 밝은 상태로 유지해야 했습니다. 이를 위해 부품의 하단 절반이 아노다이징 공정 중에 덮여 있어야 했습니다. 부품의 나사 부분을 덮기 위해 아노다이징 업체는 수백 개의 부품을 자체 지그에 나사로 조였습니다. 지그는 부품 하단 절반이 아노다이징되지 않게 방지합니다. 지그를 아노다이징 욕조에 담갔다가 부품을 지그에서 풀고 지그를 업체로 돌려보냈습니다. 각 부품을 조이고 푸는 노동력이 아노다이징 업체에 비용이 많이 들었기 때문에, Gent Machine에 그 시간이 청구되었습니다. VMC를 통해 업체는 자체 지그를 생산할 수 있게 되었습니다. 이렇게 하면 부품을 지그에 장착해 아노다이징 업체로 보내고, 아노다이징된 부품이 장착된 지그를 받아 업체에서 제거할 수 있습니다. 이로써 아노다이징 업체의 인건비 청구가 없어져 전체 생산 비용이 절감되었습니다.
앞으로 나아가기
오늘날 이 업체는 2009년 15명이던 직원이 54명으로 늘었습니다. Gent Machine은 조립 부서도 확장했습니다. 현재 위치는 더 많은 장비를 위한 충분한 공간을 제공합니다. Davenport 부서에 추가할 가능성은 낮지만, 적절한 작업이 온다면 나중에 또 다른 CNC 로터리 트랜스퍼 기계를 추가할 수 있습니다.
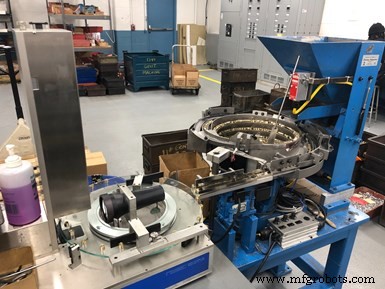
Resec Systems의 이 자동화된 듀얼 카메라 측정 장치는 10종류의 부품에 대해 100% 검사를 수행할 수 있습니다. 부품 내경, 외경, 높이를 자동으로 측정합니다. 사양 내 부품은 에어 블라스트를 통해 컨테이너로 배출됩니다. 사양 외 부품은 다른 컨테이너로 배출됩니다.
"우리는 여전히 로터리 트랜스퍼 분야에서는 상대적으로 신입입니다."라고 Rich는 설명합니다. "새로운 유형의 장비에 진입할 때 서비스가 핵심입니다. 이것이 Motch and Eichele와의 오랜 관계를 소중히 여기고 Hydromats를 구매한 추가 이유입니다. 수년간 로터리 트랜스퍼 기술을 사용해 온 업체들과 달리, 우리는 Hydromats를 새 작업용으로 재툴링하는 데 사용할 수 있는 가공 유닛 재고가 없습니다. 하지만 그 재고를 구축하여 원할 때마다 장비를 다른 부품 가동으로 전환할 수 있는 속도와 유연성을 갖추는 것이 우리의 목표입니다."



