엔더 3 프로·V2 PETG 최적 설정: 결함 없는 출력 달성하기
엔더 3로 PETG 출력을 테스트하며 20mm 큐브와 화병 등을 여러 번 출력해 봤습니다. 이 글에서 제가 찾아낸 최적 설정과 실패 원인, 실물 사진을 공유합니다.
시행착오 없이 고품질 출력을 원한다면, 엔더 3 시리즈 전용으로 최적화한 큐라 프로파일을 확인해 보세요(전체 $7).
노즐 온도 (Print Temperature)
일반적으로 PETG는 220~250℃에서 잘 나옵니다. 하지만 엔더 3는 보우덴 방식이라 240~245℃ 이상이면 PTFE 튜브가 손상될 수 있어 220~240℃ 범위 권장입니다.
여러 테스트 결과 220℃에서 전반적 품질이 가장 좋았습니다. 230℃ 이상에선 탑 레이어에 스트링과 블롭이 생겼고, 220℃로 낮추니 해결됐습니다(스트링 테스트 10회 이상 반복 검증).
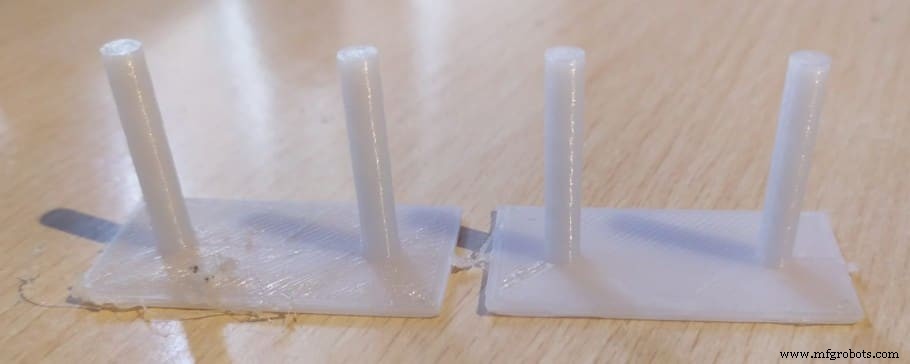
엔더 3 PETG 권장 노즐 온도: 220~240℃ (220℃ 최적)
베드 접착 (Bed Adhesion)
첫 레이어 접착은 워핑 방지와 출력 성공의 핵심입니다. 출력 온도, 베드 온도, 빌드 표면 재질 등이 영향을 줍니다.
베드 온도 (Bed Temperature)
PETG는 고온 출력이라 워핑 방지를 위해 보통 60~70℃를 권장하지만, 제 경우 60℃ 결과가 좋지 않았습니다.
흥미로운 사실: 베드 온도가 높을수록 접착력이 강해집니다. 한 연구에서 "소재의 유리 전이 온도(Tg)보다 약간 높은 베드 온도에서 접착력이 최대"라는 결론이 나왔습니다. PETG Tg는 80℃이므로 80℃ 초과 설정이 유리합니다.
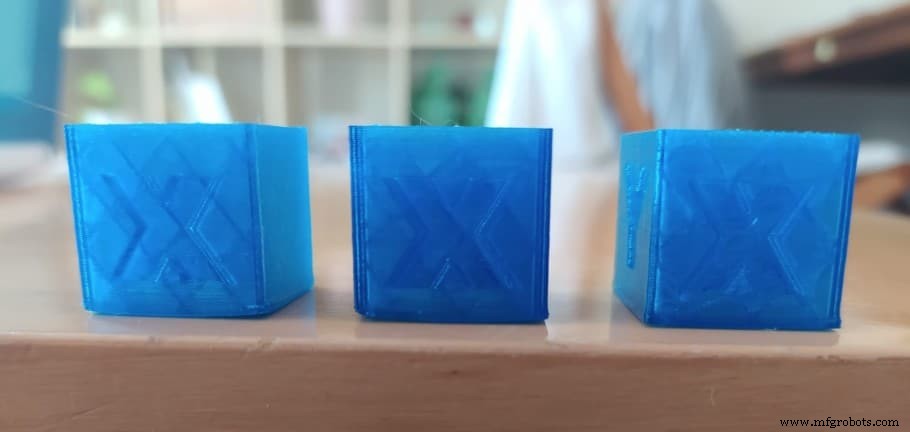
230℃ 노즐로 20mm 큐브를 베드 60℃, 70℃, 85℃에서 각각 출력해 보니 60/70℃는 모서리 워핑 발생, 85℃에서 워핑 거의 완전 억제됐습니다. 60℃부터 시작해 워핑 시 70℃, 80℃, 85℃로 올리세요.
엔더 3 PETG 권장 베드 온도: 85℃ (최강 접착, Tg 80℃ 살짝 위)
빌드 표면 (Build Surface)
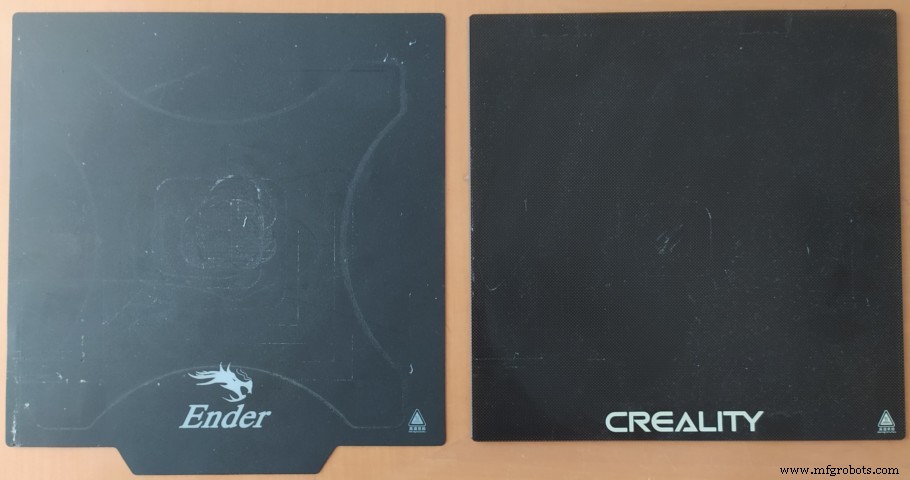
테스트는 크리얼리티 유리 베드로 했습니다. 작은 물체(20mm 큐브)는 약간 워핑했으나 어떤 베드 온도에서도 탈착되진 않았습니다.
카프톤 테이프나 블루 페인터 테이프를 쓰면 PETG 접착이 훨씬 강해진다는 의견이 많습니다. 하지만 엔더 3 프로·V2에 기본 장착된 빌드택(BuildTak) 스타일 마그네틱 시트가 PETG에 가장 이상적이라는 평가가 많습니다. 접착력 좋고 출력물 떼기도 쉽습니다.
중요: 일부 사이트에서 "PETG가 유리 베드에 너무 강하게 붙어 유리 파손 위험이 있다"고 하지만, 제 경험상 PLA·TPU보다 접착이 약했습니다. 직접 테스트해 보세요. 떼기 힘들면 베드 식힌 뒤(냉장고 넣기 등) 수축 차이로 쉽게 떼어냅니다.
스커트/브림/래프트 중 뭘 쓸까?
각각의 차이와 효과는 별도 글을 참고하세요.
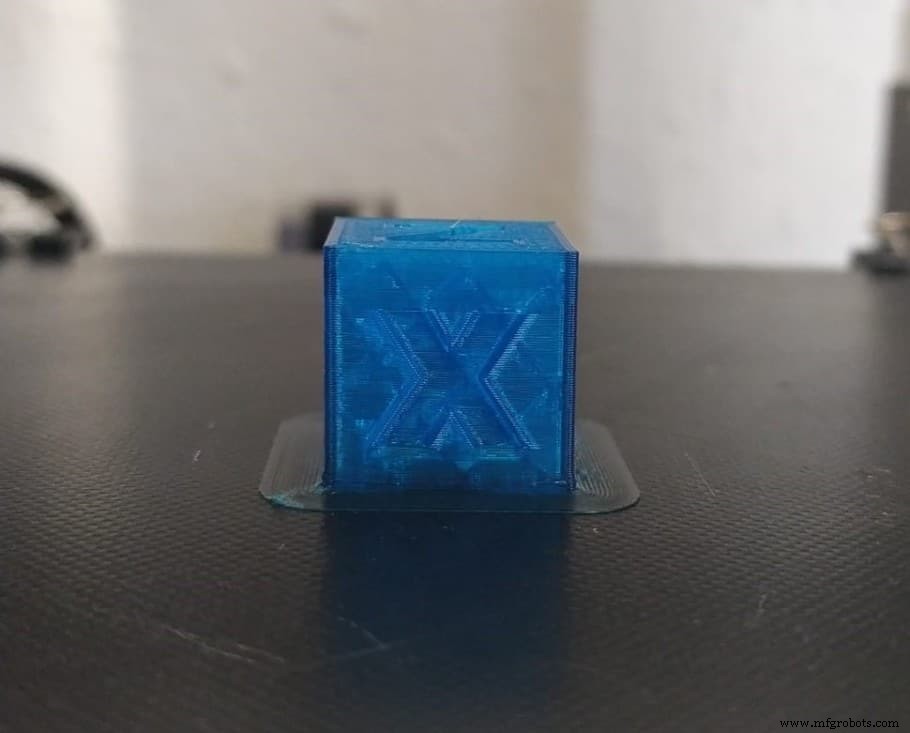
스커트만 두면 모든 테스트 큐브가 워핑했습니다. 베드 60℃에 브림을 둬도 워핑에다 심지어 빌드 플레이트에서 탈착됐습니다(반복 테스트 동일 결과).
최고 조합: 브림 + 베드 85℃ — 워핑 제로, 탈착 없음. 래프트는 접착력을 더 높이지만 재료 소모와 바닥 자국이 있으니 위 글 참고 후 판단하세요. 기본은 스커트, 접착 필요 시 브림 권장.
리트랙션 설정 (Retraction Settings)
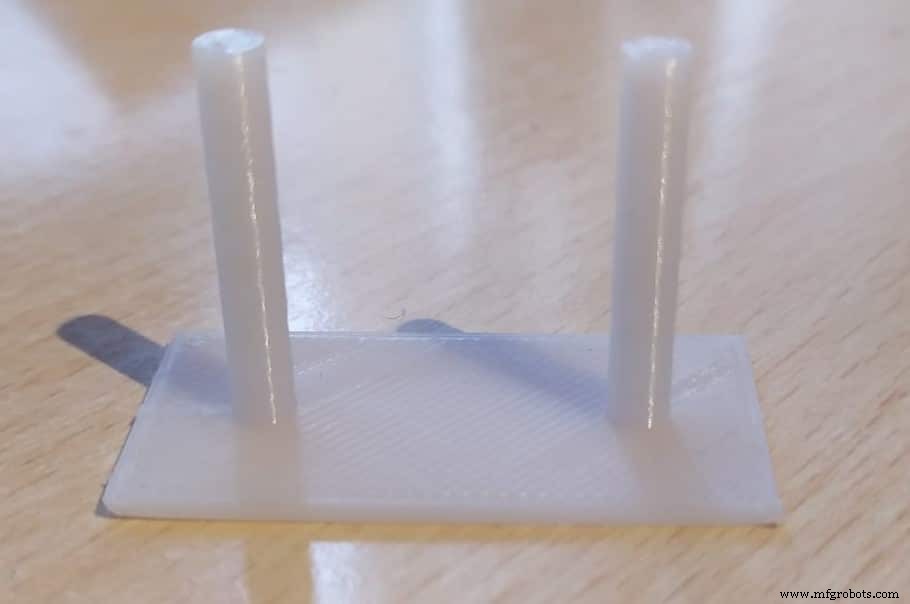
리트랙션은 압출 전 필라멘트를 당겨 압력을 낮춰 우징·스트링잉을 막는 기능입니다. PETG는 용융 상태 점도가 높아 제대로 된 리트랙션 설정이 필수입니다.
다행히 PETG는 PLA와 출력 특성이 비슷해 큐라 기본 리트랙션 값으로도 대부분 잘 나옵니다.
엔더 3 PETG 권장 리트랙션 (큐라 기준):
- 리트랙션 거리: 6.5mm
- 리트랙션 속도: 25mm/s
- 최대 리트랙션 횟수: 10
- 최소 압출 거리 윈도우: 10mm
- 컴빙 모드: ON, "Within Infill" 설정 (스트링잉 최소화)
리트랙션 심화 가이드는 별도 글 참고.
출력 속도 (Print Speed)
PETG는 PLA보다 느리게 출력할 필요 없습니다. 큐라 엔더 3 기본값 50mm/s로 충분합니다. 품질 우선이면 30~50mm/s 사이가 적당합니다.
권장 속도: 30~50mm/s
출력 냉각 (Print Cooling)
첫 몇 레이어는 레이어 팬 OFF로 베드 접착 확보. 이후:
- 디테일 우선: 팬 100% (스트링잉 감소, 디테일 향상)
- 강도 우선: 팬 전체 OFF (층간 결합 강화, 전체 강도 향상)
인클로저(챔버) 필요할까?
필수는 아닙니다. PETG는 PLA보다 워핑 경향이 있지만 ABS만큼 심하진 않습니다. 추운 환경에서 출력한다면 인클로저가 워핑/탈착 위험을 줄여줍니다. 없어도 되지만 있으면 든든합니다.
엔더 3 PETG 최적 설정 요약표
- 노즐 온도: 220~240℃ (탑 레이어 품질은 220℃ 최적)
- 베드 온도: 85℃ (최강 접착)
- 초기 레이어 높이: 0.2mm (첫 레이어 접착 최적)
- 리트랙션 거리: 6.5mm
- 출력 속도: 30~50mm/s
- 팬 속도: 100%(디테일) / OFF(강도)
시행착오 없이 고품질 출력을 원한다면, 엔더 3 시리즈 전용으로 최적화한 큐라 프로파일을 확인해 보세요(전체 $7).
결론
가장 큰 난관은 베드 접착이었습니다. 인터넷 권장값 60℃로는 워핑/탈착이 심했고 70℃도 별 차이 없었습니다. PETG Tg 80℃를 고려해 85℃로 올리니 브림 유무와 상관없이 완벽히 해결됐습니다(앞서 인용한 연구 결과와 일치). 빌드택 시트라면 60℃에서도 괜찮을 수 있습니다.
그 외엔 엔더 3로 PETG 무난하게 출력되며 품질도 훌륭합니다. 다만 같은 기계에서는 PLA가 더 매끄러운 마감을 보여줍니다. PETG 출력물도 충분히 쓸 만한 수준입니다.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 부품 선택의 고민을 덜어드리고자 추천 제품 섹션을 운영합니다. 초급자부터 전문가까지 두루 좋은 프린터 몇 종과, 직접 테스트·검증한 필라멘트·업그레이드만 엄선했습니다. 어떤 걸 고르셔도 제 성능을 냅니다.



