TPU 최적 출력 온도 설정: 유연하고 내구성 있는 3D 프린트를 위한 가이드
TPU 출력 온도
TPU는 열가소성 폴리우레탄(Thermoplastic Polyurethane) 약자입니다. 열가소성 엘라스토머 계열에 속합니다.
무슨 뜻일까요? 3D 프린팅 시장에서 구할 수 있는 유연한 필라멘트 중 하나라는 뜻입니다.
또한 TPU 필라멘트는 고무와 플라스틱 특성을 결합해 3D 프린팅 산업 응용에 독특한 가능성을 제공합니다. 이 특성들로 TPU는 쉽게 구부러지거나 압축되는 유연한 필라멘트가 됩니다.
TPU 출력 온도
더 중요하게, TPU 필라멘트는 220~250°C 고온에서 압출됩니다. 가열 유리 베드 온도 60°C 초과 시 TPU 소재 사용 금지.
이 글은 TPU 소재, 장단점, 프린트 베드 온도 같은 특징에 대한 잘 연구된 정보를 제공합니다.
TPU 필라멘트(열가소성 폴리우레탄)란?
TPU, 열가소성 폴리우레탄은 고무 같은 탄성을 가진 3D 프린팅 유연 필라멘트입니다.
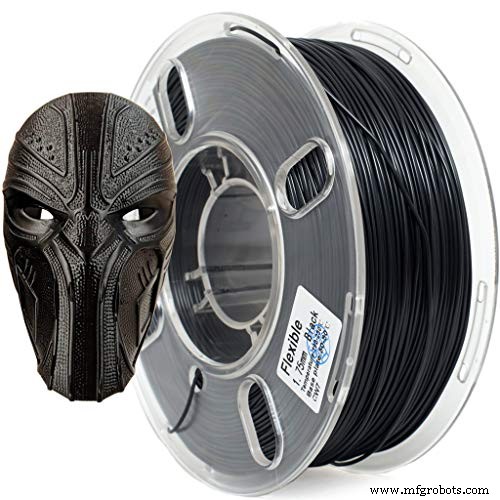
고무 같은 탄성 특성이 TPU 소재를 내구성 있고 탄력 있게 만들며 충격 흡수에 완벽합니다. 또한 TPU 출력물에 부드러운 촉감 표면 제공.
TPU 필라멘트 특징
- 내마모성
- 내구성
- 탄력성
- 투명성
- 기름/오일 저항성
- 탄성
- 유연성
TPU 필라멘트 장점
- 내마모성
- 저온에서 성능 발휘
- 유연 필라멘트
- 구조적으로 안정한 열가소성 엘라스토머
- 기계적 스트레스 하 효과적 다공성 유지
- 내화학성
- 좋은 내충격성
- 탄성 특성
- 3D 프린팅 중 컬링 없음
- 완벽한 층간 접착
TPU 필라멘트 단점
TPU 플라스틱 필라멘트 응용 분야
- 씰(Seals) 생산
- 튜브 생산
- 보호 케이스 제조
- 가스켓
- 부싱
- 최종 사용 부품 생산
TPU 출력 온도: TPU 최적 베드 온도는?
3D 프린터 빌드 플레이트는 3D 프린트 바닥 레이어를 위한 완벽히 평평한 표면 제공. 또한 가열 베드/빌드 플레이트는 3D 프린터 다이렉트 드라이브 압출기가 객체를 층층이 출력하는 곳.
3D 프린트가 빌드 플레이트에 안착해야 완벽하고 품질 좋은 프린트 나옵니다. 이를 위한 한 방법: PVA 글루 스틱, 블루 테이프(아마존 확인), 블루 페인터즈 테이프로 출력 객체 레이어 접착 제공.
중요하게, 가열 베드는 3D 프린트 워핑, 스트링잉, 블롭 방지 도와줍니다. 가열 베드가 열을 고르게 분배해 3D 프린트 객체 고른 냉각 공정 가능케 함.
여러 제조사가 다양한 3D 프린터 빌드 베드 만듭니다. 본인 3D 프린터 빌드 베드 설정을 이해하는 게 최선. 다른 플라스틱 필라멘트들이 다른 온도 레벨에서 압출되니까요.
마찬가지로 빌드 플레이트 설정은 사용 플라스틱 필라멘트 종류에 따라 다름.
따라서 3D 프린터 빌드 플레이트와 선택 필라멘트에 따라 저/중/고 설정 필요.
TPU 소재 사용 시 최적 출력 베드 온도 범위: 45~60°C.
이 규정값 위아래로 온도 변경 시 TPU 소재 3D 프린팅에 출력 결함 발생.
또한 TPU 소재는 225~245°C 고온 압출기 온도 가집니다. 그래서 품질 좋은 3D 프린트 위해 가열 출력 베드 필요.
결함은 플라스틱 컬링, 워핑, 스트링잉, 블롭 형태로 나타나 3D 프린트 품질 저하.
TPU에 쿨링 필요한가?
TPU 소재는 3D 프린팅 중 쿨링이 필수적이진 않습니다. 더 낮은 출력 온도와 속도로 설정하면 쿨링 팬 안 써도 됩니다.
여전히 TPU 필라멘트는 완벽한 레이어 접착 위해 더 많은 시간 필요하고, 팬이 그걸 방해하는 파괴적 요인이 될 수 있습니다.
하지만 더 높은 온도와 속도로 3D 프린팅 TPU 소재 하면 쿨링 시스템 필요. 쿨링 설정 확인하세요. 팬 속도 제어하니까요. 슬라이서 설정이 3D 최종 결과물에 영향 줍니다.
더 높은 속도와 온도로 출력 시 쿨링 팬 40% 속도로 설정하면 더 나은 3D 프린팅 결과 보장.
쿨링 팬은 3D 프린트 경화 돕습니다. 특히 고온 출력 시. 쿨링 시스템이 첫 레이어 굳히면, 그 레이어가 이후 레이어들이 쌓일 좋은 기초 역할.
마찬가지로 더 높은 속도 출력 시 TPU 필라멘트 충분히 식을 시간 없어 약한 기초 → 워핑, 스트링잉, 블롭 같은 심각한 출력 결함 결과.
TPU 유연 소재 출력 설정: TPU에 어떤 설정 써야 하나?
3D 프린팅 애호가라면 어떤 출력 세션 시작 전 항상 3D 프린터 설정 제대로 잡는 게 최선. 프로젝트 성공이 3D 프린터, 필라멘트, 펌웨어에 달렸으니까요.
유연 TPU 필라멌도 다른 필라멌들처럼 정확한 프린터와 펌웨어 설정으로 최고 결과 내야 합니다. TPU 3D 프린팅 우수 결과를 위해 다음 설정 작업:
압출기 출력 온도(Extruder Print Temperature)
3D 프린터 압출기(아마존 확인)는 출력 공정 핵심 구성요소. 따라서 프린트 헤드가 올바른 출력 속도로 작동하는지 계속 확인 필요.
훌륭한 TPU 3D 프린팅 결과 위해 220~250°C 온도에서 출력. 3D 프린터 실험하며 규정 범위 내 압출기 출력 온도 변화시키며 테스트 출력 권장.
실험으로 본인 고유 3D 프린터에 최적 압출기 출력 온도 최종 도달 보장.
출력 베드 온도(Print Bed Temperature)
빌드 플레이트(빌드 플랫폼/출력 베드)는 3D 프린터 또 다른 핵심 구성요소. 3D 프린트 객체가 출력 중 층층이 놓이는 곳.
출력 베드 온도 설정 → 3D 프린트 고르게 경화 → 워핑 없는 훌륭한 3D 프린트 보장.
TPU 소재 쓸 때 3D 프린트 베드 온도 60°C 미만으로 설정.
유연성 설정(Flexibility Settings)
TPU 필라멘트는 유연 필라멘트. 프린터 소프트웨어에서 3D 프린트 객체 유연성 수준 실현 위한 올바른 설정 필요.
중요: 더 유연한 설계 원하면 TPU 필라멘트 인필 레벨 낮추기. 반대로 더 딱딱/단단한 프린트 원하면 인필 설정 레벨 올리기.
리트랙션 낮게 유지(Keep Retraction Lower)
TPU 소재엔 항상 리트랙션 낮게 유지해 더 나은 출력 결과 내세요. 게다가 높은 리트랙션 설정 → 프린터 노즐 막힘 유발.
중요: 콤빙(Combing) 같은 유연 필라멌(TPU 등)과 약간의 리트랙션 조합은 심각한 도전과제 야기하므로 극도로 주의.
주목: Simplify3D 소프트웨어 써서 TPU가 핫엔드에서 새지 않게 하세요. 노즐 리트랙션 설정 낮춰 리트랙션 레벨 올바르게 조정.
핫엔드 온도 높이기(Set Hot End Temperature Higher)
3D 프린터 압출 노즐은 압출 시 저항 제공 경향 → 객체 언더 압출(under-extrusion) 도전 직면.
TPU 3D 프린팅 중 핫엔드 온도 높이려면 제조사 권장보다 5°C 높게 설정.
또한 팬 같은 냉각 장치 사용 피하기. 핫엔드 온도 높이려던 효과와 정반대 결과 나옴.
다이렉트 드라이브 압출기 사용(Use a Direct Drive Extruder)
주목: 모든 보우덴 압출기가 유연 필라멌 압출하는 건 아님. 중요: 다이렉트 드라이브 압출기가 TPU 3D 프린팅에 최적.
다이렉트 드라이브 압출기 쓸 때 드라이브 휠과 멜팅 존 사이 거리 단축. 두 사이 거리 단축 → 소재가 멜팅 존에 머무는 시간 최소화.
이 이유로 필라멌 절대 워핑/블롭 안 생김.
필요한 피드 속도 사용(Use Required The Feed Rate)
TPU 소재로 3D 프린팅 시 피드 속도 고르게 조정해 최적화. 또한 유연 필라멌인 TPU나 다른 거 출력할 땐 느린 피드 속도 쓰는 게 최선.
게다가 탄성 소재인 TPU는 고속 프린팅 시 압축돼 잼 유발 가능. 최적 TPU 출력을 위한 시작 속도: 20~35mm/s 권장.
TPU 얼마나 빠르게 출력 가능?
TPU는 탄성 있음. 따라서 더 높은 속도 시도 시 도전 직면. ABS나 PLA 필라멌보다 낮은 속도로 출력해야 하는 유연 소재.
이상적 TPU 소재 출력 속도 범위: 15~30mm/s. 하지만 다이렉트 드라이브 압출기 쓰면 최대 40mm/s까지 가능.
본인 특정 3D 프린터 이상적 TPU 출력 속도 구하려면 권장 출력 속도 범위 내에서 시험착오 테스트 실시해 가장 잘 맞는 값 찾기.
대안: 최저 권장값과 최고값 사이 평균 내지거나 분할 결정.
가열 베드 없이 TPU 출력 가능한가?
네! 가열 베드 없이 TPU 소재 출력 실질적으로 가능!
3D 가열 출력 베드는 훌륭한 프린트 품질과 레이어 접착 줍니다. 어떻게? 압출된 TPU 소재를 최적 온도 유지. 많은 3D 프린팅 애호가들 겪는 흔한 도전들 피하게 함: 3D 프린트 워핑/플라스틱 컬링, 스트링잉.
TPU 필라멌에 쓰인 폴리머 블렌드가 얼마나 뻣뻣/단단한지 결정. 따라서 TPU는 220~250°C 온도에서 압출.
가열 베드 없이 TPU 플라스틱 소재 출력 가능. 하지만 가열 베드가 최종 프린트 우월한 품질 줌.
3D 프린팅 TPU 시 가열 베드 쓰기로 하면 권장 출력 베드 온도 60°C 초과 금지.
TPU 유연 필라멌 건조 필요한가?
네! TPU 유연 필라멌은 수분 매우 빨리 흡수해 건조 필요!
실내 기후가 상대적으로 건조해도 수분 흡수하는 필라멌 유형. 올바르게 보관 안 하면 실온에서 TPU 필라멌이 물 흡수하는 데 1~2일 걸릴 수 있음.
TPU가 부드러워지나?
가열 시 TPU는 부드러워지지만 훌륭한 레이어 본딩 누림. 여전히 프린트 제품 최소 워핑으로 유명.
또한 TPU는 고무 유형이지만 환경에서 수분 흡수 안 함. TPU 소재로 품질 좋은 3D 프린트 원하면 건조 법 알면 도움.
대부분 제조사 65°C에서 8~24시간 TPU 건조 권장. 오븐으로도 TPU 필라멌 건조 가능.
오븐으로 TPU 건조하기
집 오븐으로 축축한 TPU 필라멌 건조 결정 가능. 오븐은 사용 가능 옵션, 60°C로 설정만 하면 됨.
플라스틱을 책이나 돌 같은 무게로 평평한 표면에 고정. 천으로 여분 물기 닦은 후 수행.
오븐 켜고 5시간 필라멌 건조.
TPU 필라멌이 수분 흡수하나?
TPU 필라멌은 주변 환경에서 수분 흡수하는 흡습성(hygroscopic) 소재. 흡습성은 모든 열가소성 소재의 천적, TPU 소재도 예외 아님.
TPU 기계적 특성이 대기 중 수분 빠르게 흡수하는 필라멌 만듦. TPU 필라멌 축축해지는 거 피하려면 실리카겔 든 밀폐 용기 보관 권장.
실리카겔(아마존 확인)이 밀폐 용기 내 수분 흡수 → 용기가 TPU 필라멌 건조 보관에 최고로 효과적. 필라멌 건조하고 수분/물에서 멀리 두는 게 최적 프린트 얻는 데 완벽.
결론
TPU 플라스틱 필라멌은 3D 프린팅에서 가장 많이 쓰이는 플라스틱 필라멌 중 하나. 광범위한 응용 분야 가진 유연 필라멌 계열 속함. 이 글은 TPU 소재 종합 가이드.
TPU 특징, 장단점, 출력 온도 설정 명확히 설명. TPU 압출기 온도 220~250°C, 프린터 베드 온도 60°C 초과 금지.



