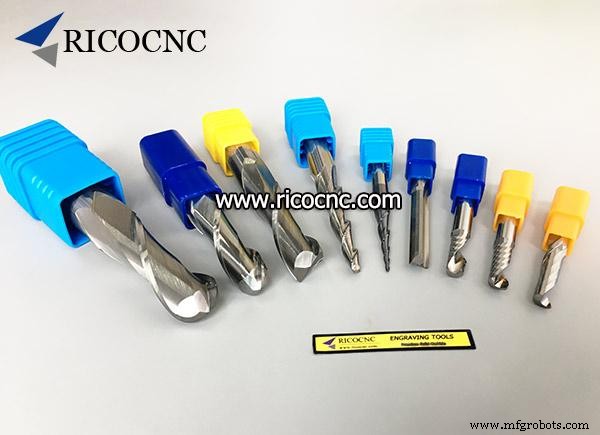
정밀 목공을 위한 최상급 카바이드 스파이럴 라우터 비트
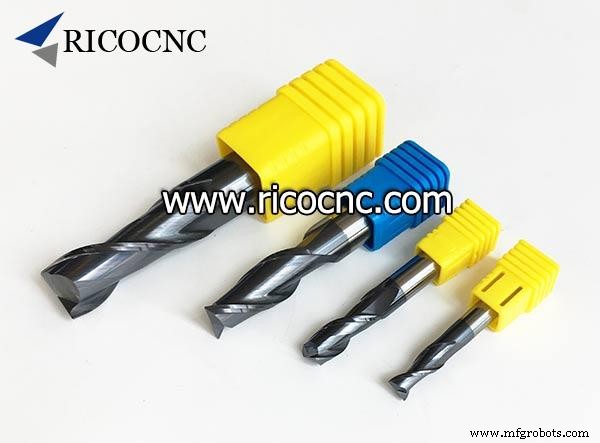
목공용 카바이드 스파이럴 라우터 비트 일반적인 유형
고속 절삭은 목재 가공에서 가장 효율적인 방법으로 가구 제조 산업에 널리 사용됩니다. 고속 절삭은 실제로 절삭 속도를 높여 가공 시간을 단축하고 표면 품질을 개선하는 것입니다. 적절한 기계 장비 외에도 고속 절삭에는 특수 공구가 필요합니다. 현재 고속 절삭용 절삭 공구에는 세 가지 주요 범주가 있습니다: 솔리드 카바이드 스파이럴 엔드밀 비트, 클립형 밀링 커터, 다결정 다이아몬드(PCD) 라우터 비트.
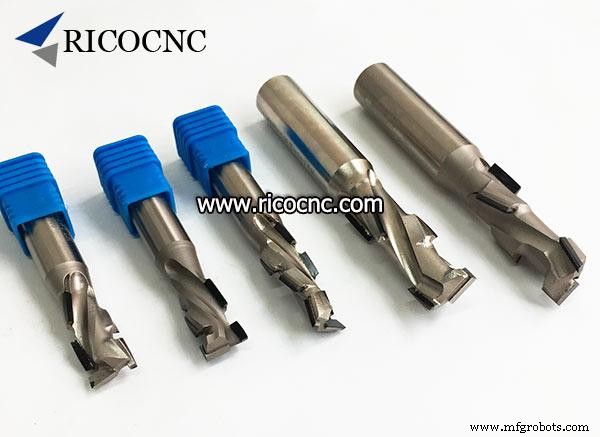
이 글은 솔리드 카바이드 스파이럴 라우터 비트를 이용한 목공에 초점을 맞추고 밀링 커터 선택을 간략히 소개합니다.
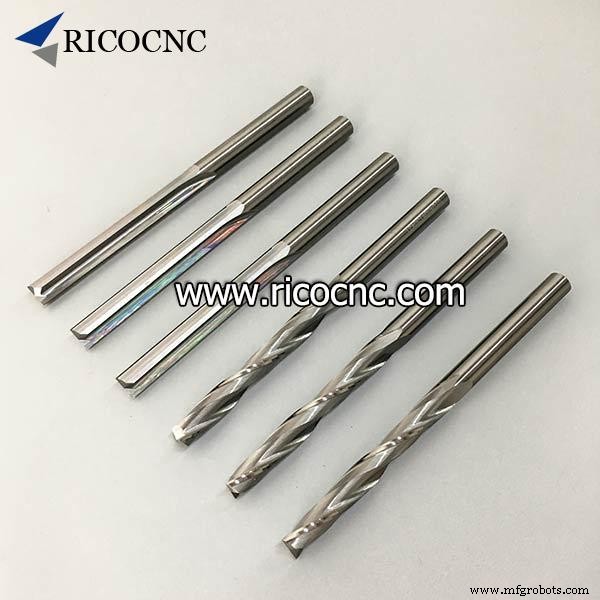
스트레이트 라우터 비트와 스파이럴 라우터 비트 비교
스트레이트 라우터 비트 절삭 시 전체 절삭 날이 동시에 공작물에 진입하고 이탈하며, 절삭 날과 공작물 접촉 면적이 일반적으로 넓습니다. 반복 절삭으로 큰 마찰 저항이 생겨 날 마모가 쉽고 공작물 표면 품질이 나빠집니다. 그래서 스트레이트 밀링 커터는 부드러운 재료 절삭에 적합합니다.
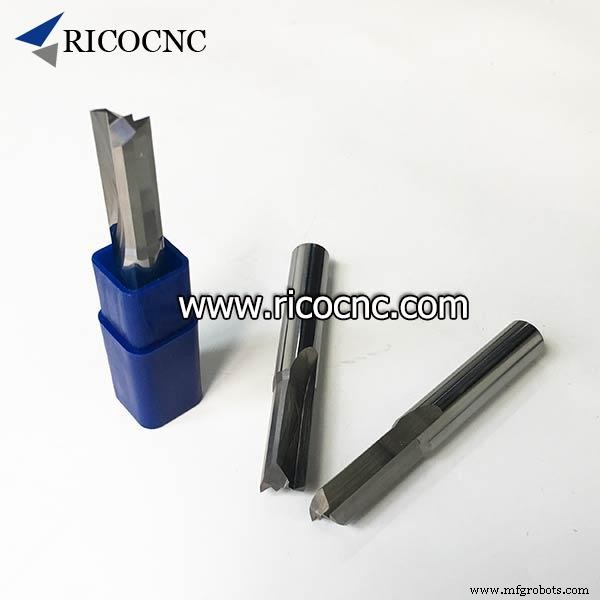
스파이럴 밀링 비트 절삭 품질이 스트레이트 비트보다 우수합니다. 스파이럴 날 설계로 절삭 날에 가해지는 힘의 위치가 공구 회전에 따라 변해 공작물과의 접촉 저항을 줄입니다. 따라서 스파이럴 라우터 비트는 스트레이트 라우터 비트보다 더 단단한 재료와 더 높은 이송 속도에 적합합니다. 또한 스파이럴 밀링 커터는 스트레이트 밀링 커터보다 수명이 더 깁니다.
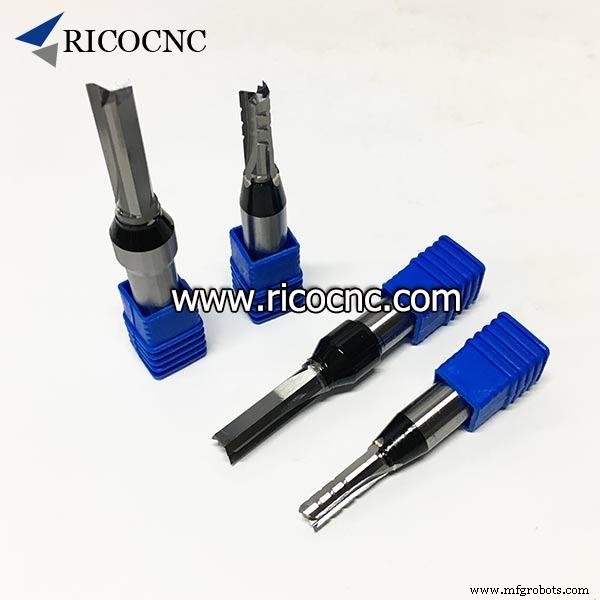
하지만 적층 목재 보드 절삭에는 요즘 3날 TCT 스트레이트 비트(일반형과 칩브레이커형)가 완벽한 성능을 보이며 널리 사용됩니다.
업컷과 다운컷 스파이럴 라우터 비트 특징
업컷 라우터 비트는 우측 나선 날과 홈을 가진 비트를 말합니다. 이 공구는 절삭 과정에서 목재 칩이 나선 홈 위로 배출되게 하여 칩 배출이 어려울 때 특히 유용합니다. 그러나 업컷 라우터 비트는 일부 가공 상황에서 공작물을 위로 당길 수 있습니다. 이때 공작물 고정 장치를 변경하거나 클램핑 힘을 늘리거나 절삭 공정을 단계별로 완료해야 합니다.
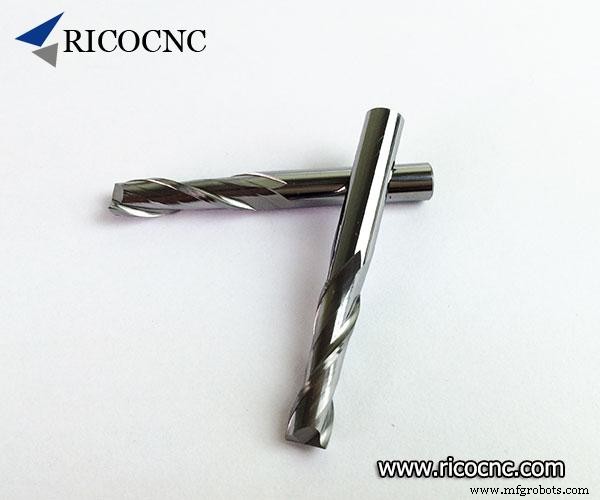
업컷 비트는 직접 수직 하향 절삭이나 드릴링을 수행할 수 있습니다. 하지만 직접 수직 절삭은 일반적으로 권장하지 않습니다. 대각선 이송 방식을 주로 사용하는데 절삭 깊이와 힘이 점진적으로 증가하여 수직 이송보다 공구와 스핀들에 가해지는 충격이 작아 커터 손상을 크게 줄일 수 있습니다.
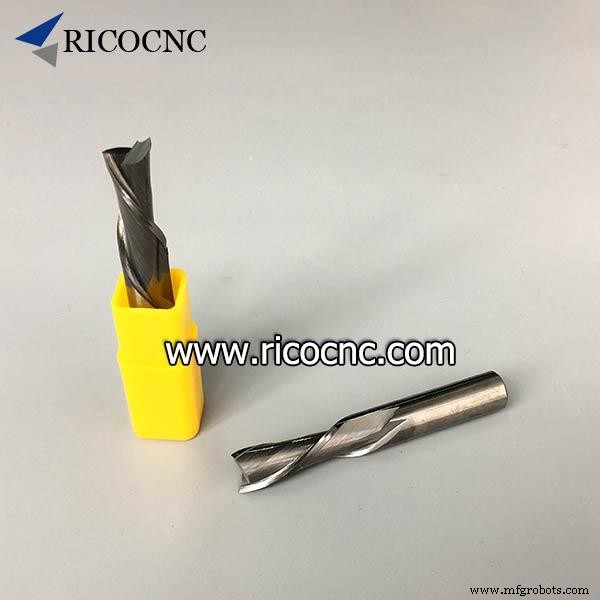
다운컷 라우터 비트는 좌측 나선 날과 홈을 가진 비트로, 목재 칩이 공작물 바닥으로 배출됩니다. 다운컷 비트 절삭 방식은 절삭 중 공작물을 고정하는 데 도움이 됩니다. 다운컷 라우터 비트는 공작물 상단을 매끄럽게 보장하지만 하단은 거칠 수 있습니다. 때때로 칩이 막힐 수 있으니 다운컷 비트 사용 전 공작물을 미리 절단하는 것이 좋습니다. 이 공구는 수직 하향 이송 방식에 적합하지 않습니다. 이는 파손이나 칩 막힘 같은 문제를 쉽게 일으킬 수 있습니다.
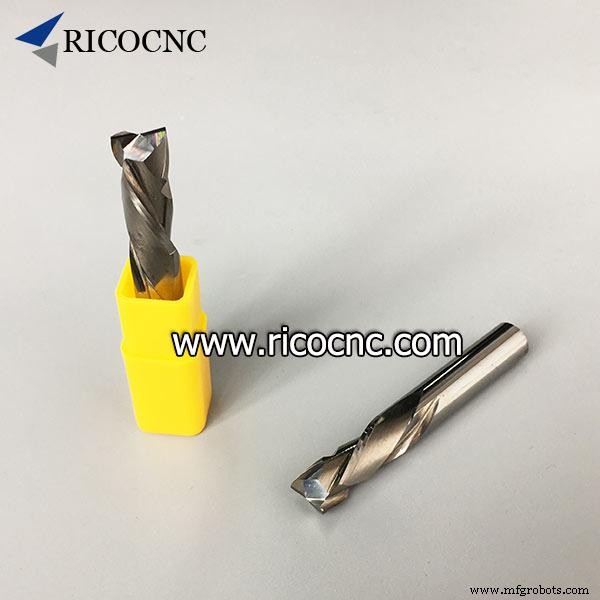
컴프레션 스파이럴 비트는 업컷과 다운컷 기능을 결합합니다. 상단 거칠기를 방지하면서 동시에 공작물을 고정할 수 있습니다.
스파이럴 라우터 비트 가공 방식 선택
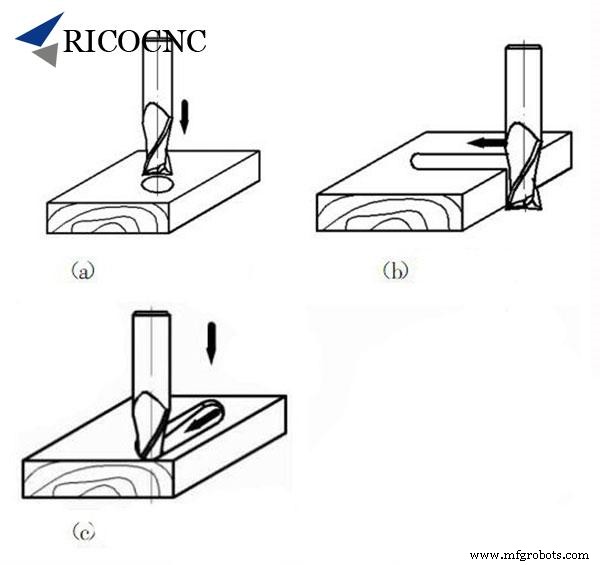
공작물에 직접 수직으로 절삭 진입하면 날 손상이 쉬워 권장하지 않습니다(그림 1 (a) 참조).
가장자리에서 절삭하는 것은 2단계 절삭 방식입니다. 라우터 비트가 하향 절삭 시 공작물에 닿지 않고 수평으로 이동합니다. 직접 수직 절삭을 피할 수 있습니다(그림 1 (b) 참조).
라우터 비트가 수직과 수평으로 동시에 공작물에 진입해 이상적 깊이까지 도달합니다. 밀링 힘이 점진적으로 증가하여 직접 수직 절삭보다 공구와 스핀들에 가해지는 충격이 작아 날 손상을 크게 줄입니다(그림 1 (c) 참조).
RicoCNC는 우수한 CNC 및 목공 공구의 원스톱 숍입니다. 문의사항이 있으시면 언제든 연락 주세요.