예측 가공으로 신뢰성 향상: 실제 유스케이스 6가지
원문: Towards Data Science 게재
지난 몇 달간 우리는 예측 가공 제품의 새로운 유스케이스를 조용히 모니터링하고 발견해왔습니다. 편리하게 '비하인드' 라벨 데이터 수집 플랫폼 역할도 하는 간소화된 가동자 인터페이스 덕분에, 지금까지 수백 건의 공구 고장, 베어링 고장, 기타 기계 고장 시나리오를 목격했습니다.
고객들과 함께 여러 고객 사이트에서 반복되는 전형적인 기계 고장들이 모터 데이터 관점에서 어떻게 보이는지 대규모 카탈로그를 구축했습니다. 오늘 이를 여러분과 공유하려 합니다. 그래프상 '점' 관점과 숍 플로어 물리적 발현 양쪽에서 6가지 반복 시나리오를 리뷰하겠습니다:
- 엔드밀 고장으로 인한 불량 마감과 스크랩 파트
- 볼 베어링 고장으로 인한 스핀들 하우징 손상
- 러핑 툴 고장으로 인한 피니싱 툴 연쇄 고장
- 잘못된 오프셋으로 인한 가이드 부싱 정렬 불량
- 공구 고장으로 인한 불완전 컷오프
- 공구 수명 잘못된 추정으로 인한 공구 과소/과다 사용
본론으로 들어가기 전, 우리 예측 가공 제품의 테제(thesis)를 복습해보죠:
우리는 기계에 내장된 센서에서 풍부한 데이터(rich data)를 추출해 비용이 많이 들 수 있는 다양한 시나리오를 예측하고 예방합니다.
- 풍부한 데이터: 1밀리초 샘플링률 → 모터당 하루 1억 7천만 관측치, 스핀들 속도 0.001 RPM 정밀도, 파워/부하 연속 정격 0.01% 정밀도
- 내장 센서: 추가 센서 불필요. 데이터는 모든 최신 CNC 기계에 필수적으로 존재. 기계가 내부 제어 피드백 루프에 쓰는 데이터만 가져옴. 모든 시나리오는 COVID-19 팬데믹 중 MachineMetrics 인력이 공장 바닥에 발 한 번 들이지 않고 배포됨
- 비용 큰 시나리오 예측·예방: 위 상황들은 고객에게 비용을 초래하고, 예방하면 비용을 아낍니다. 우리는 절감액의 일부를 수익화합니다
엔드밀 고장
모든 MachineMetrics 기계엔 가동자 태블릿이 있습니다. 기본적으로 우리 SaaS 제품에서 해당 기계 웹페이지를 가리키는 삼성 갤럭시 태블릿이나 아이패드입니다.
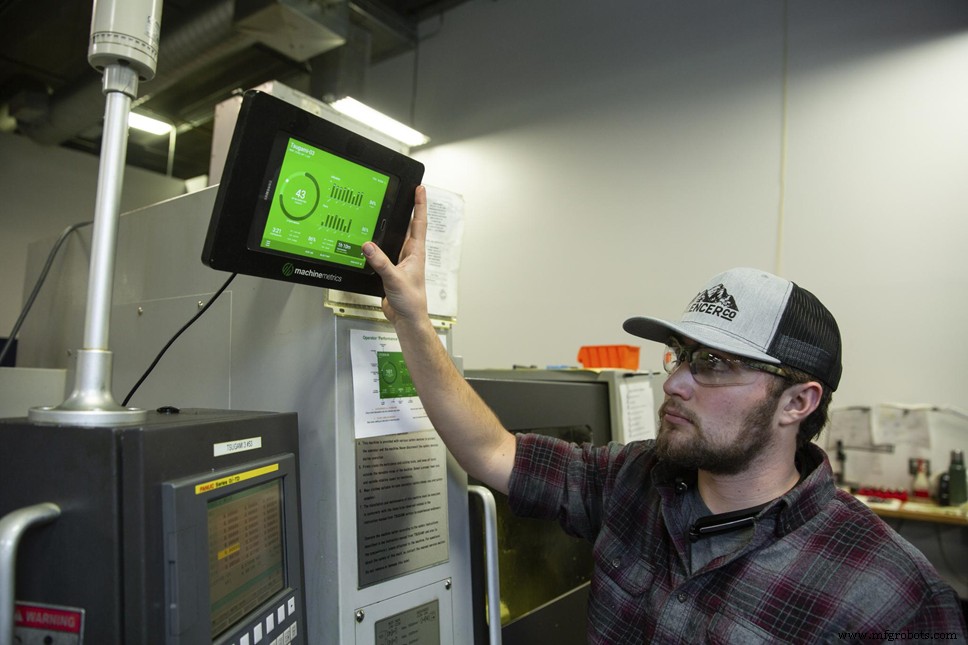
우리 가동자 태블릿을 사용하는 고객.
가동자 태블릿은 우리 플랫폼에 직접 연결돼 있어 기계가 멈추면 기계에서 엣지 디바이스로 신호가 가고, 클라우드로 올라가 다른 지표들과 함께 집계·대시보드화됩니다. 태블릿은 이 새 정보를 반영하고 기계 웹페이지에 팝업을 띄워 가동자에게 기계가 왜 멈췄는지 이유를 묻습니다.
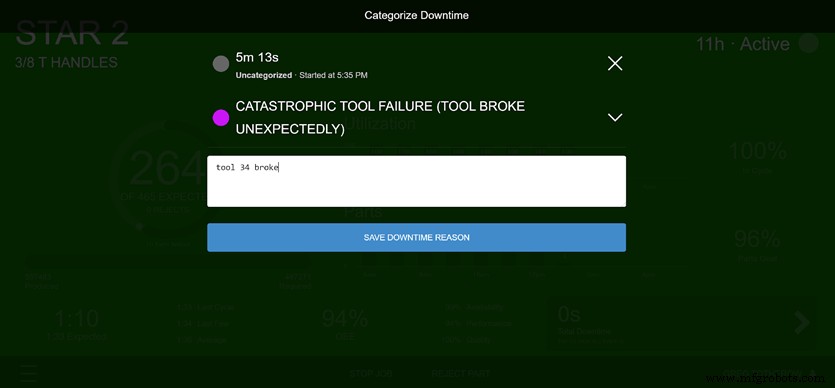
기계가 멈추면 가동자에게 이유 코드 입력을 요청하는 팝업이 뜬다.
시간이 지나며 이 주석(annotation)들이 쌓여 기계가 언제, 왜 고장 났는지에 대한 풍부하고 상세한 뷰를 제공합니다.
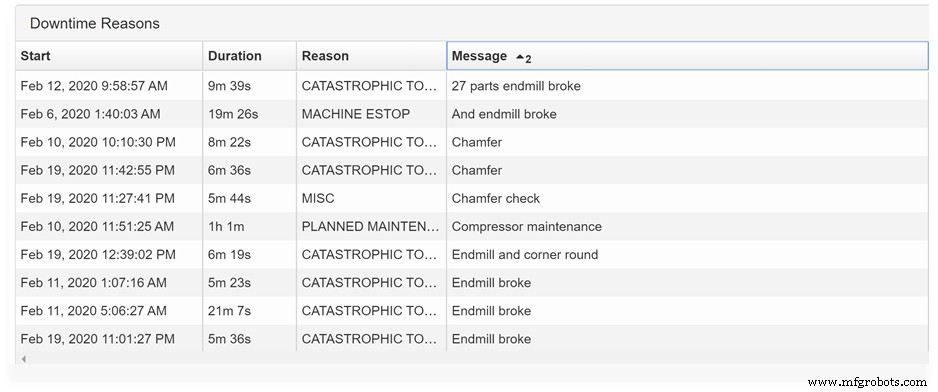
MachineMetrics 데이터 사이언스가 기계 모터에서 수집한 극도로 세밀한 데이터로 기계 고장의 왜(why)와 어떻게(how)를 밝혀내는 건 우리 몫입니다. 한 구현에서 수만 개 파트 제작과 수십 개 주석을 돌아보며 패턴을 식별할 수 있습니다. 아래 예시에서 검은 선은 주석 달린 고장이고 점들은 파트당 소비 전력입니다.
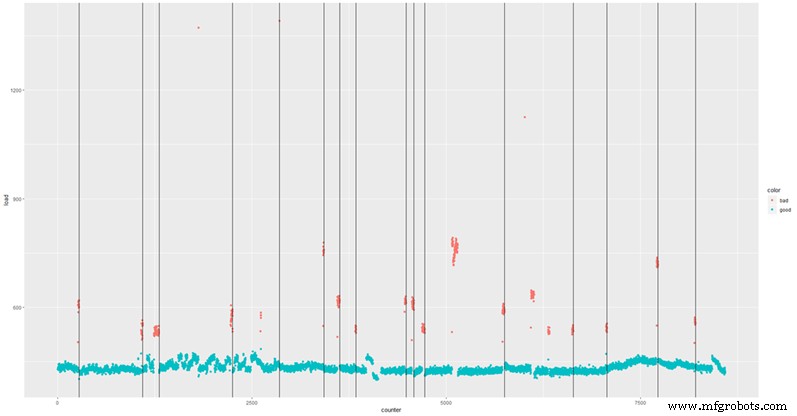
검은 선은 주석 달린 고장, 빨간 점은 비정상 부하. 일부 빨간 점이 검은 선과 안 맞는 건 가동자가 가끔 주석을 빠뜨리기 때문.
시간이 지나며 각 고장 유형별 패턴이 나타납니다. 위 플롯의 검은 선들은 모두 엔드밀 고장 시점을 나타냅니다. 특정 엔드밀이 깨져 파트 마무리에 필요한 일을 못 하게 되면, 그 뒤에 오는 공구가 컷을 위해 추가 에너지를 써야 하므로 위 플롯에서 보이는 빨간색 상승 부하 서명이 생깁니다. 이 패턴이 반복돼 첫 상승 부하 서명이 보일 때마다 기계를 피드홀드(feed-hold)하는 간단한 임계값 알고리즘을 만들 수 있습니다.
물리적 발현을 보면, 좋은 엔드밀이 깎은 좋은 파트는 슬롯에 멋지고 반짝이는 마감이 있습니다. 고장 난 엔드밀이 깎은 불량 파트는 엔드밀이 매끄러운 마감을 못 만들었고 뒤따른 공구도 제 역할을 못 해 거친 슬롯을 가집니다.
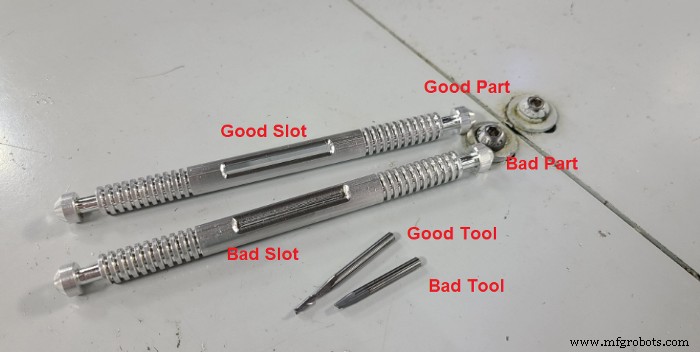
우리 제품에선 이제 이 기계 부하를 모니터링해 이런 불량 슬롯 파트가 나오기 전에 피드홀드를 겁니다. 지난 4개월간 여러 기계에서 60회 피드홀드 발동, 위양성 3건, 놓친 고장 2건(정밀도 95%, 재현율 96%)으로 2,000개 이상 스크랩 파트 방지하고 수많은 기계 재구성 인시건을 아꼈습니다. 아, 참고로 이건 작은 공구로 만드는 작은 파트들입니다. 크기는 우리가 매우 민감한 모터 데이터를 뽑을 때 제약이 안 됩니다. 이 기계들에서 나오는 모든 파트는 이제 예전 결함 없이 반짝이고 새것입니다.
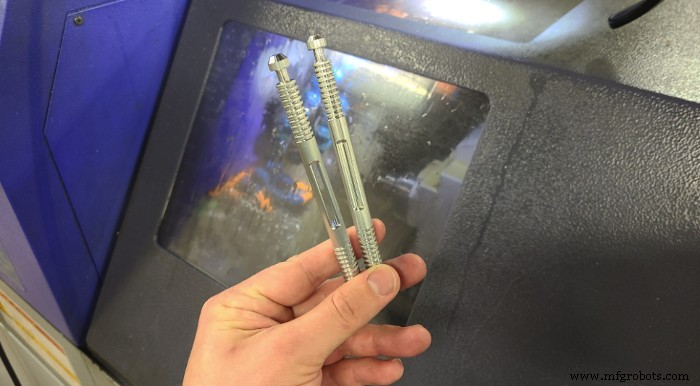
멋지지 않나요? 이건 수많은 유스케이스 중 하나일 뿐입니다. 우리가 원트릭 포니(one-trick pony)라 생각하셨나요?
볼 베어링 고장
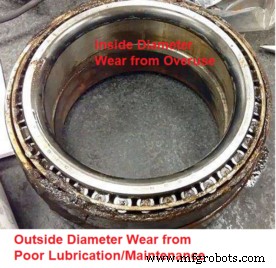
엔드밀 고장과 비슷하게 베어링 고장도 자재와 인력 면에서 비용이 큽니다.
엔드밀 고장과 달리 베어링 고장은 어떤 패턴을 봐야 할지 완전히 다르게 보입니다.
엔드밀 고장과 비슷하게 같은 유형의 풍부한 모터 데이터와 수집 방법론을 씁니다.
엔드밀 고장과 달리 베어링 고장은 긴(며칠~몇 주) 기간에 걸쳐 나타나고 훨씬 이전에 예방 가능합니다.
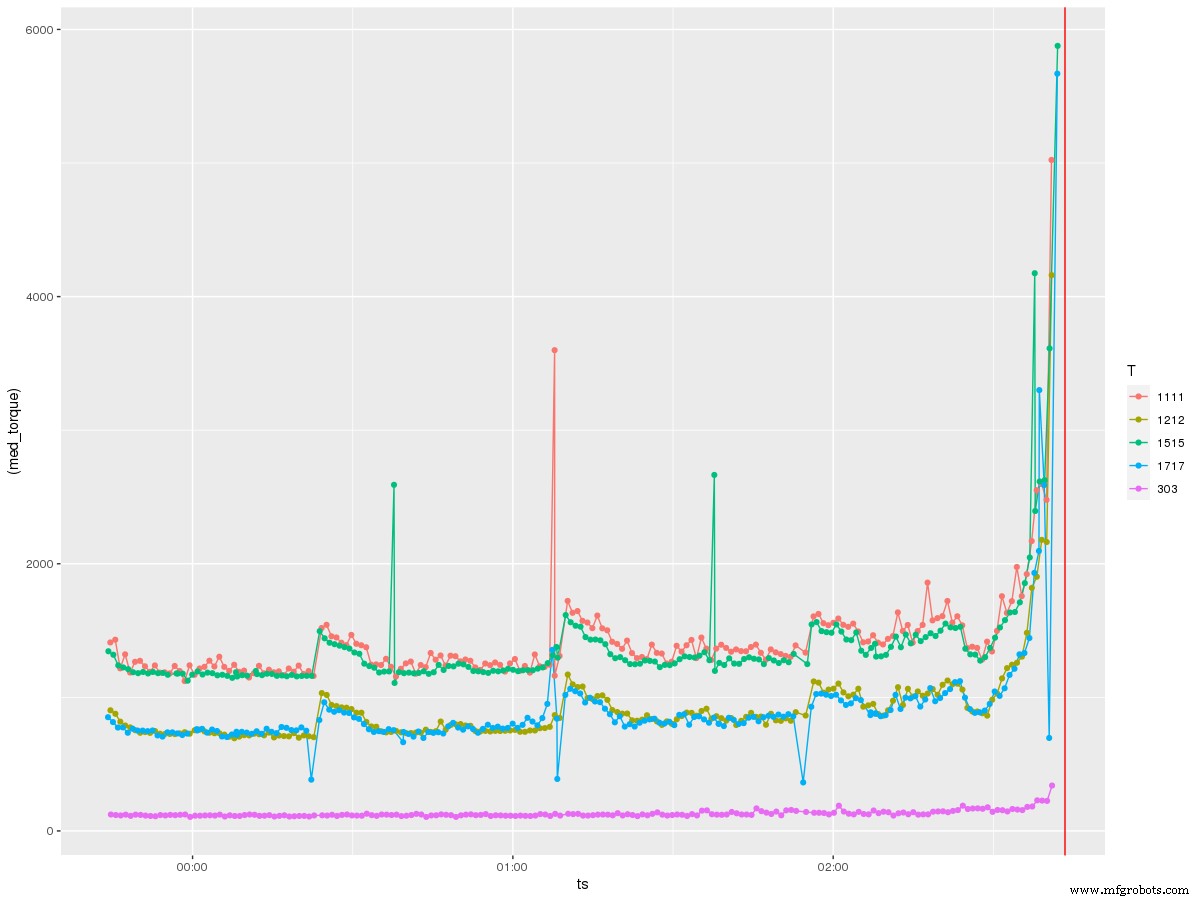
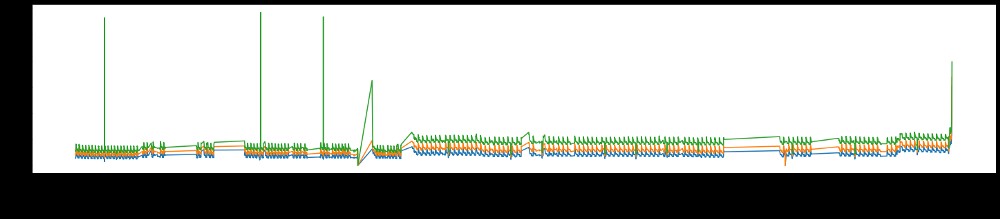
베어링 고장 약 2시간 전 데이터 스냅샷에서 기계 부하가 어떻게 되는지 먼저 봅시다.
[원본 크기 이미지 보기]
로켓 과학자 아니어도 무슨 일인지 알 수 있습니다. 실제 베어링 고장 약 15분 전부터 모든 공구에서 부하가 폭등합니다. 점점 손상되는 핵심 부품에서 기계가 추가 스트레인을 받기 때문일 겁니다.
고장 전 15분 파트별 진행을 보면 또 다른 흥미로운 패턴이 나타납니다. 부하가 시간이 지남에 따라 퇴화(degenerate)합니다. 각 컷마다 기하급수적으로 점점 더 아웃오브스펙(out-of-spec) 상태가 됩니다.

같은 파트를 만드는 다른 기계의 또 다른 베어링 고장과 비교해보면 패턴이 놀랍게 유사합니다. 이게 베어링 고장의 고유 서명(signature)이기 때문입니다. 엔드밀 고장이 후속 공구 부하 점프로 나타난다면, 베어링 고장은 모든 공구에서 크게 퇴화하는 부하 증가로 나타납니다.
시간 경과에 따라 보면 이 퇴화가 실제 고장 며칠 전부터 시작됨을 알 수 있습니다. 두 기계 두 번 인스턴스에서 최종 가파른 상승 전 한참 전부터 부하 상승이 보입니다. 베어링이 갑자기 나가는 게 아닙니다. 오용이나 정비 소홀로 방치된 느슨해짐이나 파열이 며칠 전부터 있었을 겁니다. 이 경우 고장 난 베어링이 스핀들 하우징 손상도 일으켜 수천 달러 추가 수리비가 들었습니다.
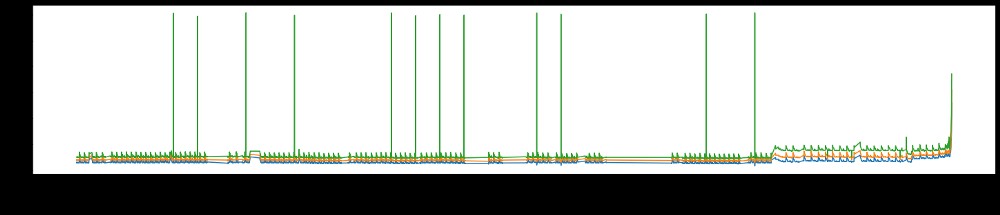
11월 베어링 고장, 약 2일 전부터 부하 상승. [원본 크기 이미지 보기]
2월 베어링 고장, 약 1주일 전부터 부하 상승. [원본 크기 이미지 보기]
비슷한 유형 고장에서 보이는 이 놀라운 일관성은 우리가 물리 현상을 보고 있기 때문입니다. 물리 법칙이 지배하므로 고장은 결정론적 패턴을 따르며, 충분히 고충실도 데이터에서 식별할 수 있습니다. 비결은 이 데이터를 얻고 유용하게 정제하는 것, 그게 우리 IP의 큰 부분입니다.
우리는 MachineMetrics 팀의 독특한 스킬셋 조합 덕분이라고 봅니다. 베테랑 기계 가동자, 사이버-물리 프로토콜 전문가, CERN 물리학자, 글로벌 씽크탱크 데이터 사이언티스트, 우리가 산업의 새 시대를 연다고 믿는 투자자들이 한 팀에 있는 건 흔치 않으니까요.
연쇄 공구 고장
전체 툴 컬럼이 깨지는 건 머시니스트에게 좌절스러운 경험입니다. 안타깝게도 우리 업계에서 너무 흔한 일입니다. 첫 공구가 깨지는 순간을 보고 나머지 공구들이 당하기 전에 기계를 즉시 멈출 수 있다면 어떨까요?
사실 가능합니다. 첫 공구 고장 후 후속 공구들의 부하 서명 변화는 거의 접시에 담겨 주어집니다.
한 사례에서 첫 공구가 기계가 스스로 뭔가가 아주 잘못됐음을 감지해 멈추기 훨씬 전 많은 파트 사이클 전에 고장 났습니다. 기계가 자진 정지할 땐 다른 공구들도 이미 당해 수백 달러 불필요한 공구 교체 비용이 들었습니다. 첫 공구는 마모돼 수명 끝이라 어차피 못 구했을 겁니다. 하지만 그 뒤 공구들, 일부는 방금 교체된 것들까지 갈 필요는 없죠.
아래 애니메이션에서 가동자 기준 추정 공구 고장과 기계 자진 정지는 파트 40에서 일어났습니다. 실제론 파트 37쯤부터 신호가 퇴화하기 시작해 기계 자진 인식 3사이클 전이었습니다. 이 3사이클 동안 깨진 공구 다음 공구가 망가졌습니다.

툴 사용 기간으로도 분석해 봅시다. 공구들은 다른 선 유형으로 표시됩니다.

문제 구간을 확대해 봅시다. T101이 고장 난 문제 공구고, T117이 직후 사이클들에서 부하 상승 후 플랫라인(사망)하는 걸 볼 수 있습니다. 공구들이 교체되면 부하 서명은 대략 이전으로 돌아옵니다(새 공구라 약간 슬립은 있음).

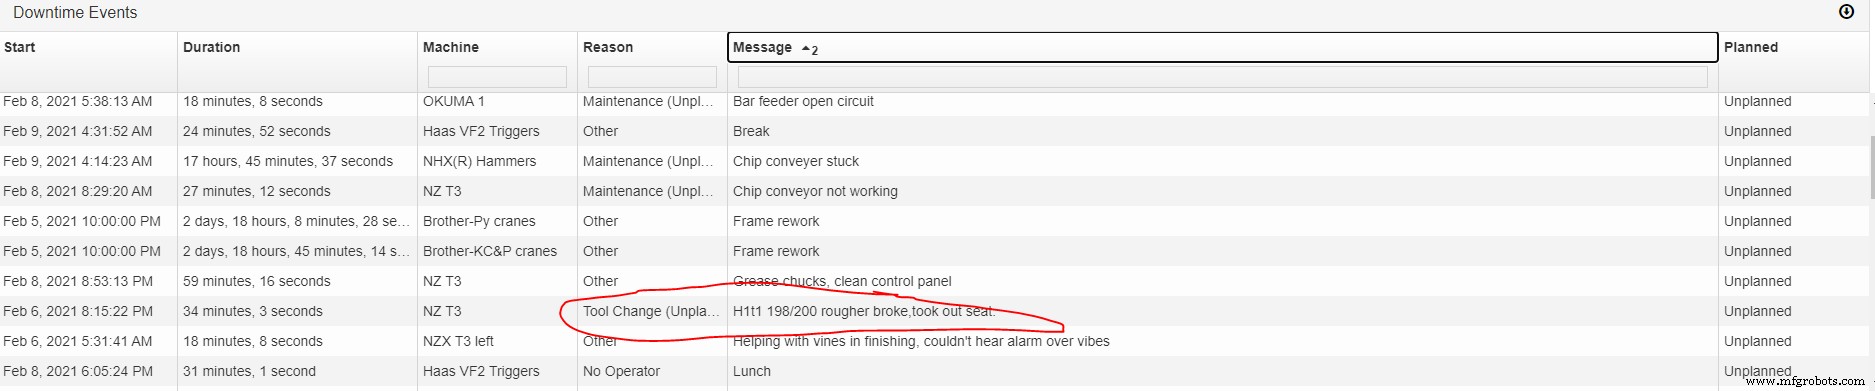
이 사례 주석은 "H1t1 198/200 rougher broke, took out seat." — 즉 "헤드 1, 툴 1, 러핑 툴이 작업 중 고장, 200개 목표 중 198번째에서, 시팅(후속) 공구도 데려감"이었습니다.
[원본 크기 이미지 보기]
정확히 그게 일어났습니다.
2부에서 공구 수명 추정, 기계 오프셋 오류의 결과, 공구 고장으로 인한 불완전 컷오프를 다룰 예정입니다. 기대해 주세요.
대표 이미지 제공: 다니엘 스미스(Daniel Smyth).



