고급 선반 나사 가공: 정밀 기술 & 계산 마스터하기 (Unit 6)
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 인피드 깊이 결정
- 올바른 나사 가공 방법 설명
- 피치, 깊이, 소경, 플랫 폭 계산 설명
- 올바른 RPM 설정 설명
- 올바른 퀵 체인지 기어박스 설정 설명
- 올바른 컴파운드 레스트 설정 설명
- 올바른 공구 비트 설정 설명
- 컴파운드/크로스피드 양쪽 다이얼 제로 설정 설명
- 나사 가공 작업 설명
- 리밍 설명
- 공구 비트 연마 설명
선반 나사 가공(Lathe Threading)
선반 나사 절삭은 공작물에 균일 단면 나사산 헬리컬 릿지 생성 공정. 요구 나사 형상과 같은 형상 스레딩 공구 비트로 연속 컷 수행.
연습 예제:
- 나사 가공 연습용 원형 소재, 외부 나사 직경까지 선삭 준비.
- 파팅 공구 또는 특수 연마 공구로 나사 언더컷 생성: 싱글 뎁스 + 0.005인치.
- 통합 나사 언더컷 싱글 뎁스 공식:
d = P × 0.750
- d = 싱글 뎁스
- P = 피치
- n = 인치당 나사산 수 (TPI)
- 인피드 뎁스 = 0.75 / n
나사 계산(Thread Calculations)
선반에서 올바른 나사 가공 위해 먼저 치수 계산 필수. 다음 다이어그램과 공식 도움.
예제: ¾-10 NC 나사 피치, 깊이, 소경, 플랫 폭 계산
- P = 1 / n = 1 / 10 = 0.100 인치
- 깊이 = 0.7500 × 피치 = 0.7500 × 0.100 = 0.0750 인치
- 소경 = 대경 - (깊이 + 깊이) = 0.750 - (0.075 + 0.075) = 0.600 인치
- 플랫 폭 = P / 8 = (1/8) × (1/10) = 0.0125 인치
나사 가공 절차:
- 선삭 속도 1/4로 속도 설정.
- 요구 피치(인치당 나사산)로 퀵 체인지 기어박스 설정.
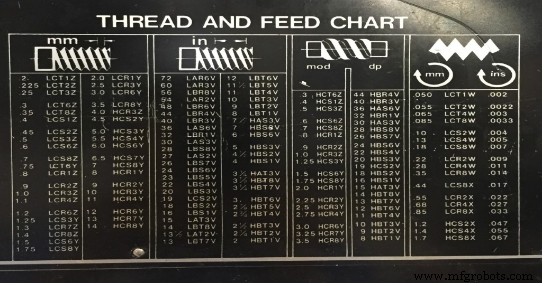 그림 1. 나사/이송 차트
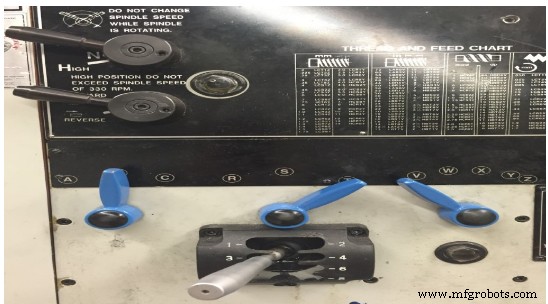 그림 2. 기어박스 설정
- 우수 나사용 컴파운드 레스트 우측 29도 설정.
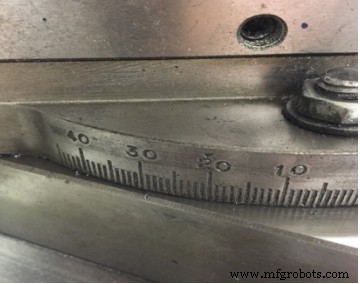 그림 3. 29도
- 60도 스레딩 공구 비트 장착, 높이 선반 센터 포인트 맞춤.
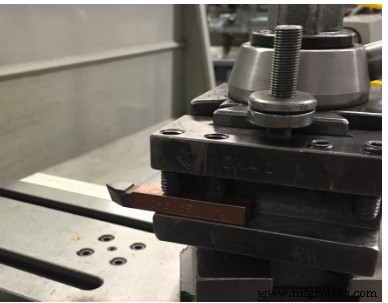 그림 4. 60도 스레딩 공구
- 나사 게이지로 공구 비트 공작물과 직각 설정.
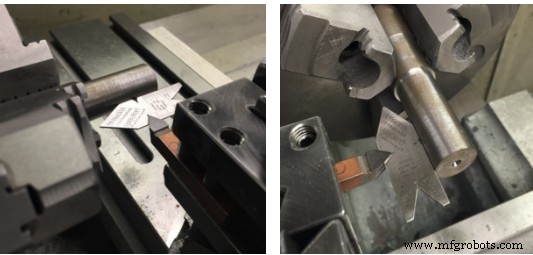 그림 5. 센터 게이지로 나사 가공 공구 위치 결정
- 레이아웃 용액으로 나사 가공 영역 코팅.
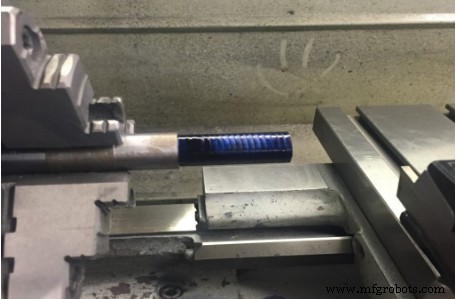 그림 6. 레이아웃
- 컴파운드와 크로스피드 모두 사용해 스레딩 공구 공작물 접근. 양쪽 다이얼 마이크로미터 제로 설정.
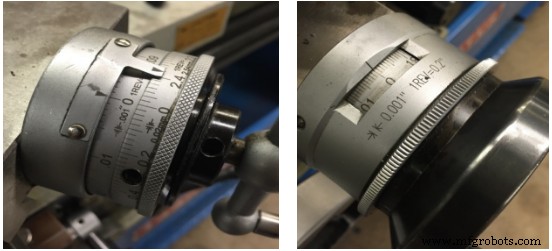 그림 7. 컴파운드 / 그림 8. 크로스피드
- 크로스피드 뒤로 이동 공구 공작물서 이격, 캐리지 공작물 끝 이동, 크로스피드 제로 리셋.
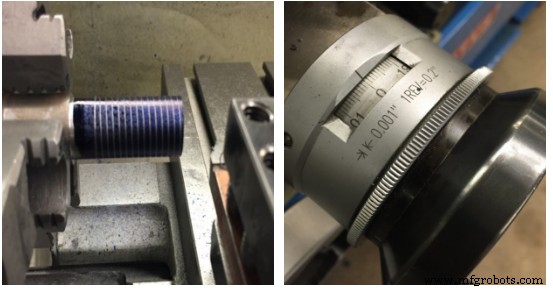 그림 9. 공작물 끝, 크로스피드 제로
- 컴파운드 마이크로미터만 사용해 0.001~0.002인치 이송.
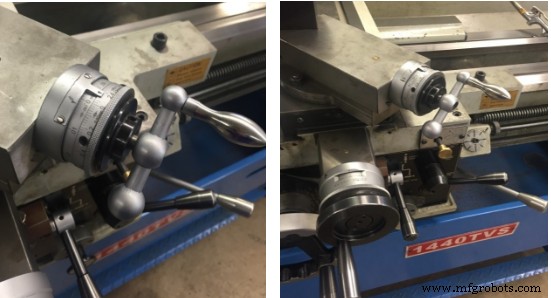 그림 10: 컴파운드 0.002인치 이송
- 선반 가동, 하프 너트 결합.
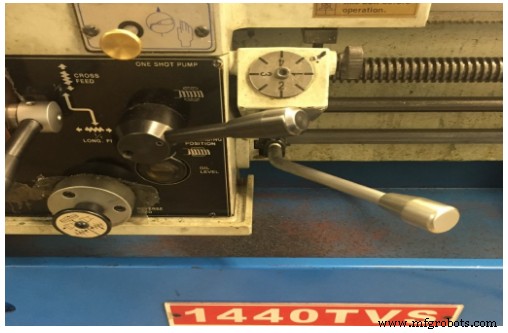 그림 11: On/Off 레버, 하프 너트
- 절삭유 없이 스크래치 컷. 컷 끝 하프 너트 해제, 선반 정지, 크로스피드로 공구 후퇴, 캐리지 시작 위치 복귀.
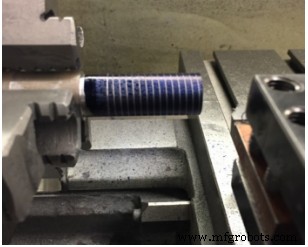 그림 12. 시작 위치
- 나사 피치 게이지나 자로 나사 피치 확인 (인치당 나사산).
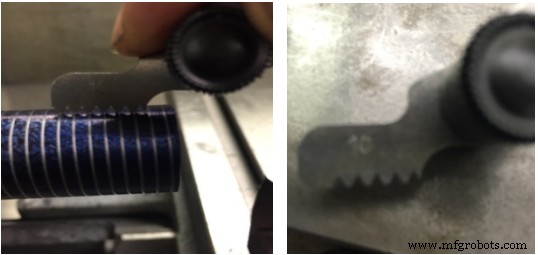 그림 13. 나사 피치 게이지 / 그림 14. 나사 피치 게이지(10)
- 첫 패스 컴파운드 0.005~0.020인치 이송(절삭유 사용). 최종 치수 근접 시 절삭 깊이 0.001~0.002인치로 감소.
- 피니시 뎁스 0.010인치 이내까지 과정 반복.
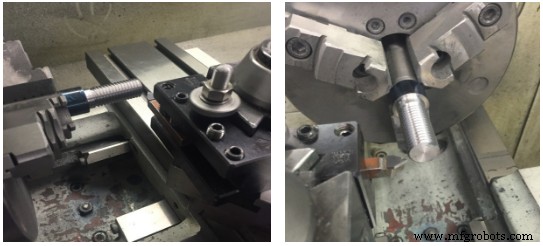 그림 15. 나사 가공 작업
- 나사 마이크로미터, 나사 게이지, 3와이어 시스템으로 치수 확인.
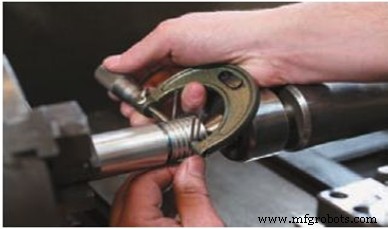 그림 16. 3와이어 측정
- 나사 끝단 챔퍼링으로 손상 방지.
리밍(Reaming)
리머는 드릴/보링 구멍을 신속·정확히 지정 크기로 마무리, 양호한 표면 조도 생성. 구멍 드릴링/보링 후 완성 치수 0.005~0.015인치 이내일 때 리밍 수행(리머 대량 소재 제거용 아님).
공작물 헤드스톡 스핀들 척 장착, 리머 테일스톡 지지.
머신 리밍 선반 속도: 드릴링 약 1/2.
핸드 리머 리밍
핸드 리밍 구멍: 완성 치수 0.005인치 이내. 공작물 헤드스톡 스핀들 척 장착, 공작물 정확 셋업 후 헤드스톡 스핀들 잠금. 핸드 리머 조정식 리머 렌치 장착, 테일스톡 센터 지지. 렌치 손으로 돌리며 테일스톡 핸들휠 돌려 리머 동시 이송. 절삭유 충분히.
머신 리머 리밍
머신 리머 구멍: 드릴/보링 후 완성 치수 0.010인치 이내 → 머신 리머가 커터 비트 자국만 제거. 절삭유 충분히.
선반 공구 비트 연마(Grind a Lathe Tool bit)
절차:
- 그라인더 툴 레스트에 손 받치며 공구 비트 단단히 고정.
- 절삭날 앵글 연마위해 공구 비트 적정 각도 유지. 동시에 공구 비트 바닥 휠 쪽으로 기울여 측면 클리어런스/릴리프 앵글 10도 연마. 절삭날 약 0.5인치, 공구 비트 폭 ¼ 이상.
- 공구 비트 연마 휠 면 앞뒤로 이동. 연마 가속, 휠 그루빙 방지.
- 공구 비트 물에 담가 자주 냉각. 공구 비트 과열 금지.
- 엔드 절삭 앵글 연마: 측면 절삭날과 90도 조금 안 되는 각도 형성. 엔드 절삭 앵글과 엔드 릴리프 앵글 15도 동시 연마.
- 공구 비트 툴 홀더 장착 시 엔드 릴리프량 확인.
- 공구 비트 상단 휠 축 약 45도 유지, 사이드 레이크 약 14도 연마.
- 절삭 공구 끝단 약간 래디우스 연마, 전면/측면 클리어런스 앵글 유지.
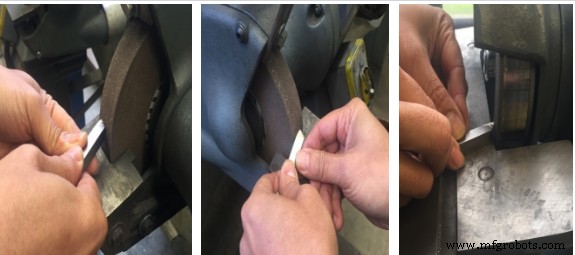 전면 연마 / 측면 연마 / 래디우스 연마
절삭 공구 소재(Cutting tool Materials)
선반 공구 비트 일반적으로 4종 소재:
- 고속도강 (High speed steel)
- 주조 합금 (Cast alloys)
- 초경 합금 (Cemented Carbides)
- 세라믹 (Ceramics)
각 소재 특성 다름, 적용은 가공 소재와 기계 상태에 따라 결정.
선반 공구 비트 필수 특성:
- 높은 경도
- 내마모성
- 절삭 중 발생 고온 견딤
- 절삭 중 충격 견딤
절삭 공구 명명법(Cutting tool Nomenclature)
선반 절삭 공구 일반적으로 단일 포인트 공구, 용도별 형상 변경되나 명명법 동일.
용어 정의:
- 베이스(Base): 공구 생크 바닥면.
- 절삭날(Cutting Edge): 절삭 수행하는 공구 비트 앞쪽 모서리.
- 페이스(Face): 칩이 공작물서 분리되며 맞닿는 면.
- 플랭크(Flank): 절삭날 인접 아래쪽 공구 면.
- 노즈(Nose): 절삭날과 전면 만나는 절삭 공구 팁.
- 노즈 래디우스(Nose radius): 노즈 연마 반경. 피니시 영향. 러프 컷 1/16인치, 피니시 컷 1/16~1/8인치.
- 포인트(Point): 연마된 공구 끝단.
- 생크(Shank): 공구 비트 몸체, 툴 홀더 고정 부분.
- 선반 공구 비트 앵글과 클리어런스
공구 비트 성능은 연마된 클리어런스와 레이크 앵글 의존. 소재별 앵글 다르나 명명법 동일.
- 측면 절삭날 앵글(Side cutting edge angle): 절삭날이 공구 생크 측면과 이루는 각도. 가공 소재 따라 10~20도. 30도 초과 시 채터 경향.
- 엔드 절삭날 앵글(End cutting edge angle): 엔드 절삭날과 공구 비트 중심선 직각선 사이 각도. 컷 종류/피니시 따라 5~30도. 러핑 5~15도, 범용 선삭 15~30도. 큰 앵글이면 독/척 근처 경량 컷이나 숄더 선삭 시 공구 좌측 스위블 가능.
- 측면 릴리프(클리어런스) 앵글(Side relief angle): 절삭날 아래 플랭크 연마 각도. 6~10도. 측면 클리어런스 공구 길이 방향 전진 가능, 플랭크 공작물 마찰 방지.
- 엔드 릴리프(클리어런스) 앵글(End relief angle): 공구 비트 노즈 아래 연마 각도, 공구 공작물 이송 허용. 범용 컷 10~15도. 공구 비트 툴 홀더 장착 시 측정. 경도/소재/컷 종류 따라 변동. 경질 소재 엔드 릴리프 작게 절삭날 지지.
- 사이드 레이크 앵글(Side rake angle): 페이스가 절삭날서 멀어지며 연마된 각도. 범용 공구 비트 14도. 예리한 절삭날, 칩 빠른 배출. 연질 소재 사이드 레이크 증가.
- 백(탑) 레이크(Back rake): 공구 페이스 노즈서 후방 경사. 약 20도, 툴 홀더서 제공. 칩 절삭 포인트서 배출.
단원 평가
- ¼-20 탭 피치?
- 통합 나사용 컴파운드 각도?
- 문제 2 컴파운드 스위블 이유?
- UNF ½-20 나사 나사산 깊이?
- 좌수 나사 가공법? (본문 미수록, 스스로 생각)
- 나사 절삭용 공구 비트?
- 센터 게이지 설명.
- 나사 피치(TPI) 확인 도구?
- 첫/마지막 패스 컴파운드 이송량?
- 공구 비트 제작 4종 소재?
장 출처 정보
이 장은 다음 출처에서 파생되었습니다.
- 선반 - MIT 'Lathe', CC:BY-NC-SA 4.0
- 절삭 공구 용어 - 위스콘신 기술대학 'Lathe Cutting Tools – Cutting Tool Shapes', CC:BY-NC 4.0
- 절삭 공구 용어 - 아이다호 대학교 'Cutter Types (Lathe)', CC:BY-SA 3.0
- 센터링 - [Manual Lathes Document]



