선반 태핑 기술 마스터하기: 절차, RPM, 피니싱, 고급 워크홀딩 (Unit 5)
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 태핑 절차 설명
- 태핑용 RPM 결정
- 줄질과 폴리싱 설명
- 고급 워크홀딩 설명
태핑(Tapping)
태핑은 구멍 내부에 나사산 절삭하여 캡 스크류나 볼트 체결 가능하게 하는 공정. 너트 나사산 제작에도 사용.
태핑은 선반에서 파워 피드 또는 수동으로 수행 가능. 방법 불문, 구멍은 적정 탭 드릴 크기로 드릴링하고 끝단 챔퍼링 필수.
태핑 절차 모범 사례
탭 가이드 사용
사용 가능하고 직선인 탭 만드는 데 필수. 선반/밀 사용 시 탭 이미 직선·센터링. 수동 정렬 시 90° 탭 가이드가 육안보다 정확.
오일 사용
드릴링/태핑 시 오일 필수. 비트 삐걱거림 방지, 절삭 부드럽게, 칩 배출, 드릴/소재 과열 방지.
펙킹(Pecking)
드릴/탭 사용 시 과열·파손 방지. 펙 드릴링: 구멍 부분 관통 → 비트 후퇴 칩 제거·동시 냉각. 핸들 1회전 전진, 0.5회전 후퇴 일반적. 비트/탭 뺄 때마다 칩 최대한 제거, 드릴-탭-공작물 사이 오일 추가.
수동 태핑 절차
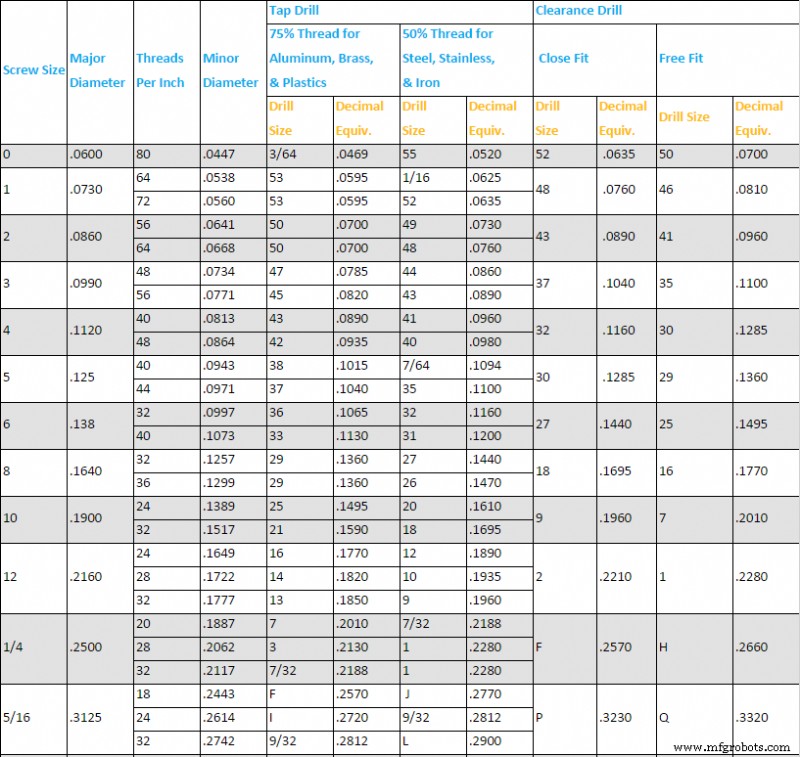
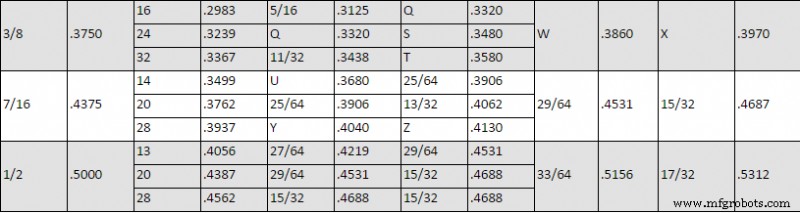
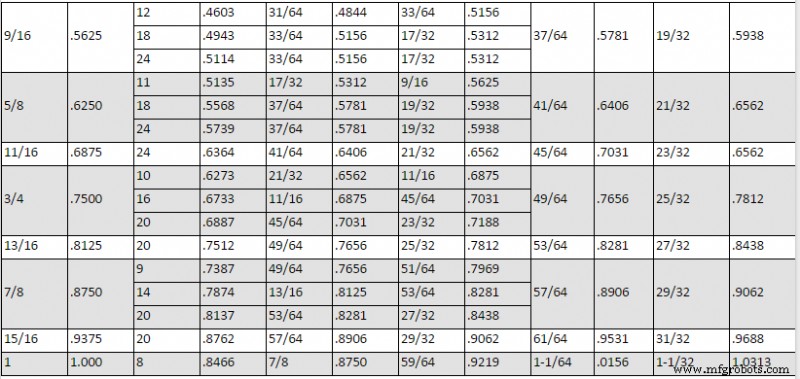
1. 차트에서 드릴 크기 선택.
탭 크기 선정 시 이 차트 먼저 확인.
탭 & 클리어런스 드릴 크기표
2. 필요 시 태핑 전 구멍 챔퍼 추가.
챔퍼/카운터싱크는 나사용 추가 형상. 최적 결과 위해 스핀들 속도 150~250 RPM 권장.
3. 탭 가이드 준비.
구멍 태핑 준비. 수동 밀 근처 탭과 가이드 블록 사용. 가이드 블록 여러 탭 크기용 구멍. 사용 탭 크기 가장 가까운 구멍 선택, 드릴 구멍 위에 올림.
4. 블록 태핑.
탭 렌치로 펙 태핑. 렌치 1회전 전진, 0.5회전 후퇴 부드러운 압력. 원하는 깊이까지 펙 태핑.
5. 태핑 완료.
탭 더 안 들어가거나 원하는 깊이 도달 → 탭 압력 풀고 빼냄. 바닥 닿음. 추가 압력 → 탭 파손. 탭 작을수록 파손 확률 높음.
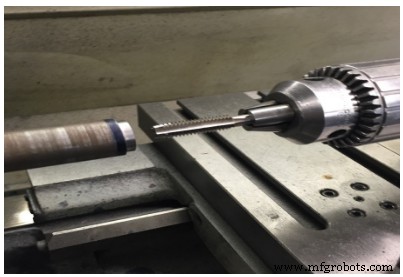 그림 1. 탭
선반 태핑 절차
절차:
- 공작물 척 장착.
- 페이싱, 센터 드릴.
- 사용 탭에 적합한 탭 드릴 선정.
- 예: ¼-20 UNC → #7 드릴.
- 소재 맞게 선반 속도 설정, 탭으로 요구 깊이까지 드릴링, 절삭유 충분히.
- 참고: 선반 파워 태핑 시 공작물 회전. 아주 느린 스핀들 속도(40~60 RPM)와 충분한 절삭유 사용.
- 구멍 에지 챔퍼링.
선반 줄질(Filing in a Lathe)
선반 줄질은 소량 소재 제거, 번 제거, 날카로운 모서리 라운딩만 목적. 표면 줄질 예정 시 공작물 약 0.002~0.003인치 치수까지 선삭 완료. 선반 줄질 시 파일 핸들 왼손 쥐어 회전 척으로부터 팔/손 멀리 유지해 부상 방지.
절차:
- 스핀들 속도 선삭용 약 2배 설정.
- 공작물 척 장착, 윤활, 데드 센터 공작물 조정.
- 캐리지 최대한 우측 이동, 툴포스트 제거(필요 시).
- 리드 스크루와 피드 로드 해제.
- 적합한 파일 선정.
- 선반 가동.
- 파일 핸들 왼손, 파일 끝 오른손 손가락 지지.
- 가벼운 압력, 파일 전체 길이 전진. 복귀 스트로크 압력 해제.
- 스트로크당 파일 폭 약 절반 이동, 분당 30~40 스트로크로 표면 마무리까지 계속.
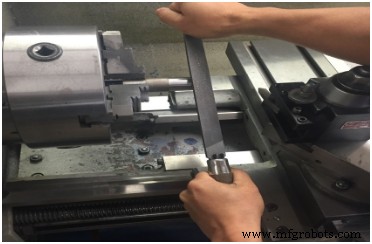 그림 2. 줄질
선반 줄질 시 안전 수칙:
- 소매 걷기.
- 핸들 제대로 장착된 파일만 사용.
- 시계, 반지 제거.
- 파일에 과도한 압력 금지.
- 파일 브러시로 자주 청소. 파일 치아에 분필 조금 문질러 막힘 방지, 청소 용이.
선반 폴리싱(Polishing in a Lathe)
줄질 후 연마포로 피니시 개선 가능.
절차:
- 원하는 피니시용 적합 타입/그릿 연마포 선정, 약 6~8인치 길이, 1인치 폭 조각 사용.
- 선반 고속(약 800~1000 RPM) 설정.
- 피드 로드, 리드 스크루 해제.
- 윤활, 데드 센터 조정.
- 선반 가동.
- 연마포 공작물에 대고.
- 오른손으로 연마포 공작물에 단단히 누르, 왼손으로 연마포 다른 끝 단단히 잡음.
- 연마포 공작물 따라 천천히 왕복 이동.
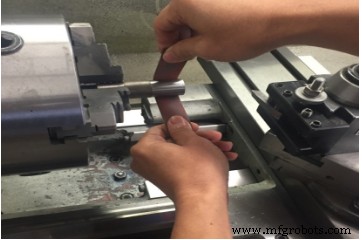 그림 3. 폴리싱
선반 폴리싱 시 안전:
- 소매 걷기.
- 헐렁한 옷 정리.
일반 피니시: 80~100 그릿 연마포. 더 좋은 피니시: 더 고운 그릿.
고급 워크홀딩(Advanced Workholding)
일부 부품은 불규칙하여 가공 전 제대로 고정하기 위해 특수 공구 필요.
- 전체 외경 가공 시 콜렛이나 척에 공작물 장착 불가.
- 관통 구멍 있는 부품: 선반 아버(테이퍼 샤프트)에 프레스 핏 후 아버 클램프, 공작물 직접 클램프 안 함.
- 구멍 너무 크면 아버 충분 지지 안 됨. 대신 아웃사이드 죠로 공작물 내경 잡기.
- 복잡 형상 부품: 페이스플레이트 부착 후 스핀들 장착.
선반 워크홀딩 비교표
| 방식 | 정밀도 | 재현성 | 편의성 | 비고 |
|---|
| 콜렛 | 높음 | 높음 | 높음 | 빠름, 고정밀, 고재현성, 잘 잡음, 공작물 손상 적음, 넓은 면적 그립. 비싼 척/콜렛. 길이 제한. 공작물 원형, 콜렛 크기 거의 정확히 맞아야 함. |
| 소프트 죠 3조 척 | 높음 | 높음 | 높음 | 대형 공작물 CNC 표준. |
| 하드 죠 3조 셀프 센터링 척 | 낮음 | 낮음 | 높음 | 흔함, 저렴, 단순. 저정밀, 공작물 탈착 재장착 시 저재현성. |
| 4조 척 | 높음 | 높음 | 중간 | 턱 개별 조정 시간 소요지만 고정밀. 캠/이심 선삭용 오프셋 고정 가능. 불규칙 형상, 사각/직사각 소재 고정 가능. |
| 6조 셀프 센터링 척 | 중간 | 중간 | 높음 | 얇은 벽 공작물, 완성 에지 그립 최적. 육각 소재에 당연히 좋음. |
| 페이스플레이트 선삭 | 셋업 따라 다름 | 중간 | 낮음 | 불규칙 형상 최적. 밀링 셋업처럼 클램프 사용. 균형 위해 카운터웨이트 필요할 수 있음. |
| 센터간 선삭 | 높음 | 높음 | 낮음 | 고정밀, 공작물 센터간 재장착 시 초고재현성. |
| 콘스탄트 페이스 선삭 | 높음 | 높음 | 높음 | 센터간 선삭 현대적 대안. 래치 독 셋업 번거로움 대신 유압 등 힘으로 스핀들 엔드 그립·구동. |
| 익스팬딩 아버 | 높음 | 높음 | 높음 | 외부→내부 아닌 내부→외부 작동 외 콜렛과 유사. |
방식(Method): 사용 기술/툴링.
정밀도(Precision): 공작물 유지 정밀도, 컷 전 스핀들과 동심도.
재현성(Repeatability): 공작물 탈착 후 정밀 재장착 용이성.
단원 평가
- ½-20 탭용 드릴 크기?
- 챔퍼 목적?
- 태핑 최적 RPM?
- 줄질 스핀들 속도?
- 폴리싱 목적?
- 일반 피니시 최적 그릿 연마포?
- 3조 척 최적 작업?
- 3조 척 특수 특징?
- 3조 척과 4조 척 차이 설명.
- 콜렛 척 장단점?



