샌드페이퍼 & 코티드 연마재: 산업용 및 DIY 솔루션
배경
가장 친숙한 코티드 연마재는 목공 애호가들이 가구나 공예품 도장 전 표면 다듬기에 쓰는 낱장 샌드페이퍼일 것입니다. 하지만 업계 용어인 '코티드 연마재(coated abrasives)'는 개인용부터 산업용까지 훨씬 광범위한 제품을 포괄합니다. 형태는 다양하지만 본질적으로 모두 유연한 백킹(backing)에 연마 입자(abrasive grit) 단일 층을 붙인 구조입니다. 시트 형태 외에 벨트, 롤, 디스크 형태로도 소비자용이 나와 있습니다. 그러나 최대 수요처는 대형 연마재를 산업 생산의 여러 단계에 활용하는 제조업체들입니다. 예를 들어 코티드 연마재는 가구 및 자동차 산업에서 필수적입니다.
코티드 연마재는 13세기 중국에서 조개껍데기와 씨앗을 천연 고무로 양피지에 붙여 쓴 것까지 거슬러 올라갑니다. 1769년 파리 거리에서 코티드 연마지가 팔렸고, 1808년 제조 공정 설명이 나왔으며, 1835년 미국에서 코티드 연마재 생산 기계 특허가 등록됐습니다.
초기에는 연마, 도금·도장 전 표면 처리 같은 마감 용도로만 쓰여 다용도 도구는 아니었습니다. 하지만 백킹 강도와 연마 광물 특성이 개선되면서 중량급 용도에도 쓸 수 있게 됐습니다. 오늘날 산업용 코티드 연마재는 시트 연마재로 손으로 광내기부터 300마력 전기 모터로 수 피트 폭 벨트를 구동해 강철을 연마하는 대형 기계까지 용도 범위가 엄청납니다.
현재 미국에서 점보 롬을 제조·수입하는 회사는 약 40곳입니다. 장비, 원자재, 에너지, 노동력에 막대한 투자가 필요해 업체 수는 제한적입니다. 더 많은 회사가 점보 롬을 디스크, 벨트 등 실용 제품으로 가공(컨버팅)합니다.
원자재
'샌드페이퍼'란 이름은 사실 잘못된 명칭입니다. 대부분 코티드 연마제품에는 모래(sand)도 종이(paper)도 들어가지 않습니다. 일반적으로 연마 광물(유기 또는 합성), 유연한 백킹, 접착제로 구성되며 특수 용도에 따라 기타 소재가 추가됩니다. 점보 롬 제조사 대부분은 광물과 백킹 소재를 이들 전문 제조사로부터 구매합니다. 천연 광물은 채굴·가공 업체에서, 합성 광물은 내열 소재 전문 업체에서, 백킹은 직물 제조사에서 공급받습니다.
연마 입자(abrasive grain)는 코티드 연마재의 핵심으로, 천연 또는 합성 광물일 수 있습니다. 극도의 경도 덕분에 석류석(가넷)이나 에머리(산화알루미늄에 철 불순물) 같은 천연 광물은 목재 관련 제품에 제한적으로 쓰이며, 크로커스 광물(천연 산화철)은 연마제로만 쓰입니다. 하지만 이런 천연 광물은 연마재 시장의 1% 미만입니다. 금속 가공에는 품질이 일정하고 신장 구조로 백킹에 잘 결합되는 합성 광물만 씁니다.
용도에 따라 연마 광물이 결정됩니다. 산화알루미늄이 가장 흔하고, 그 다음이 탄화규소입니다. 탄화규소는 더 단단하고 날카로워 유리 등 비금속 소재 가공에 쓰입니다. 산화알루미늄은 더 질긴 연마재로 고강도 금속 가공에 적합합니다. 지르코니아 알루미나, 알루미나 함유 광물은 주조소 같은 극한 환경용으로 쓰입니다. 다이아몬드나 입방정 질화붕소 같은 초고가·초경도 광물은 특수 연마 공정에만 씁니다.
연마 입자 크기는 밀가루 같은 미립자(2,000 그릿)부터 설탕 알갱이 같은 굵은 입자(60 그릿)까지 다양합니다. 미립자는 마감용, 굵은 입자는 형상 가공·소재 제거용입니다. 최근 연기 속 미립자 크기의 극미세 균일 입자 제조 기술로 초정밀 연마(superfinishing) 분야가 열렸습니다. 또 미세 광물을 기존 입자 크기의 작은 중공 구나 응집체로 클러스터링하는 특허 기술로 절삭 능력과 수명이 향상됐습니다.
백킹은 연마 광물을 붙이는 유연한 플랫폼입니다. 코티드 연마재가 다용도 제조 도구로 발전한 데는 백킹 소재 개선이 큰 몫을 했습니다. 강하고 유연한 백킹 없이는 거친 취급이나 연마 보조액 같은 액체 영향을 견딜 수 없습니다.
백킹은 네 가지 기본 소재로 나뉘며 각기 특성이 다릅니다. 종이는 가장 가볍고 약합니다. 강도 부족으로 수작업용으로는 한계가 있으나 유연해 공작물 윤곽에 밀착해야 하는 용도에 적합합니다. 연당 물리적 무게가 늘어나는 척도로 A~F 등급으로 나뉩니다. 특수 처리하지 않으면 물이나 유체와 함께 쓸 수 없습니다.
직조 섬유 백킹은 J, X, Y, M, H 순으로 무거워지며 주로 면, 폴리에스터, 레이온으로 만듭니다. 직조 패턴은 90도 직교 직조부터 90도 오버레이 후 스티칭한 것까지 다양합니다. 덜 흔한 메쉬·스크린 패턴은 습식 저압 용도 백킹에 쓰입니다. 파이버 백킹은 레진 함침 천을 여러 층 적층해 건식 고압 용도에 씁니다. 필름 백킹은 최근 개발로 균일 두께 합성 필름에 특수 미크론급 광물을 써 고반사 마감과 정밀 치수 가공이 가능합니다.
접착제(bond)는 백킹에 두 층으로 도포되며 각 층 역할이 다릅니다. 첫 번째 층인 메이크 코트(make coat)가 연마 입자를 백킹에 고정합니다. 첫 층과 입자 도포 후 두 번째 접착제인 사이즈 코트(size coat)를 제품 종류에 따라 다양한 두께로 입힙니다. 얇은 사이즈 코트는 연마 입자 노출을 늘려 공격적 절삭력을 주고, 두꺼운 사이즈 코트는 입자를 더 덮어 절삭력은 줄지만 더 고운 마감을 냅니다.
제조 공정
메이크 코트 도포
- 1 일반적인 샌딩 벨트는 'X' 중량 면 백킹, 100 그릿 산화알루미늄, 레진 본드로 된 대형 롤 제조로 시작합니다. 생산은 백킹 한 면에 메이크 코트를 도포하는 것으로 시작됩니다.
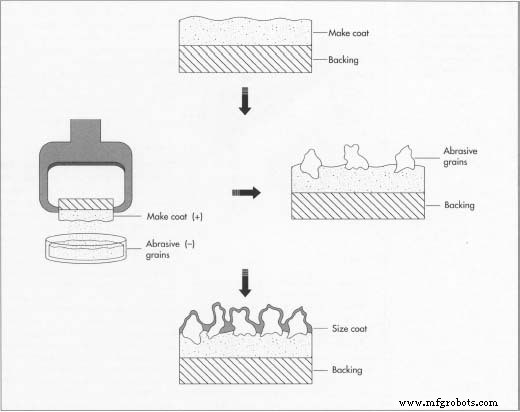 '샌드페이퍼'는 잘못된 용어입니다. 대부분 코티드 연마재에는 모래도 종이도 없습니다. 대신 면, 폴리에스터, 레이온 백킹에 초기 접착층(메이크 코트)을 바르고, 정전 증착 공정으로 전하를 띤 연마 입자를 붙인 뒤 또 다른 접착층(사이즈 코트)을 입힙니다.
연마 입자 도포
- 2 다음 단계인 연마 입자 도포가 제조 공정에서 가장 중요합니다. 입자 방향과 밀도를 결정하기 때문입니다. 과거에는 첫 접착층을 바른 백킹을 제어된 연마재 흐름 아래 통과시켜 무작위 방향의 얇은 입자 층을 입혔습니다. 오늘날에는 백킹을 접착면이 아래로 향하게 하여 정전기로 대전된(백킹과 반대 전하) 연마재 팬 위를 통과시킵니다. 반대 전하가 입자를 백킹에 고르게 부착시켜 최대 수명의 날카롭고 빠른 절삭 연마재를 만듭니다.
- 3 백킹 위 연마 입자 밀도 제어로 두 가지 중요한 제품 변형이 생깁니다: 오픈 코트와 클로즈드 코트 연마재. 오픈 코트 제품은 백킹 표면적의 50~70%만 입자가 덮습니다. 낮은 밀도로 유연성을 확보하고 공작물 조각이 끼어 막히는 로딩(loading)을 방지합니다. 클로즈드 코트 제품은 가용 표면적 100%를 입자가 덮어 마감 용도에 더 적합하고 오픈 코트보다 거친 취급에 강합니다.
사이즈 코트 도포
- 4 입자가 메이크 코트에 박히면 롤을 건조시킨 뒤 사이즈 코트를 도포합니다. 사이즈 코트 도포 후 다시 건조하고 온습도를 정밀 제어하며 경화시킵니다.
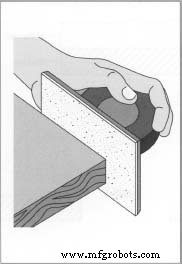 완성된 제품은 대형 스풀에 감겨 벨트 등 다른 제품으로 가공할 컨버터 업체로 출하됩니다.
- 5 변환 제품에 특수 특성을 부여하기 위해 추가 소재·공정을 적용할 수 있습니다. 예를 들어 사이즈 코트에 연마 보조제를 넣어 고압 금속 가공 시 연마성을 높입니다. 압력 감응 접착제를 백킹 비연마 면에 발라 샌딩 디스크를 만들기도 합니다. 목재용 벨트 사용 시 발생하는 정전기 저감 소재를 첨가하기도 합니다. 두 강철 롤러 사이로 롤을 통과시키는 새티닝(satining) 공정으로 돌출 입자를 눌러 균일 두께의 고정밀 마감용 제품을 만듭니다.
롤 플렉싱(굴곡)
- 6 코티드 연마재 롤을 벨트 등 다른 제품으로 변환하기 전, 연속된 접착 결합층을 끊기 위해 체계적으로 굴곡(플렉싱)시킵니다. 갓 생산된 롤은 너무 뻣뻣해 변환 후 제대로 작동하지 않기 때문입니다. 플렉싱은 단일 방향 또는 다중 방향으로 적용합니다. 단일 방향 플렉싱은 보통 롤 가장자리에 90도 각도로 결합을 끊습니다. 벨트가 부품 표면 윤곽에 정확히 맞아야 하는 특수 용도에는 벨트 측면과 평행한 선을 따라 단일 방향 플렉싱을 합니다. 다중 플렉싱은 벨트 측면에 45도 각도로 십자무늬나 90도·45도 조합으로 결합을 끊습니다. 후자는 매우 유연한 벨트를 만들지만 수명을 크게 단축시킵니다.
컨버팅(변환)
- 7 롤 소재를 연마 벨트로 변환하려면 원하는 폭으로 스트립을 자르는 것부터 시작합니다. 각 스트립을 적정 길이로 자르고 양 끝을 이어 붙입니다. 일반 벨트 이음은 45도 겹침 이음입니다. 좁은 벨트는 더 예각, 넓은 벨트는 더 큰 각도로 이음합니다. 이음부 두께 변화 중요도와 사용 중 받을 응력에 따라 다양한 이음 기법을 적용합니다. 이음 준비 관행 중 하나는 스키빙(skiving)으로, 벨트 끝단에서 연마층이나 백킹 층을 깎아내는 공정입니다. 마감용 제품은 양끝을 모두 스키빙해 이음 두께를 최소화합니다. 조립 정밀도가 덜 중요한 조립용 제품은 한쪽 끝만 스키빙합니다. 다른 제품 변환도 비슷합니다. 예: 샌딩 디스크는 적정 크기 롤 조각에서 시작해 중앙 구멍까지 펀칭기로 한 번에 찍어냅니다.
품질 관리
코티드 연마재 품질은 연마재 업계 무역단체가 제정한 각종 정부·자발적 표준으로 관리됩니다. 주로 안전성과 제품의 일관된 등급 분류·식별에 초점을 맞춥니다. 안전 표준은 ANSI B7.7, 입자 크기·식별 표준은 ANSI B74.18에 명시돼 있습니다.
미래 전망
코티드 연마재는 소비자와 제조업계에 신뢰할 수 있는 유용한 도구로 남을 것이나, 일부 제품 용도 변화는 예상됩니다. 예를 들어 부직포 연마재가 개선되고 인지도가 높아지면 일부 코티드 연마재를 대체할 수 있습니다. 광물과 백킹의 지속적 개발로 기존 제품 성능이 향상될 것입니다. 신형 필름 백킹과 초미세 연마 광물로 고반사·정밀 마감에 새로운 접근이 가능해집니다. 또한 설계 개선과 더 나은 컴퓨터 제어로 자동화 장비와의 결합이 늘어날 것입니다.



