스테인리스강 가공 최적화: 공구 마모 최소화를 위한 검증된 전략
스테인리스강의 높은 강도, 내식성, 내구성은 항공우주, 의료, 자동차, 산업 분야에서 필수적입니다. 그러나 가공 관점에서 볼 때, 그것은 여전히 성형하기 가장 어려운 소재 중 하나입니다.
공구 마모는 스테인리스강 가공 중 가장 빈번한 과제입니다. 과도한 마모는 공구 비용을 부풀리고 표면 조도, 치수 정확도, 생산 효율을 저해합니다. 공구 마모 제어를 마스터하는 것은 따라서 신뢰할 수 있고 비용 효율적인 가공에 필수적입니다.
스테인리스강이 공구 마모를 유발하는 이유 이해
스테인리스강의 낮은 열전도율은 열을 절삭 날에 집중시켜 열화를 가속화합니다. 뚜렷한 가공 경화 거동은 절삭이 불안정하면 표면을 경화시켜 후속 패스를 더 어렵게 만듭니다. 또한, 소재의 인성은 절삭 저항을 높여 공구에 더 높은 기계적 응력을 가합니다.
올바른 절삭 공구와 코팅 사용
초경 인서트는 우수한 강도와 내열성으로 스테인리스강의 벤치마크로 남아 있습니다. TiAlN 또는 AlTiN 같은 코팅은 열 보호와 마찰 감소를 제공해 오스테나이트 등급에서 공구 수명을 최대 40% 연장합니다(NIST, 2023). 공구 형상도 중요합니다: 양의 레이크 각은 절삭 힘을 낮추고, 적절히 연마된 날은 고하중 하에서 치핑을 방지합니다. 사용 가능할 때 스테인리스강 전용 공구는 범용 인서트보다 우수하며, 특히 고정밀 작업에서 그렇습니다.
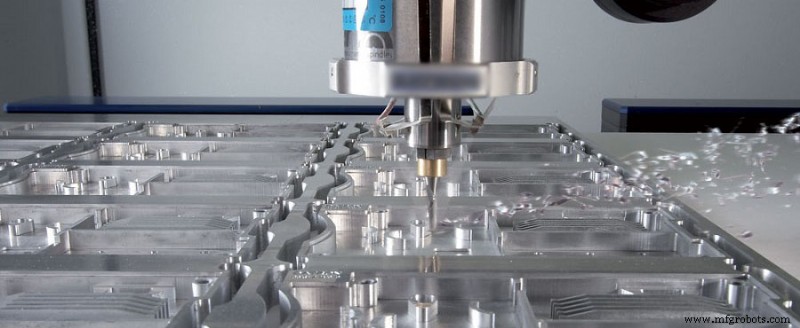
절삭 파라미터 신중한 최적화
적절한 속도, 이송, 절삭 깊이 선택이 중요합니다. 스테인리스강은 일반적으로 보통 스핀들 속도와 제어된 이송률을 요구합니다. 속도가 너무 높으면 과도한 열이 발생하고, 너무 낮으면 절삭 대신 마찰이 발생해 둘 다 마모를 가속화합니다. 일정한 이송은 가공 경화를 유발하는 중단을 제거합니다. 절삭 깊이는 경화 표면층 아래에 머물러야 공구가 안정된 소재와 결합됩니다.
효과적인 냉각으로 열 제어
열 관리가 최우선입니다. 스테인리스강이 열을 잘 발산하지 못하므로, 절삭 영역을 차갑게 유지하기 위해 적절한 쿨런트 적용이 필수적입니다. 플러드 냉각이 일반적이지만, 고압 쿨런트 시스템은 우수한 칩 배출과 온도 제어를 제공할 수 있습니다. 불충분한 냉각은 급속한 공구 마모, 빌트업 에지 형성, 거친 표면 조도로 이어집니다. 절삭 계면에 도달하는 일정한 쿨런트 흐름 확보는 공구 수명 연장의 핵심입니다.
가공 경화 방지
가공 경화는 스테인리스강 가공의 최대 걸림돌입니다. 공구가 깨끗하게 절삭하지 못할 때(종종 무딘 날이나 부적절한 이송 때문) 발생해 소재를 경화시키고 공구 마모를 증가시킵니다. 이를 피하려면:
- 공구를 항상 날카롭게 유지하세요.
- 절삭 중 드웰이나 정지를 피하세요.
- 연속 절삭을 위한 적절한 이송률을 유지하세요.
안정된 연속 절삭 공정은 가공 경화 리스크를 완화합니다.
공구 상태 모니터링 및 적시 교체
최적화된 공정에서도 공구는 결국 마모됩니다. 고장 전에 교체하면 나쁜 표면 조도, 치수 오차, 공작물 손상을 방지합니다. 예약 교체나 실시간 진동/힘 모니터링 등 공구 모니터링 시스템을 구현해 가공 품질을 일관되게 유지하고 예기치 않은 다운타임을 줄이세요.
결론
효과적인 스테인리스강 가공은 공구, 절삭 파라미터, 냉각, 공정 안정성의 올바른 조합에 달려 있습니다. 이러한 요소를 마스터함으로써 제조업체는 공구 마모를 줄이고, 부품 품질을 높이며, 생산 비용을 제어할 수 있습니다.



