정밀 플라즈마 절단 결과를 위한 5대 핵심 요소
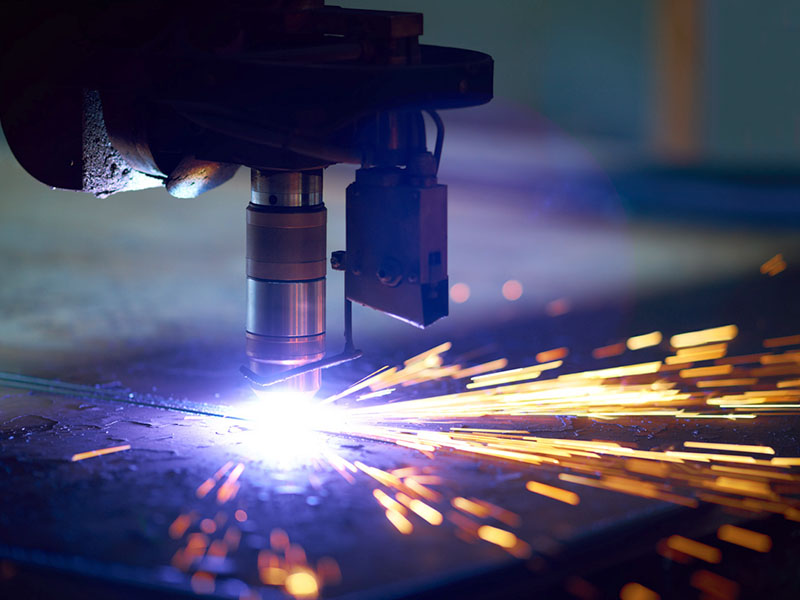
1. 작업 가스(Working Gas)
작업 가스와 유량은 절단 품질에 영향을 주는 주요 파라미터입니다. 현재 일반적으로 에어 플라즈마 절단만 많이 쓰이지만, 이는 수많은 작업 가스 중 하나일 뿐입니다. 비용이 상대적으로 저렴해 널리 쓰이나 효과는 부족합니다. 작업 가스에는 가스와 보조 가스가 포함되며, 일부 장비는 아크 시작 가스도 필요합니다. 보통 절단 재료 종류, 두께, 방식에 따라 적절한 작업 가스를 선택합니다. 가스는 플라즈마 제트 형성뿐 아니라 절단부 용융 금속과 산화물 제거도 보장해야 합니다. 과도한 가스 유량은 아크 열을 더 많이 가져가 제트 길이를 짧게 해 절단 능력 저하와 아크 불안정 유발. 너무 적은 유량은 플라즈마 아크 직진성 상실, 절단 깊이 얕아짐, 슬래그 발생 쉬움. 따라서 가스 유량은 절단 전류·속도와 잘 매칭되어야 합니다. 현재 플라즈마 아크 절단기는 대부분 가스 압력으로 유량 제어(토치 구멍 고정 시 압력이 유량도 제어). 특정 두께 재료 절단용 가스 압력은 보통 제조사 제공 데이터 따라 선택. 기타 특수 용도는 실제 절단 테스트로 결정.
가장 흔한 작업 가스: 아르곤, 질소, 산소, 에어, H35, 아르곤-질소 혼합가스 등.
A. 에어(Air)
부피 기준 약 78% 질소 포함 → 에어 절단 슬래그는 질소 절단과 유사. 약 21% 산소 포함 → 산소 덕분에 저탄소강 절단 속도 매우 빠름. CNC 플라즈마 절단기에서 에어는 가장 경제적 작업 가스. 단독 에어 절단 시 슬래그 행잉, 절단면 산화, 질소 증가 등 문제 발생, 전극·노즐 수명 단축으로 작업 효율·절단 비용 영향.
B. 산소(Oxygen)
연강 절단 속도 증가. 산소 절단 모드는 화염 절단과 유사. 고온·고에너지 플라즈마 아크로 절단 속도 빠르나 고온 산화 저항 전극 필요, 아크 발생 시 전극 충격 보호로 전극 수명 연장 필요.
C. 수소(Hydrogen)
보통 보조 가스로 다른 가스와 혼합 사용. 예: 잘 알려진 H35(수소 부피비 35%, 나머지 아르곤)는 가장 강력한 플라즈마 아크 절단 능력 가스 중 하나. 수소 덕분. 수소는 아크 전압 크게 증가시키고, 수소 플라즈마 제트 엔탈피 값 높음. 아르곤과 혼합 시 플라즈마 제트 절단 능력 크게 향상. 일반적으로 70mm 이상 금속 재료엔 아르곤+수소 흔히 사용. 워터 제트로 아르곤+수소 플라즈마 아크 추가 압축 시 더 높은 절단 효율 획득 가능.
D. 질소(Nitrogen)
흔한 작업 가스. 높은 전원 전압 조건에서 질소 플라즈마 아크는 아르곤보다 안정성 좋고 제트 에너지 높음. 점도 높은 스테인리스강, 니켈 합금 등 액체 금속 절단 시에도 절단 하단 슬래그 적음. 단독 사용 또는 타 가스 혼합 가능. 예: 자동 절단 시 질소나 에어를 작업 가스로 자주 사용. 이 두 가스는 고속 탄소강 절단 표준 가스. 때로 질소는 산소 플라즈마 아크 절단 시작 가스로도 쓰임.
E. 아르곤(Argon)
고온에서 거의 모든 금속과 반응 안 함, 아르곤 플라즈마 아크 매우 안정. 노즐·전극 수명 김. 하지만 아르곤 플라즈마 아크 전압 낮고 엔탈피 값 낮아 절단 능력 제한적. 에어 절단 대비 절단 두께 약 25% 감소. 또한 아르곤 보호 환경에서 용융 금속 표면장력이 질소 환경 대비 약 30% 높아 슬래그 행잉 문제 더 많음. 아르곤 혼합 가스로 절단해도 슬래그 부착 경향. 현재 순수 아르곤 단독 플라즈마 절단 드묾.
2. 플라즈마 절단 속도
작업 가스 외에 절단 속도도 CNC 플라즈마 절단기 가공 품질에 매우 중요. 최적 절단 속도 범위는 장비 설명서 참조나 실험으로 결정. 재료 두께, 종류, 융점, 열전도율, 용융 후 표면장력 차이로 절단 속도도 다양. 주요 양상:
- 적절한 절단 속도 증가는 절단 품질 향상: 절단폭 약간 좁아짐, 절단면 매끄러워짐, 변형 감소.
- 절단 속도 과빠르면 선형 에너지 필요값 미달. 제트 슬릿 내 용융 절단 용융물 즉시 날려버리지 못해 대량 트레일링 드래그 형성 → 품질 저하.
- 절단 속도 너무 낮으면 절단부가 플라즈마 아크 양극 → 아크 안정성 유지 위해 CNC 스팟이 슬릿 근처 전도 전류 필연적 탐색, 제트 방사 방향으로 더 많은 열전달 → 절단폭 확대. 절단 양측 용융물 하단에 모여 응고해 청소 어려운 슬래그 형성, 상단 가장자리 가열·용융돼 둥근 모서리 형성.
- 속도 극도로 낮으면 절단폭 과대해 아크 소멸 가능. 좋은 절단 품질과 절단 속도는 불가분.
3. 플라즈마 절단 전류
절단 전류는 중요한 공정 파라미터로 절단 두께와 속도, 즉 절단 능력 직접 결정. 플라즈마 절단기 고품질 고속 절단 위해 공정 파라미터 깊이 이해·숙지 필수.
- 절단 전류 증가 → 아크 에너지 증가 → 절단 능력 증가 → 절단 속도 증가.
- 절단 전류 증가 → 아크 직경 증가 → 아크 두꺼워짐 → 절단폭 확대.
- 과도한 절단 전류 → 노즐 열부하 증가 → 노즐 조기 손상 → 절단 품질 자연 저하, 정상 절단 불가.
플라즈마 절단 전 전원 선택 시 너무 크거나 작은 전원 선택 금지. 과대 전원은 절단 비용 고려 시 낭비(큰 전류 전혀 사용 못 함). 비용 절약 위해 전류 과소 선택 시 실제 절단 중 자체 절단 요건 충족 못해 CNC 절단기 자체에 큰 해악. 가버텍(Gabortech) 권장: 재료 두께 따라 절단 전류와 해당 노즐 선택.
4. 노즐 높이(Nozzle Height)
노즐 높이는 노즐 끝단과 절단면 사이 거리로 전체 아크 길이 일부 구성. 플라즈마 아크 절단은 일반적으로 정전류 또는 급강하 외부 전원 사용. 노즐 높이 증가 시 전류 변화 적지만 아크 길이 증가→아크 전압 증가→아크 전력 증가. 동시에 환경 노출 아크 기둥 길이 증가→아크 기둥 에너지 손실 증가.
두 요인 복합 효과에서 전자 역할이 후자에 의해 상쇄되는 경우가 많지만, 유효 절단 에너지 감소→절단 능력 저하. 보통 절단 제트 분사력 약화, 절단 하단 잔류 슬래그 증가, 상단 가장자리 과용융으로 둥근 모서리 발생. 또한 플라즈마 제트 형상 고려 시 제트 직경은 토치 출구 이탈 후 바깥쪽으로 확장. 노즐 높이 증가는 필연적으로 절단폭 증가. 따라서 노즐 높이를 가능한 작게 선택하는 것이 절단 속도·품질 향상에 유리. 단, 노즐 높이가 너무 낮으면 더블 아크 현상 유발 가능. 세라믹 외부 노즐 사용 시 노즐 높이를 0으로 설정 가능(노즐 끝단이 피절단면 직접 접촉)해 좋은 효과 획득.
5. 아크 전력(Arc Power)
고압축 플라즈마 아크 절단 아크 얻기 위해 절단 노즐은 작은 노즐 구멍, 긴 구멍 길이, 강화된 냉각 효과 사용 → 노즐 유효 단면적 통과 전류 증가 → 아크 전력 밀도 증가. 하지만 압축은 아크 전력 손실도 증가시킴. 따라서 절단용 실제 유효 에너지는 전원 출력 전력보다 작음. 손실률 일반적으로 25~50%. 워터 압축 플라즈마 아크 절단 등 일부 방식은 에너지 손실률 더 높음. 절단 공정 파라미터 설계나 절단 비용 경제 계산 시 고려 필요.
산업용 금속판 두께 대부분 50mm 이하. 이 두께 범위에서 통상 플라즈마 아크 절단 시 대소 절단폭 차이 발생, 절단 상단 가장자리에서 절단 치수 정밀도 저하, 후공정 양 증가. 산소·질소 플라즈마 아크로 탄소강, 알루미늄, 스테인리스강 절단 시 판두께 10~25mm 범위면 보통 두꺼울수록 단부 수직도 양호, 절단 모서리 각도 오차 1°~4°. 판두께 1mm 미만이면 얇아질수록 절단 각도 오차 3°~4°에서 15°~25°로 증가.
일반적으로 이 현상 원인은 플라즈마 제트의 절단면 열입력 불균형, 즉 플라즈마 아크 에너지가 절단 하부보다 상부에서 더 많이 방출되기 때문. 이 에너지 방출 불균형은 플라즈마 아크 압축도, 절단 속도, 노즐-공작물 거리 등 많은 공정 파라미터와 밀접. 아크 압축 증가→고온 플라즈마 제트 연장→더 균일한 고온 영역 형성, 동시에 제트 속도 증가→상하 절단폭 차이 감소. 하지만 통상 노즐 과도 압축은 더블 아크 유발→전극·노즐 소모, 공정 불가능, 절단 품질 저하. 또한 과고속, 과고 노즐 높이도 상하 절단폭 차이 증가시킴.



