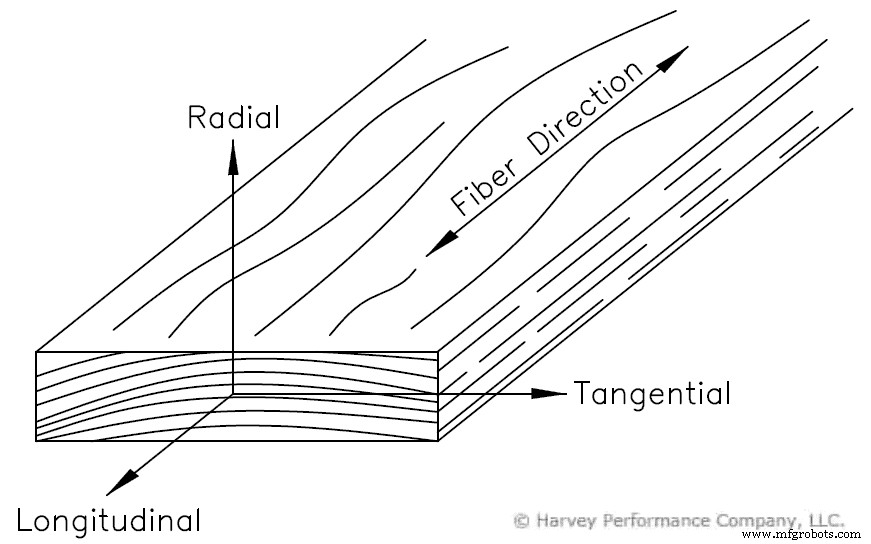
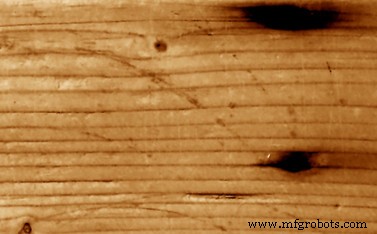
목공에서 목재 가공 관행에 영향을 미치는 여러 요인이 있습니다. 특정 경목의 경우 나뭇결 패턴과 관련하여 절삭 방향이 자주 거론됩니다. 목재는 이방성 소재입니다. 이는 절삭 방향에 따라 다른 물성이 나타난다는 의미입니다. 목재의 경우 나뭇결 방향과 관련된 다양한 구조 등급이 있습니다. 셀룰로오스 섬유의 평균 방향이 목재 측면과 평행하면 나뭇결이 직결(straight grain)이라고 합니다. 이 평행선에서 벗어나면 '교차 나뭇결(cross-grain)'로 간주됩니다. 그림 1은 화살표로 서로 다른 축을 표시한 대부분 직결 보드를 보여줍니다. 이들 각 축은 서로 다른 기계적 물성 세트를 나타냅니다. 이러한 차이 때문에 목공에서 공구 경로를 의식하고 절삭 공구에 가해지는 절삭 힘을 최소화하여 공구 수명을 극대화해야 합니다.
나뭇결에 수직으로 절삭하는 것은 목공에서 '나뭇결 가로지르기(cross-grain cutting)'로 알려져 있습니다. 그림 1에서 이는 방사 방향(radial) 또는 접선 방향(tangential)으로 절삭하는 것에 해당합니다. 나뭇결에 평행하게 절삭하는 것은 '나뭇결 따라 자르기(along the grain)'로 알려져 있습니다(그림 1에서 종방향 longitudinal). 어떤 방향으로든 나뭇결에 90°에 가깝게 절삭할수록 절삭 힘이 커집니다. 예를 들어, 공구 중심축이 접선 방향과 평행하고 공구 경로가 종방향일 때, 동일한 중심축을 가지지만 방사 방향으로 이동하는 공구보다 마모가 적습니다. 두 번째 공구 방향은 더 많은 나뭇결 경계를 가로지르므로 더 큰 절삭 힘을 생성합니다. 그러나 나뭇결 방향을 따라 절삭할 때는 찢어짐(tear-out)이 발생하여 표면 조도가 나빠질 수 있으므로 주의해야 합니다.
CNC 목공에서 적절한 목재 칩 형성
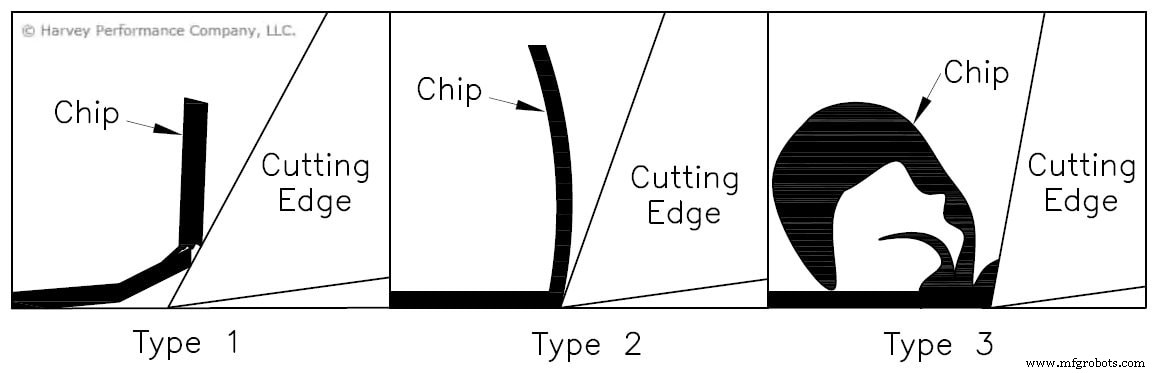
나뭇결에 평행하게 목재를 절삭할 때 형성되는 세 가지 기본 칩 유형이 있습니다. 나뭇결에 수직으로 절삭할 때 칩 유형은 일반적으로 이 같은 3가지 범주에 속하지만, 나뭇결 방향에 따른 목재 물성의 넓은 범위로 인해 훨씬 더 다양합니다.
타입 1 칩
타입 1 칩은 목재가 캔틸레버 빔으로 절삭날 앞에서 쪼개짐(cleavage)을 통해 파단될 때까지 갈라질 때 형성됩니다. 전단면과 수직인 큰 힘이 발생하여 절삭날 앞의 목재가 갈라지며 작은 캔틸레버 빔을 형성합니다. 위쪽 힘이 이 작은 빔의 강도를 마침내 초과하면 빔이 부러집니다. 이 칩 유형은 소재가 뾰족한 날과 접촉하기 전에 갈라지기 때문에 타입 2, 3에 비해 비교적 적은 마모를 유발합니다. 매우 높은 레이크 각 또는 매우 낮은 레이크 각의 엔드밀은 종종 타입 1 칩을 생성합니다. 이는 25° 이상의 나뭇결 경사면에 대해 가공할 때 특히 그렇습니다. 수분 함량 8% 미만의 목재는 불연속 칩을 형성하며 찢어짐 위험이 더 높습니다.
타입 2 칩
타입 2 칩은 표면 조도 측면에서 세 가지 유형 중 가장 바람직합니다. 이는 절삭날에서 공작물 표면까지 이어지는 대각선 전단면을 따라 소재가 파단되어 생성됩니다. 타입 2 칩은 목재 물성, 절삭 파라미터, 커터 형상 간의 적절한 균형이 있을 때 형성됩니다. 수분 함량 8~20%의 목재는 연속 타입 2 칩을 형성하며 양호한 표면 조도를 남길 가능성이 훨씬 높습니다.
타입 3 칩
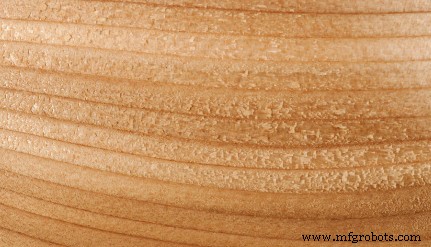
마지막 칩 유형은 커터의 레이크 각이 너무 낮을 때 형성됩니다. 이 시나리오에서 절삭력은 이동 방향과 거의 평행합니다. 이로 인해 목재와 같은 부드러운 소재가 전단되어 깎여 나가는 대신 으스러지게 되어 열악한 표면 조도를 남깁니다. 일반적으로 남겨진 표면은 작은 목재 다발처럼 보이는데, 이를 흔히 '퍼지 그레인(fuzzy grain)'이라 부르는 표면 결함입니다. 이 칩 유형은 저밀도 목재에서 으스러짐 상황이 복합적으로 작용하여 연목(softwood)에서 더 자주 발생합니다.
목공 시 공구 수명 연장
속도 및 이송 경험칙
CNC 목공 시 발생하는 여러 유형의 공구 마모가 있습니다. 일반적인 가공 규칙이 여전히 적용되며, RPM이 마모율에 가장 큰 영향을 미칩니다. 과도한 이송은 공구 마모를 기하급수적으로 증가시키고 공구 파손도 유발할 수 있습니다. 대부분의 가공 작업과 마찬가지로 이 둘 사이의 균형이 필수적입니다. 속도를 높여 생산성을 높이고자 한다면, 공구가 소재에 적절히 인게이지되도록 균형을 유지하기 위해 이송도 비례하여 높여야 합니다.
열의 적절한 관리
절삭 공구가 고열에 노출되면 부식으로 인해 더 빠르게 마모됩니다. 시중의 대부분의 초경 공구 내 코발트 바인더가 산화되어 절삭날에서 분리되기 시작합니다. 이는 연쇄 반응을 일으키는데, 바인더가 제거되면 텅스텐 카바이드도 떨어져 나가기 때문입니다. 다양한 수종의 목재와 엔지니어드 우드는 고온에서 서로 다른 부식 거동을 보입니다. 이는 MDF나 파티클보드 가공 시 관찰되는 가장 일관된 마모 유형입니다. 마모는 접착제에 포함된 염소와 황산염이 고온 부식을 가속화하기 때문입니다. 알루미늄과 마찬가지로, 목재의 실리카 함량이 증가하면 부식성도 증가합니다.
일반적으로 수분 함량이 높은 목재에서 공구 마모가 증가하는 것이 관찰됩니다. 이 특성은 목재의 추출물에 의한 전기화학적 마모 증가 때문입니다. 목재의 수분 함량에는 물이 존재하는 수지, 당분, 오일, 전분, 알칼로이드, 탄닌 등이 포함됩니다. 이 분자들은 절삭 공구의 금속 성분과 반응하여 절삭날을 무디게 할 수 있습니다. 초경은 고속강에 비해 이 마모 유형에 더 강합니다.
목공용 최적 코팅
더 오래가는 공구로 날카로운 절삭날을 유지하고 싶다면(누구나 그렇듯), 비정질 다이아몬드(Amorphous Diamond) 코팅을 고려해 볼 수 있습니다. 이는 절삭 영역 온도가 750°F(약 399°C)를 넘지 않는 비철 작업용으로 설계된 매우 내마모성이 강한 코팅입니다. 이 코팅 유형은 Harvey Tool의 가장 얇은 코팅 중 하나로, 날 둥글림 위험을 최소화하고 날 내구성을 극대화합니다.
일반적인 목공 실수 방지
찢어짐(Tear Out)
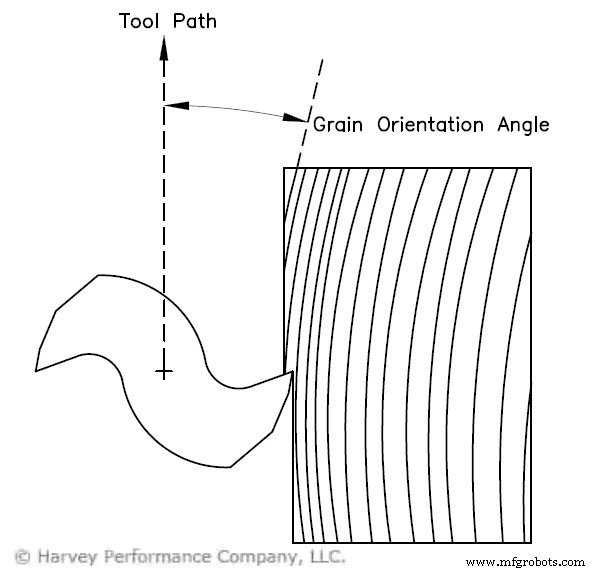
찢어짐은 때때로 치핑 그레인(chipped grain) 또는 파편화(splintering)라고도 하며, 가공 중인 목재 소재의 덩어리가 주 공작물에서 떨어져 나가 이전에 있던 자리에 보기 흉한 결함을 남기는 현상입니다. 이는 목재 제품 가공 시 가장 흔한 결함 중 하나입니다. 찢어짐이 발생하는 데는 여러 이유가 있습니다. 소재 특성을 고려해야 합니다. 나뭇결 방향이 공구 경로와 20° 미만일 때, 목재 수분 함량이 너무 낮을 때, 목재 밀도가 너무 낮을 때 찢어짐이 더 잘 발생합니다. 그림 4는 공구 경로에 대한 나뭇결 방향 각도를 보여줍니다. 가공 파라미터 측면에서는 칩 부하, 절입 깊이, 또는 레이크 각이 너무 높을 때도 발생할 수 있습니다.
퍼지 그레인 마감(Fuzzy Grain Finish)
퍼지 그레인은 새로 가공된 면에 작은 목재 덩어리가 붙어 있는 것처럼 보이며, 목재 섬유가 적절히 절단되지 않을 때 발생합니다. 낮은 레이크 각이나 무딘 절삭 공구가 섬유를 들러붙게 하여 자연 패턴에서 찢어지게 만들고, 타입 3 칩을 형성하여 열악한 마감을 초래합니다. 이는 낮은 이송이나 절입 깊이로 악화될 수 있는데, 공구가 적절히 인게이지되지 않고 소재를 깎아내는 대신 밀어버리기 때문입니다. 더 작고 적은 나뭇결을 가진 연목이 이 결함 유형에 더 취약합니다. 유년목(juvenile wood)은 높은 수분 함량 때문에 퍼지 그레인에 특히 취약한 것으로 알려져 있습니다.
탄화 자국(Burn Marks)
탄화 자국은 목재 가공 시 특히 중요한 결함으로, 다른 소재 가공에서는 일반적으로 문제가 되지 않습니다. 한 지점에 너무 오래 머무르거나, 엔드밀을 절삭에 충분히 인게이지하지 않거나, 무딘 공구를 사용하면 마찰로 인한 과도한 열이 발생하여 탄화 자국이 남습니다. 일부 수종(단풍나무, 체리 등)은 탄화 자국에 더 취약하므로, 이러한 유형의 공구 경로는 합리적으로 프로그래밍해야 합니다. 특정 작업에서 탄화 자국 문제가 많다면 엔드밀에 상업용 윤활제나 페이스트 왁스를 뿌려보세요. 너무 많이 사용하면 과도한 수분으로 휨(warping)이 발생할 수 있으니 주의하세요. 공구 인게이지를 늘리거나 RPM을 낮추는 것도 탄화 자국 방지에 도움이 될 수 있습니다.
칩 자국(Chip Marks)
칩 자국은 목재 표면의 얕은 압축 자국으로, 칩이 분사되거나 눌려서 생긴 것입니다. 이 결함은 수분 함량 증가 시 부풀어 올라 마감을 더욱 악화시킬 수 있습니다. 이 유형의 흠집은 일반적으로 열악한 칩 배출로 인해 발생하며, 작업 중 절삭 영역에 에어 블라스트 냉각수를 적용하면 보통 해결할 수 있습니다.
일어난 나뭇결(Raised Grain)
일어난 나뭇결은 공작물의 하나 이상의 부분이 나머지보다 약간 낮아지는 목재의 또 다른 흔한 결함입니다. 이 결함은 무딘 공구로 연목을 가공할 때 특히 문제가 되는데, 섬유가 깨끗하게 전단되어 제거되는 대신 찢어지고 변형되기 때문입니다. 이 효과는 느린 이송으로 가공하고 목재 수분 함량이 높을 때 심화됩니다. 손상된 부분과 손상되지 않은 부분 사이의 팽창과 수축 차이가 이 결함을 악화시킵니다. 이 때문에 풍화된 목재에서 일어난 나뭇결을 흔히 볼 수 있습니다. 너무 타이트하게 설정된 작업 고정 장치도 일어난 나뭇결을 유발할 수 있습니다.
Harvey Tool 목재 절삭 및 플라스틱 절삭 엔드밀 차별화
https://www.harveytool.com/products/material-specific-end-mills/wood 기계공들은 플라스틱 절삭 엔드밀을 목공에 자주 사용합니다. 이 공구는 목재용 엔드밀과 매우 유사한 내부 형상을 가지고 있기 때문입니다. 두 공구 모두 넓은 플루트 밸리와 날카로운 절삭날을 가지고 있어 플라스틱과 목재 가공 모두에 유리합니다. Harvey Tool 플라스틱 커터와 우드 커터의 주요 차이점은 웨지 각도(주 경사각과 레이크 각의 조합)입니다. 우드 커터 라인은 레이크 각이 낮지만 여전히 높은 릴리프 각을 유지하여 절삭날의 날카로움을 유지합니다. 낮은 레이크 각은 플라스틱 커터가 목공 시 '잡히는(grabby)' 경향이 있는 것보다 덜 '잡히게' 설계되었습니다. 목재를 전단하여 찢어짐을 유발하지 않고 퍼지 그레인 마감을 남기지 않는 품질 좋은 표면 조도를 내도록 의도되었습니다.
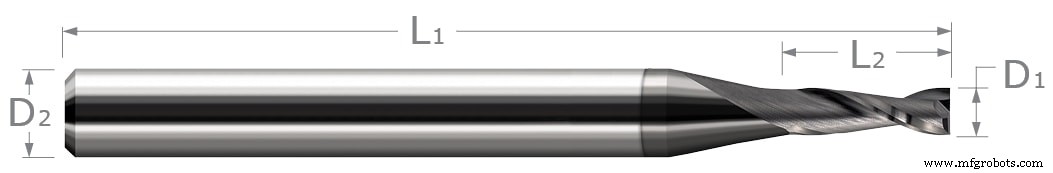
Harvey Tool의 목재용 엔드밀은 업컷(upcut)과 다운컷(downcut) 옵션을 모두 제공합니다. 업컷 옵션은 천연 및 엔지니어드 우드 밀링용으로 설계되었으며, 2날 스타일과 목재 섬유 소재를 찢어짐이나 퍼지 그레인 없이 전단하기 위해 설계된 웨지 각도를 특징으로 합니다. 다운컷 옵션은 천연 및 엔지니어드 우드 밀링에 최적화되어 있으며, 진공 테이블에서 들뜸을 방지하는 데 도움이 됩니다.
성공적인 가공 작업 달성에 대한 추가 도움이나 Harvey Tool의 목재용 엔드밀 제품에 대한 자세한 정보는 Harvey Tool 엔지니어 팀(800-645-5609)에 문의하세요.