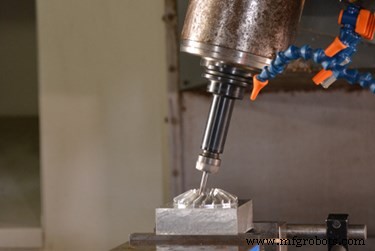
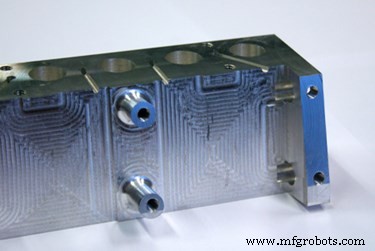
Stratasys Direct Manufacturing은 20대 이상의 최첨단 3축 및 5축 밀링 CNC(컴퓨터 수치 제어) 머신과 선반을 활용합니다. 우리의 CNC 가공 센터는 중간 셋업을 제거하고 언더컷 및 오프축 특징을 가능하게 하여 처리 시간을 크게 단축하는 최첨단 5축 머신도 활용합니다.
CNC 가공은 생산 부품과 프로토타이핑을 위한 효율적인 제조 방법이 될 수 있지만, 핵심 설계 세부 사항과 가공 능력이 잘 균형을 이루지 못하면 비용 효율성을 잃을 수 있습니다. 우리는 Stratasys Direct에서 CNC 가공 주문 준비 시 고려 사항을 분석하여 비용 효율성과 빠른 처리를 보장하는 데 도움을 드립니다.
비용에 영향을 미치는 주요 요소
CNC 가공 재료
재료는 CNC 가공 비용에서 두 번째로 영향력 있는 요소인 경향이 있습니다. 재료 비용과 가공성의 균형을 맞출 때 가장 비용 효율적인 가공이 발생합니다. 가공성, 즉 재료가 공정에 얼마나 쉽게 양보하는지에 관해서는, 재료가 더 가공하기 쉬울수록 부품을 더 빨리 만들 수 있고 서비스가 더 저렴해집니다. 플라스틱 재료와 부드러운 금속 합금은 일반적으로 가공하기 더 쉽습니다. 재료의 고유한 가공성을 결정하려면 CNC 가공 차트의 개별 재료 특성을 참조할 수 있습니다.
CNC 가공 시간과 인건비
CNC 가공을 제조에 활용할 때 종종 가장 큰 비용 요소는 부품을 제작하는 데 걸리는 시간입니다. 복잡하고 큰 부품은 더 긴 가공 시간을 필요로 하여 전체 비용을 증가시킵니다.
다축 가공이 필요한 복잡한 지오메트리는 생산하는 데 더 오래 걸리고 더 복잡한 빌드는 종종 수동 제작과 후마무리에 의존합니다. 부품 설계에 각 면에 특정 특징이 포함된 경우 종종 수동 재배치가 필요하고, 때로는 재배치된 부품을 수용하기 위한 새로운 고정구가 필요하여 해당 특징에 접근합니다. 설계 달성에 관련된 인건비가 많을수록 부품은 더 비싸집니다.
CNC 가공 셋업 비용은 더 높은 부품 수량으로 상당히 내려갑니다. 초기 프로젝트 단계에서는 더 높은 수량의 가공 부품에서 발생하는 더 낮은 단가 포인트를 고려하는 것이 유리할 수 있습니다.
CNC 부품 설계
빠른 생산을 위해 설계를 최적화하고 수동 재배치가 거의 필요하지 않게 함으로써 가공 부품 비용을 크게 절감할 수 있습니다. 구체적으로 다음 핵심 설계 특징을 고려해야 합니다:
설계 특징의 폭-높이 비율이 4 미만인 것이 이상적입니다. 더 작은 특징은 기계의 더 많은 패스를 필요로 하고 진동에 취약하여 정확도를 더 어렵게 만들고 가공 시간을 더 길게 만듭니다.
캐비티 깊이 공구는 일반적으로 직경의 2-3배 깊이까지 캐비티를 절삭할 때 가장 잘 작동합니다. 가능하다면 공구 직경의 4배 미만 깊이로 포켓을 만드세요.
벽 두께는 0.03-0.06인치(0.8-1.5mm) 사이여야 합니다. 더 얇은 벽은 낮은 절삭 깊이로 공구의 여러 패스를 필요로 합니다. 얇은 특징은 진동에 취약하므로 정확하게 가공하는 것이 어렵고 가공 시간을 증가시킵니다.
구멍은 표준 드릴 비트 크기에서 빠르게 달성되지만, 비표준 크기 구멍은 엔드 밀 공구를 사용하여 가공해야 하여 전체 비용과 가공 시간을 증가시킵니다.
나사는 구멍 직경의 최소 1.5배, 최대 3배 길이로 설계되어야 합니다.
내부 코너 반경이 길이-직경 비율 3:1 이하인 경우 더 적은 밀 패스, 공구 교체 없음, 전체 가공 시간 단축을 보장합니다.
CNC 가공 주문에서 비용을 줄이려 할 때, 쉬운 가공성을 가진 저렴한 재료와 최적화된 표준화된 설계 사이의 균형을 맞추는 것이 가장 좋습니다. 설계의 모든 특징이 프로젝트에 중요한지 아니면 전체 범위를 단순화할 수 있는지 확인하세요. 더 복잡할수록 공작기계공에게 더 많은 것이 요구되고 솔루션은 덜 효율적이 됩니다.