터닝 인서트 명명법 마스터하기: CNC 조작자를 위한 명확한 가이드
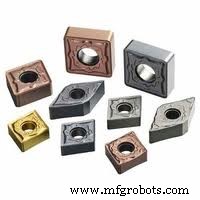
CNC 초보자를 위한 일반 터닝 인서트 명명법
일반 터닝 인서트는 다양한 형상과 크기로 제공됩니다. 기억하고 이해해야 할 중요한 점은 모든 터닝 인서트에는 관련된 명명법이 있다는 것입니다. 이 일반 터닝 인서트 명명법은 인서트에 대해 많은 정보를 알려줍니다.
터닝 인서트 명명법은 몇 개의 문자와 숫자 목록이지만, 그 안에 훨씬 더 많은 데이터가 숨겨져 있습니다.
참고: 다음 설명은 미터법 인서트 기준입니다.
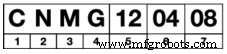
일반 터닝 인서트 명명법
위 터닝 인서트 명명법은 CNMG 120408입니다.
1 = 터닝 인서트 형상
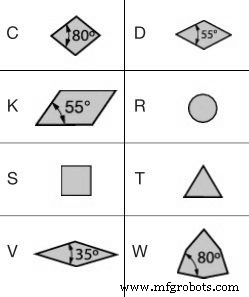
일반 터닝 인서트 명명법 형상
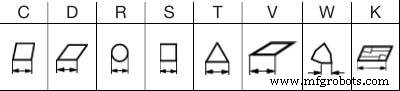
일반 터닝 인서트 명명법의 첫 글자는 일반 터닝 인서트 형상을 알려줍니다. 터닝 인서트 형상 코드는 C, D, K, R, S, T, V, W와 같습니다. 이 코드들 대부분은 인서트 형상을 명확히 표현합니다.
- C = C형 터닝 인서트
- D = D형 터닝 인서트
- K = K형 터닝 인서트
- R = 원형 터닝 인서트
- S = 정방형 터닝 인서트
- T = 삼각형 터닝 인서트
- V = V형 터닝 인서트
- W = W형 터닝 인서트
사진이 터닝 인서트 형상에 대해 더 자세히 보여줍니다. 일반 터닝 인서트 형상은 가공용 인서트 선택 시 매우 중요한 역할을 합니다. 모든 형상의 인서트가 다른 형상으로 대체될 수 있는 것은 아닙니다. C, D, W형 터닝 인서트는 보통 황삭 또는 러핑 가공에 사용됩니다. CNC 공작기계 조작자로서 저는 C형 터닝 인서트를 황삭 사이클(G71, G72 Fanuc 제어장치)에 사용하고, D형 터닝 인서트를 정삭 사이클(G70 Fanuc)에 선택합니다.
2 = 터닝 인서트 클리어런스 각
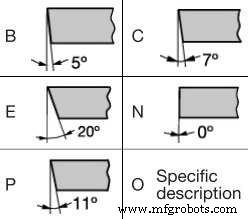
일반 터닝 인서트 명명법 클리어런스 앵글
일반 터닝 인서트 명명법의 두 번째 글자는 터닝 인서트 클리어런스 각을 알려줍니다.
터닝 인서트의 클리어런스 각은 다음과 같이 주어집니다.
- B = 5° 클리어런스 각 인서트
- C = 7° 클리어런스 각 인서트
- E = 20° 클리어런스 각 인서트
- N = 0° 클리어런스 각 인서트
- P = 11° 클리어런스 각 인서트
터닝 인서트 클리어런스 각은 내부 가공이나 작은 부품 보링 시 인서트 선택에 큰 역할을 합니다. 제대로 선택하지 않으면 인서트 하단 코너가 공작물과 마찰하여 불량 가공을 초래합니다. 반면 0° 클리어런스 각 인서트는 주로 황삭 가공에 사용됩니다.
3 = 터닝 인서트 공차
일반 터닝 인서트 명명법의 세 번째 글자는 터닝 인서트 공차를 알려줍니다.
이는 인서트 길이, 높이 등 다양한 인서트 크기에서의 공차입니다. 개인적으로 CNC 공작기계 조작자에게는 큰 쓸모가 없다고 생각합니다. 이 공차들은 미미하기 때문입니다.
4 = 터닝 인서트 타입
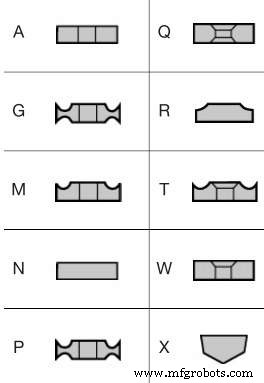
일반 터닝 인서트 타입
일반 터닝 인서트 명명법의 네 번째 글자는 터닝 인서트 홀 형상과 칩브레이커 타입을 알려줍니다.
- A = 원통형 홀이 있는 터닝 인서트
- G = 원통형 홀과 양면 칩브레이커가 있는 터닝 인서트
- M = 원통형 홀과 단면 칩브레이커가 있는 터닝 인서트
- N = 홀과 칩브레이커가 없는 터닝 인서트
- P = 원통형 홀과 하이-더블-포지티브 칩브레이커가 있는 터닝 인서트
- Q = 40-60° 더블 카운터싱크 홀이 있는 터닝 인서트
- R = 홀 없고 단면 칩브레이커가 있는 터닝 인서트
- T = 40-60° 더블 카운터싱크 단면 칩브레이커가 있는 터닝 인서트
- W = 40-60° 더블 카운터싱크가 있는 터닝 인서트
- X = 특수 설계 터닝 인서트
5 = 터닝 인서트 크기
이 숫자 값은 터닝 인서트의 절삭날 길이를 알려줍니다.
일반 터닝 인서트 절삭날 길이
6 = 터닝 인서트 두께
이 숫자 값은 터닝 인서트의 두께를 알려줍니다.
7 = 터닝 인서트 노즈 R
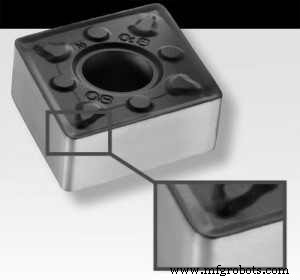
일반 터닝 인서트 노즈 R
이 숫자 값은 터닝 인서트의 노즈 R을 알려줍니다.
- 코드 = R 값
- 04 = 0.4
- 08 = 0.8
- 12 = 1.2
- 16 = 1.6
나사 가공 인서트 명명법(CNC 초보자용)도 참고하세요



