Fanuc G84 탭핑 사이클 완벽 가이드: 문법, 작동 원리, 실전 예제
개요
G84 탭핑 사이클은 나사 가공 작업을 수행합니다. 스핀들을 시계 방향(CW)으로 회전시켜 탭을 진행하고, 구멍 바닥에 도달하면 스핀들을 역회전(CCW)시켜 탭을 빼냅니다. 이 과정에서 나사산이 생성됩니다.
문법
G84 X... Y... Z... R... P... F... K...
파라미터 설명
| 파라미터 | 설명 |
|---|
| X | 구멍 위치 X축 좌표 |
| Y | 구멍 위치 Y축 좌표 |
| Z | 탭핑 깊이 (R 평면부터 Z 깊이까지) |
| R | R 평면 위치 |
| P | 구멍 바닥 드웰 시간 |
| K | 사이클 반복 횟수 (필요 시) |
| F | 이송 속도 (나사 피치에 맞춰 설정) |
한 번 지정되면 G80이 나올 때까지 축 이동마다 탭핑 사이클이 반복됩니다.
주의사항
- 탭핑 중에는 이송 오버라이드(Feedrate override)가 무시됩니다.
- 이송 정지(Feed hold) 버튼을 눌러도 복귀 작업이 완료될 때까지 기계가 정지하지 않습니다.
사용 예시
N150 M6 T2
N160 G90 G00 X60 Y28 Z12 S100 M03
N170 G99 G84 X60 Y28 Z-17 P300 R2 F120
N180 G98 Y12
N190 G91 G80 G28 X0 Y0 Z0 M05
N200 M30
작동 원리
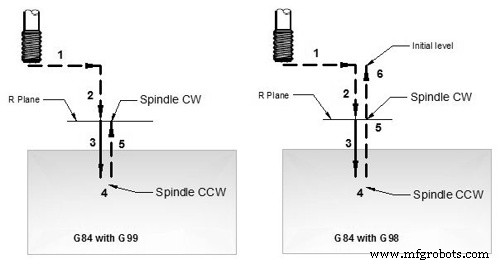
G84 탭핑 사이클 작동 원리
- 파트 프로그램에 CW 스핀들 회전 명령(M03)이 미리 주어져 있어야 함
- X, Y 위치(예비 드릴 구멍 위치)로 급속 이송
- R 평면으로 급속 이송
- 지정된 탭핑 이송으로 Z 깊이까지 탭핑 진행
- 4-1. P 파라미터로 지정된 시간만큼 드웰
- 4-2. 스핀들 역회전(CCW) 전환
- 지정된 이송 속도로 탭 후퇴
- R 평면에서 스핀들 정회전(CW)으로 복귀
- G99 지정 시 해당 구멍 탭핑 종료
- G98 지정 시 초기 레벨까지 이동
G98/G99 모드
- G98: 탭이 초기 레벨로 복귀
- G99: 탭이 R 평면으로 복귀
한 사이클 내에서 여러 번 전환 사용 가능합니다.
반복 탭핑
K 파라미터로 반복 횟수 지정 가능. 예제는 G81 드릴링 사이클 참조.
실전 예제
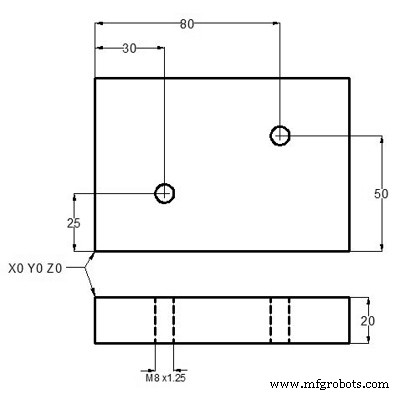
G84 탭핑 사이클 예제
N10 T1 M06
N20 G90 G54 G00 X30 Y25
N30 S100 M03
N40 G43 H01 Z5 M08
N50 G84 Z-20 R2 F1.25
N60 X80 Y50
N70 G80 G00 Z100 M09
N80 M30



