Fanuc G83 펙 드릴링 사이클 마스터: 깊은 구멍 가공의 효율적 솔루션
개요
G83 펙 드릴링 사이클은 드릴링 작업을 여러 번의 펙(Peck)으로 나누어 수행합니다. 이 방식은 깊은 구멍 가공을 쉽고 경제적으로 만듭니다. 절삭 이송이 구멍 바닥까지 간헐적으로 수행되면서 칩이 배출됩니다.
드릴링이 여러 번의 작은 단계로 수행되며, 매번 지정된 깊이만큼 절삭한 후 드릴이 후퇴했다가 다시 다음 펙을 진행하는 방식입니다. 이 과정이 Z 깊이 도달 시까지 반복됩니다.
문법
G83 X... Y... Z... R... Q... F... K...
파라미터 설명
| 파라미터 | 설명 |
|---|
| X | 구멍 위치 X축 좌표 |
| Y | 구멍 위치 Y축 좌표 |
| Z | 가공 깊이 (R 평면부터 Z 깊이까지) |
| R | R 평면 위치 |
| Q | 각 펙마다 절삭 깊이 (Peck depth) |
| K | 사이클 반복 횟수 (필요 시) |
| F | 이송 속도 |
프로그램에서 한 번 지정되면 G80이 나올 때까지 축 이동마다 펙 드릴링 사이클이 반복됩니다.
사용 예시
N150 M06 T02
N160 G90 G00 X60 Y28 Z12 S750 M03
N170 G99 G83 X60 Y28 Z-17 Q6 R2 F60
N180 G98 Y12
N190 G91 G80 G28 X0 Y0 Z0 M05
N200 M30
위 예제에서 첫 번째 드릴링은 X60 Y28, 두 번째는 Y12에서 수행되며, 총 깊이 17mm를 6mm 펙으로 나누어 가공합니다.
작동 원리
- X, Y 드릴링 위치로 급속 이송
- R 평면으로 급속 이송
- 이송 속도로 Q 깊이만큼 드릴링
- R 평면까지 급속 이송으로 후퇴 (칩 배출)
- Q-d 깊이까지 급속 이송 (d는 파라미터 설정값)
- 이송 속도로 Q+d 깊이만큼 드릴링
- R 평면까지 급속 이송 후퇴
- 이 과정이 Z 깊이에 도달할 때까지 반복
- 최종적으로 G99 또는 G98에 따라 R 평면 또는 초기 레벨로 복귀
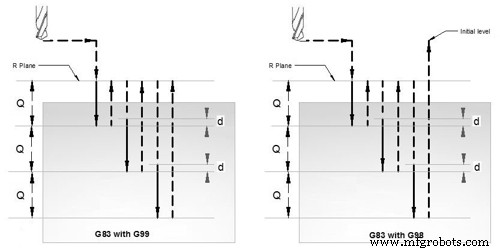
G83 펙 드릴링 사이클 작동 원리
G98/G99 모드
- G98: 드릴이 초기 레벨로 복귀
- G99: 드릴이 R 평면으로 복귀
한 사이클 내에서 여러 번 전환 사용 가능합니다.
예제
N30 G83 X10 Y30 Z-17 Q5 R2 F75
N40 Y10
N50 G98 X30
N60 G99 Y30
N70 X90
N80 Y10
N90 G80
반복 드릴링
K 파라미터로 반복 횟수 지정 시 G91 증분 모드와 함께 격자판 드릴링 등에 활용됩니다. 예제는 G81 드릴링 사이클 참조.
실전 예제
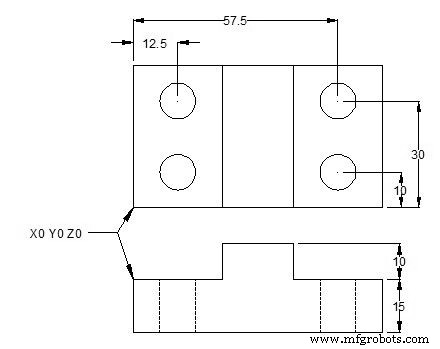
G83 펙 드릴링 사이클 예제
N10 M06 T1
N20 G90 G00 X12.5 Y10 Z12 S1000 M03
N30 G99 G83 X12.5 Y10 Z-17 R2 Q4 F75
N40 Y30
N50 G98 X57.5
N60 G99 Y10
N70 G91 G80 G28 X0 Y0 Z0 M05
N80 M30



