하이덴하인 드릴링 사이클 프로그래밍 마스터: 실전 연습
제출자: Machinist
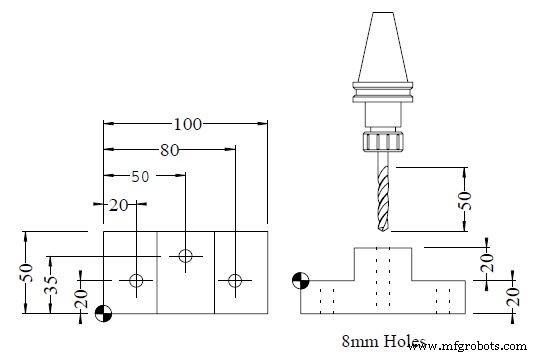
도면/이미지
CNC 프로그램
0 BEGIN PGM 10116B MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+100 Y+50 Z+20
3 TOOL DEF 1
4 TOOL CALL 1 Z S1000
5 L M6
6 CYCL DEF 200 DRILLING Q200=5 Q201=-20 Q206=??? Q202=5 Q210=0 Q203=0 Q204=25
7 L X+20 Y+20 R0 FMAX M3
8 CYCL CALL M8
9 L X+80 FMAX
10 CYCL CALL
11 CYCL DEF 200 DRILLING Q200=5 Q201=-40 Q206=??? Q202=5 Q210=0 Q203=20 Q204=5
12 L X+50 Y+35 FMAX
13 CYCL CALL
14 TOOL CALL 0
15 L M6
16 L M30
17 END PGM 10116B MM
드릴링 사이클(CYCL 200) Q파라미터 상세
| 파라미터 | 의미 | 1차 사이클 | 2차 사이클 |
|---|
| Q200 | 셋업 클리어런스 | 5 | 5 |
| Q201 | 깊이 (표면 기준 -값) | -20 | -40 |
| Q206 | 플런지 이송률 | ??? (미입력) | ??? (미입력) |
| Q202 | 펙 깊이 | 5 | 5 |
| Q210 | 상단 드웰 시간 | 0 | 20 |
| Q203 | 표면 좌표 | 0 | 0 |
| Q204 | 2차 클리어런스 | 25 | 5 |
가공 순서
- 첫 번째 사이클: (20,20)과 (80,20) 두 위치에 깊이 -20mm 드릴링 (펙 5mm)
- 사이클 재정의: 깊이 -40mm, 상단 드웰 20초, 2차 클리어런스 5mm로 변경
- 두 번째 사이클: (50,35) 한 위치에 깊이 -40mm 드릴링
Q206(플런지 이송)이 ???로 비워진 상태인데, 실제로는 소재/공구에 맞게 입력해야 합니다. CYCL CALL M8로 첫 홀 쿨런트 ON, 이후 CYCL CALL로 연속 가공.



