하이덴하인 드릴링 사이클 프로그래밍 샘플: 단계별 가이드
제출자: Machinist
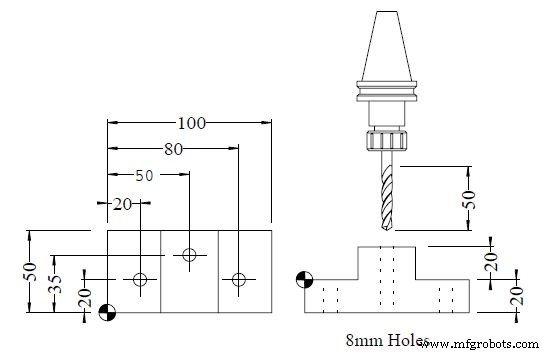
도면/이미지
CNC 프로그램
0 BEGIN PGM 10116 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+100 Y+50 Z+20
3 TOOL DEF 1
4 TOOL CALL 1 Z S1000
5 L M6
6 CYCL DEF 1.0 PECKING
7 CYCL DEF 1.1 SET UP 5
8 CYCL DEF 1.2 PLNGNG -20
9 CYCL DEF 1.3 DWELL 0
10 CYCL DEF 1.4 F???
11 L X+20 Y+20 R0 FMAX M3
12 L Z+5 FMAX
13 CYCL CALL M8
14 L Z+25 FMAX
15 L X+80 FMAX
16 L Z+5 FMAX
17 CYCL CALL
18 L Z+25 FMAX
19 CYCL DEF 1.0 PECKING
20 CYCL DEF 1.1 SET UP 5
21 CYCL DEF 1.2 PLNGNG -40
22 CYCL DEF 1.3 DWELL 0
23 CYCL DEF 1.4 F???
24 L X+50 Y+35 FMAX
25 CYCL CALL
26 TOOL CALL 0
27 L M6
28 L M30
29 END PGM 10116 MM
펙킹 사이클(CYCL 1) 구형 파라미터 방식
이 예제는 구형 하이덴하인 컨트롤러에서 사용하는 숫자 인덱스 파라미터(1.1, 1.2...) 방식입니다. 최신 버전은 Q파라미터(CYCL 200) 방식을 사용합니다.
| 구형 파라미터 | 신형 Q파라미터 | 의미 |
|---|
| 1.1 SET UP | Q200 | 셋업 클리어런스 |
| 1.2 PLNGNG | Q201 | 플런지 깊이 (음수) |
| 1.3 DWELL | Q210 | 바닥 드웰 시간 |
| 1.4 F | Q206 | 플런지 이송률 |
두 사이클 비교
- 1차 (1~17행): 깊이 -20mm, 드웰 0, (20,20)과 (80,20) 두 홀
- 2차 (19~25행): 깊이 -40mm, 드웰 0, (50,35) 한 홀
구형/신형 파라미터 혼용 가능하나, 신형 Q파라미터(CYCL 200) 사용 권장. F???는 실제 가공 조건에 맞게 입력 필수.



