지멘스 지누메릭 CYCLE95 윤곽 호출 프로그램 통합 최적화
제출자: BEATA
도면/이미지
CNC 프로그램
;Siemens Sinumerik CYCLE95 first parameter NPP
;can be given as a sepatate routine or
;can be defined inside calling program with Labels
;stock removal contour is defined in the calling program
N110 G18 G90 G96 F0.8
N120 S500 M3
N130 T1 D1
N140 G0 X140
N150 Z160
N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , )
N170 G0 X140 Z160
N175 M02
START:
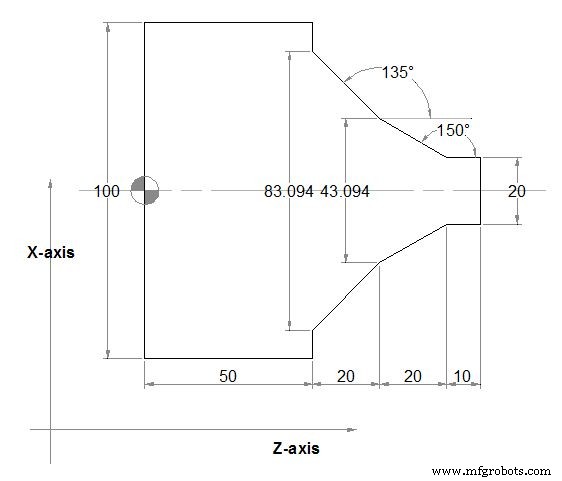
N180 G1 X20 Z100 F0.6
N190 Z90
N200 Z70 ANG=150
N210 Z50 ANG=135
N220 Z50 X100
END:
N230 M02
CYCLE95 메인 프로그램 내 윤곽 정의 방식
- CYCLE95("START:END", ...): 첫 번째 인자로 라벨 범위 "START:END" 지정 → 메인 프로그램 내 라벨 블록을 윤곽으로 사용
- 별도 서브루틴 불필요: 메인 프로그램 내 START~END 라벨 사이 윤곽 정의
- 파라미터: 2.5(절삭깊이), 0.8(정삭여유), 0.8(펙깊이), 0(최소절삭), 0.8(정삭이송), 0.75(정삭이송), 0.6(최소이송), 1(순절삭) 등
- 윤곽 블록 (N180~N220): 이전 ANG= 예제와 동일 윤곽 재사용
메인 프로그램에 윤곽을 라벨로 내장하면 별도 파일 관리 불필요, 프로그램 이식성 향상. CYCLE95 첫 파라미터를 문자열 라벨 범위로 지정하는 것이 핵심.



