전문가 머신 최적화로 PVC 엣지 밴딩 결함 제거하기
엣지 밴더 운영 시 가장 흔한 두 품질 이슈—엣지 박리와 두꺼운 글루 라인—은 완제품 무결성을 빠르게 저해합니다. 이 결함들은 보통 머신 설정이 접착제 특성과 맞지 않을 때 발생. 이 가이드는 5가지 빈번한 글루 문제, EVA와 PUR 접착제 비교, 완벽한 엣지 밴딩 복원을 위한 실행 가능한 머신 튜닝 솔루션을 설명합니다.
1. EVA vs PUR 엣지 밴딩 접착제
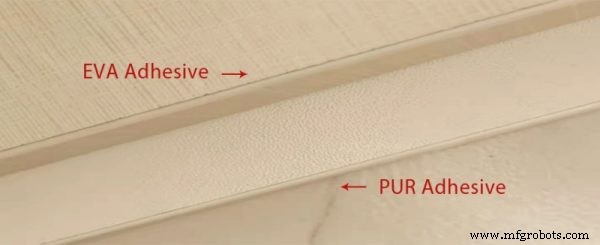
핫멜트 접착제는 PVC 엣지 밴딩의 근간입니다. EVA(에틸렌-비닐 아세테이트)와 PUR(폴리우레탄)은 업계에서 가장 널리 쓰이는 두 옵션입니다.
핵심 속성 간결 비교:
| 특징 |
EVA 접착제 |
PUR 접착제 |
더 나은 것 |
| 접착 강도 |
양호 |
매우 강함 |
PUR |
| 내열성 |
중간 |
높음 |
PUR |
| 내습성 |
중간 |
높음 |
PUR |
| 글루 라인 가시성 |
더 눈에 띔 |
최소(제로-글루-라인) |
PUR |
| 비용 |
낮음 |
높음 |
EVA |
| 수리 가능성 |
물리적 냉각; 재용융 가능 |
화학적 경화; 비가역 |
EVA |
| 머신 요구사항 |
표준 머신 |
PUR 전용 엣지 밴더 |
EVA |
| 적용 |
표준 가구(캐비닛, 옷장), 대량 생산 |
고급 가구(주방, 욕실), 고온다습 기후 |
용도에 따라 |
2. 다섯 가지 흔한 글루 문제 & 머신 솔루션
엣지 박리, 가시적 글루 라인, 약한 본드, 열에 의한 박리, 습기 손상은 모두 부적절한 머신 설정이나 접착제 선택의 증상입니다. 다음 섹션에서는 각 이슈, 근본 원인, 정밀한 머신 조정으로 교정하는 방법을 다룹니다.
2.1 엣지 밴딩 박리
발생 원인: 불충분한 온도나 오염된 패널로 인한 약한 접착 본드.
머신 수정:
- 글루 팟 온도 안정화: EVA 170-200°C 또는 PUR 110-130°C 유지. 일관된 열은 부드러운 흐름과 균일한 도포 보장.
- 패널 엣지 청소: 먼지 블로어나 프리-밀링 커터로 평평하고 먼지 없는 표면 노출. 잔여 먼지나 습기는 접착력 약화.
- 패널 습도 제어: 글루잉 전 표면 습기 건조용 프리히팅 유닛 활성화.
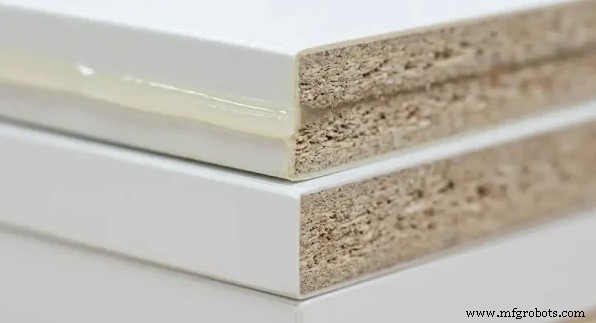
2.2 가시적 글루 라인
발생 원인: 과도 도포나 불균일한 롤러 압력, 특히 밝은 색상이나 하이글로스 패널에서 두드러짐.
머신 수정:
- 글루 두께 감소: EVA 80-120g/m² 또는 PUR 60-90g/m² 타겟. 스키닝과 낭비 방지하며 적정 커버리지.
- 롤러 압력 조정: EVA 4-6bar 또는 PUR 5-7bar로 캘리브레이션하여 여분 접착제 제거하며 완전 접촉 유지.
- 고가시성 패널에 집중: 글루 라인이 두드러지는 밝은 보드에 추가 검수 적용.
2.3 약한 본드 강도 & 프리-큐어링
발생 원인: 느린 피딩 속도로 핫멜트 글루가 접촉 전 냉각 경화.
머신 수정:
- 컨베이어 속도 증가: 12-23m/min으로 운전하여 글루를 최적 택키 윈도우 유지.
- 주변 온도 매칭: 작업장 조건에 맞춰 컨베이어 속도 정렬로 조기 경화 방지.
2.4 더운 날씨 엣지 박리
EVA가 실패하는 이유: 고온에서 EVA 연화되어 본드 강도 감소, PVC 엣지 들뜸 발생.
머신 수정:
- PUR 접착제로 전환: PUR의 가교 화학은 높은 여름 온도 견딤.
- 밀폐 멜트 시스템 사용: 전용 PUR 엣지 밴더로 도포 전 공기-습기 상호작용 차단.
2.5 엣지 주변 물 손상 & 부풀음
발생 원인: 두껍거나 다공성 글루 층이 습기 투과 허용, 목재 부풀음 유발.
머신 수정:
- 주방/욕실엔 PUR 사용: PUR의 방수 배리어가 습기 침투 차단.
- 프리히터 활성화: 글루잉 전 보드 표면 건조로 더 강한 본드.
- 듀얼-글루-팟 시스템 업그레이드: E-70JDSR 자동 PUR 엣지 밴더 같은 머신으로 EVA와 PUR 온디맨드 전환 가능.
3. 빠른 참조: 파라미터 테이블 & FAQ
3.1 권장 머신 설정
최적값은 머신, 패널 타입, 생산 목표에 따라 다름. 아래 테이블을 베이스라인으로 사용.
| 머신 설정 |
기능 |
EVA 기준 |
PUR 기준 |
운영자 팁 |
| 글루 팟 온도 |
글루 흐름 제어 |
170-200°C |
110-130°C (프리-멜트) |
온도 안정 유지; 큰 변동은 본드 품질 저하 |
| 글루 도포량 |
커버리지와 두께 제어 |
80-120g/m² |
60-90g/m² |
PUR은 보통 더 얇은 층으로 클리너 엣지 |
| 압력 롤러 압력 |
접촉 보장 |
4-6bar |
5-7bar |
두꺼운 PVC나 하이글로스 패널엔 압력 증가 |
| 피딩 속도 |
본딩 윈도우 제어 |
12-23m/min |
10-23m/min |
접착제, 패널 소재, 엣지 두께에 맞춰 속도 매칭 |
3.2 FAQ
Q1. 글루 롤러 갭 어떻게 조정하나요?
머신 표준 갭으로 시작, 풀 엣지 커버리지 달성하면서 과도 스퀴즈-아웃 없을 때까지 점진적 조정.
Q2. MDF, PET, 아크릴 엣지에 어떤 접착제?
MDF 엣지: 표준 가구엔 EVA; 주방/욕실엔 부풀음 방지 위해 PUR 전환. PET & 아크릴 엣지: 매끄러운 표면엔 PUR 필요; 머신에 플랫-스크래핑 유닛 있어 글로스 스크래치 방지 확인.
Q3. PUR 시스템 유지보수 방법은?
따뜻한 상태에서 호환 클리너로 플러싱, 경화 잔여물 제거, 습기 차단. 정기 클리닝으로 막힘 방지.
Q4. 접착 강도 테스트 방법은?
90° 필 테스트 또는 인장 테스트 수행. 강한 본드는 패널에서 우드 파이버 당겨냄; 표면 깨끗하면 본드 실패.
Q5. 제로-글루-라인 엣지 최적 방법은?
글루 양, 온도, 롤러 압력, 피딩 속도 균형. 밝은/하이글로스 패널 심리스 엣지에 PUR 이상적.
Q6. 왜 PVC 엣지가 덥거나 습한 조건에서 들뜨나?
열은 EVA 연화, 습기는 본드 약화. 이런 환경에선 우수한 접착력의 PUR로 전환.
4. 결론
효과적 PVC 엣지 밴딩은 올바른 접착제 선택, 머신 설정 캘리브레이션, 깨끗한 패널 유지에 달렸습니다. 공정을 접착제 특성과 생산 환경에 맞춰 조정하면 박리, 가시적 글루 라인, 습기 유발 결함 제거 가능. EVA에서 PUR 전환 고려 중이라면 안정적 온도 제어와 밀폐 글루 시스템 갖춘 머신 투자로 번거로움 없는 운용 확보하세요.
다음 추천 포스트로 계속 읽기:



