알루미늄은 풍부하게 구할 수 있으며 다양한 산업에 적합합니다. 가공하기 쉬운 비철 금속으로 바람직한 구조적, 화학적 특성을 가져 다양한 용도로 소재로 선택됩니다. 가볍고 밀도가 낮은 소재로서 알루미늄 부품 가공은 까다로운 작업일 수 있습니다.
하지만 이러한 특성 덕분에 알루미늄은 CNC 장비를 이용한 신속 프로토타이핑과 양산에 완벽한 소재입니다. 다양한 등급의 알루미늄 부품(주조 또는 단조)의 가공성은 CNC 장비의 효율과 수반되는 공구에 달려 있습니다. 높은 가공성 덕분에 생산 팀은 구조화된 양산 전략으로 비용을 상쇄할 수 있습니다.
CNC 알루미늄 부품의 최대 생산성은 특정 CNC 장비용 소프트웨어 최적화, 공구 인덱싱 자동화, CNC 스핀들 적정 크기 선정을 통해 달성할 수 있습니다. 생산 팀이 CNC 알루미늄 부품 품질을 개선할 수 있는 가장 간단한 방법은 올바른 가공 공구 및/또는 공구 인서트를 선택하는 것입니다.
CNC 알루미늄 부품용 가공 인서트 선택 방법
인서트는 절삭 공구 본체에 나사로 고정되어 CNC 공작기계 툴 포스트에 클램핑되는 탈착식 절삭 날입니다. 인서트는 나사나 적절한 접착제로 공구에 클램핑할 수 있습니다. 신속 프로토타이핑과 CNC 알루미늄 부품 양산 가공에 흔히 사용됩니다. 인서트는 더 큰 직경의 알루미늄 부품 가공에 더 적합하며, 더 큰 이송률과 더 깊은 절삭을 처리할 수 있습니다.
인서트 형상 (Insert Geometries)
가공의 궁극적 목표는 설계 또는 고객별 요구사항을 충족하는 최적의 부품을 생산하는 것입니다. 사양은 부품 두께, 하중 지지 용량, 크기 형태일 수 있습니다. CNC 장비는 효과적인 공구 시퀀싱과 조작을 통해 다양한 크기와 형상의 알루미늄 부품을 처리할 수 있습니다. 생산량 증대를 위해 인덱서블 절삭 공구가 사용됩니다. 이러한 공구는 필요할 때 공구 인서트를 교체할 수 있어 알루미늄 부품에 다중 및 자동화 가공 작업을 수행할 수 있습니다. CNC 공구 인서트는 알루미늄 부품의 연마, 그라인딩 같은 후처리 작업에 사용할 수 있는 다양한 절삭 날을 갖추고 있습니다. CNC 알루미늄 부품 가공 환경에서 공구 인서트의 성능은 인서트 형상, 후퇴각, 전각에 따라 달라집니다.
인서트 형상 (Insert Shape)
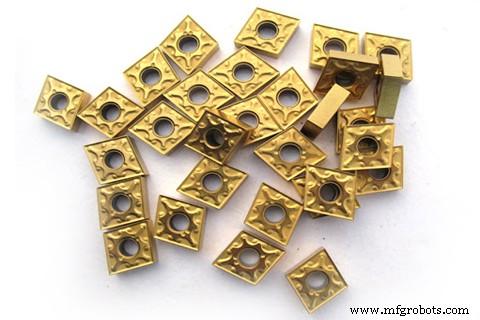
CNC 알루미늄 부품용 공구는 최종 제품 품질에 영향을 주는 특정 형상을 가집니다. 인서트는 특정 CNC 공구 홀더에 맞는 다양한 형상으로 제공됩니다. 알루미늄용 공구 인서트는 다이아몬드형, 원형, 삼각형, 사각형 등이 있습니다. 예각 인서트를 채택하면 더 나은 부품 품질을 얻을 수 있습니다. 예를 들어, 단조 알루미늄 부품의 고속 면 가공에는 30°~35° 인서트가 바람직합니다. 단조 알루미늄의 터닝 작업에 다이아몬드형 인서트를 사용하면 고품질 표면 조도를 얻을 수 있습니다.
반면 주조 알루미늄 부품 CNC 가공에는 더 나은 품질을 위해 원형 인서트가 필요합니다. 주조 알루미늄은 표면이 거칠기 때문에 날카로운 공구로 가공하면 표면 조도가 나빠집니다. 인서트 형상은 이송률, 절삭 깊이, 공구 클리어런스 같은 CNC 파라미터에 영향을 줍니다. 더 날카로운 형상은 더 작은 이송률과 더 큰 공구 클리어런스를 요구합니다.
전각 (Rake Angle) 및 접근각 (Approach Angle)
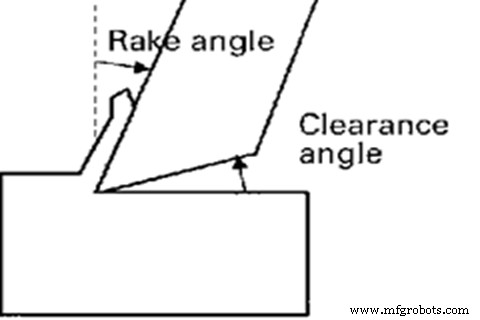
전각은 CNC 장비에 클램핑된 공작물에 대한 절삭 공구 팁의 각도입니다. 인서트 위치에 따라 양 또는 음이 될 수 있습니다. 알루미늄 부품 가공 시 양의 전각을 권장합니다. 알루미늄은 부드러운 소재이므로 생산 사이클 전반에서 절삭 저항을 최소화해야 합니다.
알루미늄 부품 가공 시 공구 주변에 칩이 쌓이면 최종 제품 품질에 악영향을 줍니다. 양의 전각은 칩 배출을 효과적으로 보장합니다. 양의 전각은 절삭 온도를 낮춰 온도 제어에 기여합니다. 이 요소는 알루미늄 부품에 충분한 가공 환경을 제공하고 공구 인서트 수명을 향상시킵니다.
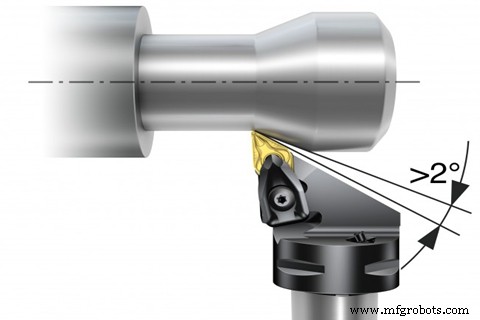
밀링 작업은 전각에 의존하지 않습니다. CNC 알루미늄 부품 밀링 시 접근각이 부품과 CNC 툴 포스트 상 공구 위치 간의 관계를 정의합니다. 알루미늄의 가공성 덕분에 90° 접근각을 채택합니다. 이 접근각으로 면 밀링, 슬롯 밀링, 숄더 밀링 등 여러 밀링 공정을 알루미늄 부품에 수행할 수 있습니다.
후퇴각 (Relief Angle)
이것은 CNC 장비에 클램핑된 공작물과 공구 간의 관계를 정의하는 또 다른 파라미터입니다. 관계는 공구 인서트를 기준점으로 정의합니다. 전각과 마찬가지로 후퇴각도 양 또는 음이 될 수 있습니다.
CNC 알루미늄 부품 가공 시, 신속 프로토타이핑이든 양산이든 양의 후퇴각을 채택하는 것이 바람직합니다. 인덱서블 공구 인서트를 사용하면 작업자가 후퇴각을 변경할 수 있습니다. 20°~30° 사이의 후퇴각이 알루미늄 부품의 더 나은 표면 조도를 제공합니다.
알루미늄 칩 브레이커 (Aluminum Chip Breakers)
알루미늄 부품의 고속 가공은 알루미늄 칩 축적으로 방해를 받을 수 있습니다. 칩은 끈적거리는 성질이 있어 CNC 표면의 가공 공간 관리에 어려움을 줄 수 있습니다. CNC 장비에 사용할 칩 브레이커 설계는 전각과 후퇴각에 크게 의존합니다.
CNC 알루미늄 부품 양산 시 날카롭고 넓은 칩 브레이커를 권장합니다. 넓은 칩 브레이커는 다양한 크기의 칩 제거를 허용합니다. 알루미늄 부품 고속 가공 작업에서 칩 흔적은 전체 제품 품질에 영향을 줍니다. 보링, 드릴링 같은 작업은 절삭 날과 가공면에서 칩을 거의 완벽하게 배출해야 합니다.
부품 표면에 알루미늄 칩이 대량 쌓이면 표면 조도가 나빠질 뿐만 아니라 CNC 공구 수명도 단축됩니다.
CNC 알루미늄 부품 가공용 인서트 관련 기술적 이슈
CNC 알루미늄 가공용 공구 인서트에서 가장 뚜렷한 문제는 빌트업 에지(Built-up Edge)입니다. 이는 가공 중인 금속이 공구 인서트의 전각/절삭 면 쪽으로 쌓일 때 발생합니다. 이 쌓임은 공구 절삭 날을 약화시키고 표면 조도를 나쁘게 하며 절삭 공구 작동 수명을 크게 단축시킵니다. 이 문제는 더 날카로운 공구 사용, 적절한 CNC 작동 속도 적용, 가공 표면에 적합한 냉각수 사용으로 해결할 수 있습니다.
CNC 알루미늄 부품 고속 가공에 원형 공구를 사용할 때 칩 제거가 더 느려지는 경향이 있습니다. 이 문제는 충분한 클리어런스를 가진 수집면을 갖춘 효과적인 칩 브레이커로 해결할 수 있습니다.