스테인리스강 레이저 컷팅 마스터하기: 모범 사례 & 머신 선택
1. 소개
스테인리스강은 강도, 내식성, 재활용성으로 현대 제조업의 근간입니다. 하지만 높은 반사율과 열전도율로 레이저 컷팅이 가장 까다로운 소재 중 하나입니다. 이 가이드는 머신 선택부터 파라미터 튜닝까지 검증된 전략을 정리하여 최소 후처리로 깨끗한 고속 컷 달성을 돕습니다.
2. 스테인리스강 레이저 컷팅이 어려운 이유
스테인리스강 레이저 컷팅은 네 가지 주요 요인으로 방해받을 수 있습니다:
- 높은 반사율 — 레이저 에너지의 최대 30% 반사, 용융 효율 저하.
- 높은 열전도율 — 급속한 열 방산으로 열영향부 확대, 정밀도 저하.
- 산화 & 버 형성 — 산소 풍부 분위기서 흑화; 부적절한 기류로 버 발생.
- 표면 상태 — 오일, 녹 같은 오염물이 레이저 에너지 산란, 스패터 증가.
2.1 높은 반사율
반사 표면이 레이저 빔 일부 반사, 불완전 컷과 불안정 엣지 유발. 적절한 포커스와 파워 보상이 이 효과 상쇄에 필수.
2.2 높은 열전도율
스테인리스강이 열을 빠르게 전도하므로 용융 존 급속 확대, 깨끗한 컷 위해 더 높은 파워나 느린 속도 필요.
2.3 산화 & 버 형성
어시스트 가스로 산소 사용 시 고온에서 검은 산화층 생성, 불충분한 노즐 압력은 비용 많이 드는 디버링 필요한 버 남김.
2.4 표면 상태
표면 오염물은 레이저 에너지 산란시키고 스패터 증가시켜 고르지 않은 컷 깊이와 처리량 감소 초래.
3. 고효율 컷팅 핵심 파라미터
3.1 레이저 파워 선택
레이저 파워는 시트 두께에 맞춰야. 아래 표는 일반적인 파이버 레이저 시스템(≥1kW) 기준 벤치마크. 머신 지오메트리와 소재 등급 따라 조정 필요.
| 두께(mm) | 권장 파워(kW) |
|---|
| 1mm | 1-2 |
| 3mm | 2-3 |
| 5mm | 3-6 |
| 10mm | ≥6 |
3.2 컷팅 속도 최적화
속도는 열 입력과 소재 제거 균형 맞춰야. 2mm 시트 기준 8-12m/min 자주 클린 엣지 산출, 두꺼운 시트는 4-6m/min 유리. 작업 중 지속적 속도 조정으로 가변 두께 대응.
3.3 어시스트 가스 선택
올바른 가스 선택이 중요:
- 질소 — 비산화, 매끄러운 엣지 생성하지만 비용 더 듬.
- 산소 — 5mm 초과 시트 관통력 향상; 흑화 유발 가능.
- 공기 — 경제적지만 거친 엣지와 버 증가 가능.
3.4 포커스 위치 & 노즐 설정
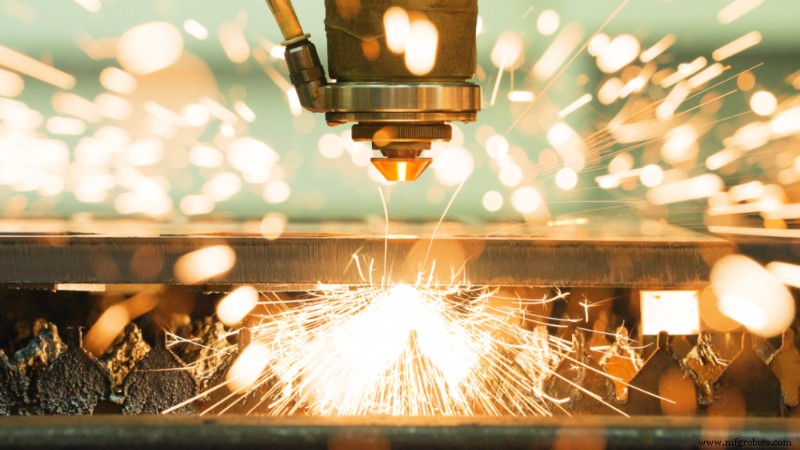
정확한 포커스(보통 표면 위 0.2-0.5mm)와 적절한 노즐 압력(10-15bar)은 불완전 관통과 슬래그 축적 방지.
3.5 표면 준비
린트-프리 천으로 시트 닦고 이소프로필 알코올로 탈지 후 컷팅. 미세 잔여물도 빔 산란시켜 불규칙 컷 유발.
3.6 올바른 머신 선택
시장 지배하는 두 주요 레이저 기술: 파이버와 CO₂. 빠른 비교.
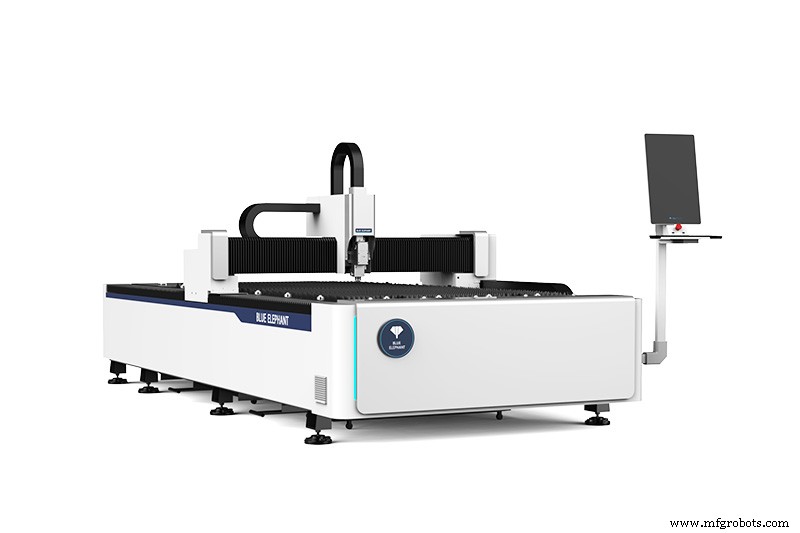
3.6.1 파이버 레이저
파이버 레이저 제공:
- 더 높은 파워 밀도 → 더 빠른 컷
- 낮은 유지보수(광학 클리닝 불필요)
- 더 나은 에너지 효율(≈70%)
- 박~중판 자동화 생산에 이상적
3.6.2 CO₂ 레이저
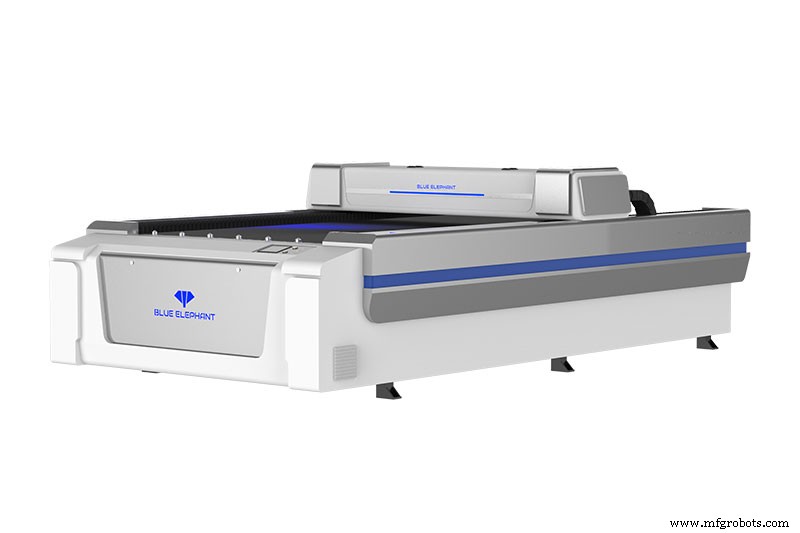
CO₂ 레이저 강점:
- 산소 어시스트로 매우 두꺼운 시트(최대 30mm) 컷팅
- 검증된 신뢰성의 성숙 기술
- 초기 비용 낮지만 운영 에너지 소비 높음
업계 트렌드: 파이버 레이저가 속도, 정밀도, 낮은 운영비로 대량 스테인리스강 작업에 점점 더 선호됨.
4. 안전 예방조치
4.1 레이저 보호
레이저 운영자는 ANSI 등급 안전안경 착용하고 밀폐 부스 내부에서 작업해 눈/피부 노출 방지.
4.2 흄 제어
전용 흄 추출기 설치로 금속산화물 흄 포집, 인원과 머신 수명 보호.
4.3 환기
작업장 적정 공기흐름(평방미터당 ≥0.5m³/sec) 확보로 열과 독성 가스 분산.
4.4 운영자 교육
종합 교육 포함 사항:
- 다양한 두께용 파라미터 설정
- 레이저와 가스 안전한 취급
- 흔한 이슈 트러블슈팅(버, 엣지 변색)
- 노즐과 광학 유지보수
5. 흔한 문제 & 실용적 해결책
| 문제 | 원인 | 해결 |
|---|
| 탄 엣지 | 저속 또는 과도 파워 | 속도 증가 또는 파워 감소 |
| 심각한 버 | 부적절한 속도 | 컷팅 속도 조정 |
| 톱니 엣지 | 더러운 노즐 또는 빔 정렬 오류 | 노즐 클리닝 또는 빔 재정렬 |
| 보드 변형 | 과도 열 | 경로 최적화 또는 파워 감소 |
| 산화 엣지 | 산소 어시스트 | 질소 사용 또는 후-폴리싱 |
6. 자주 묻는 질문
Q1. 스테인리스강 레이저 컷팅에 후처리 필요한가?
질소 어시스트 시 엣지 보통 조립용으로 충분히 클린. 산소 어시스트 컷은 산화 제거 위해 디버링/폴리싱 필요할 수 있음.
Q2. 레이저 노즐 교체 주기는?
500-1,000작동시간마다 노즐 점검. 막힘이나 치수 드리프트 발견 시 교체.
Q3. 파이버 레이저가 얇은 스테인리스강에 적합한가?
예. 파이버 레이저는 0.5-5mm 시트에 고정밀과 속도 제공, 자동차 트림과 의료 부품에 이상적.
Q4. 레이저 컷팅이 스테인리스강 손상시킬 수 있나?
파라미터 잘못 설정 시만—과도 파워나 잘못된 포커스 휘어짐 유발. 작업 전 항상 캘리브레이션.
Q5. 어떤 산업이 스테인리스강 레이저 컷팅 사용하나?
자동차, 항공우주, 건설, 의료 장비, 장식 금속공예 모두 강도와 마감 위해 레이저 컷 스테인리스강 의존.
7. 결론
레이저 파워, 속도, 어시스트 가스, 머신 타입 신중 선택하고 엄격한 안전 및 유지보수 프로토콜 유지하면 고처리량, 고품질 스테인리스강 레이저 컷팅 실현 가능. 신뢰할 수 있고 비용 효율적 솔루션 찾는 제조업체 위해, 16년 역사의 우리 파이버 레이저 머신 라인은 CE, ISO, RoHS 표준 충족하며 다양한 시트 두께에서 일관된 성능 제공.
더 탐색:



