CNC 기계 정밀도: 실제 공차, 캘리브레이션, 그리고 정밀도에 영향을 미치는 진짜 요인들
한 공급업체가 자사 CNC 기계의 "거의 완벽한" 정밀도를 보장했습니다. 하지만 완성된 부품은 다른 이야기를 들려주었습니다—스펙상 스크랩은 아니지만 눈에 띄는 미세한 편차들. 이는 중요한 질문을 제기합니다: 실제 생산에서 CNC 기계는 얼마나 정확한가, 스펙 시트가 아닌 현장에서?
이 분석은 실제 데이터, 업계 공차 표준, 기계 운영자 및 계측 전문가와의 대화를 바탕으로 합니다. CNC 가공 관련 구매, 공정, 품질 결정을 내리는 분들에게 필요한 정보를 제공합니다.
1. 기계 유형별 정밀도: 현실적으로 달성 가능한 수준
어떤 두 CNC 기계도 같은 정밀도를 제공하지 않습니다. 아래 표는 적절한 캘리브레이션과 툴링을 가정할 때 기계 등급별 일반적인 생산 공차를 반영합니다—실험실 최적 사례가 아닌 현실입니다.
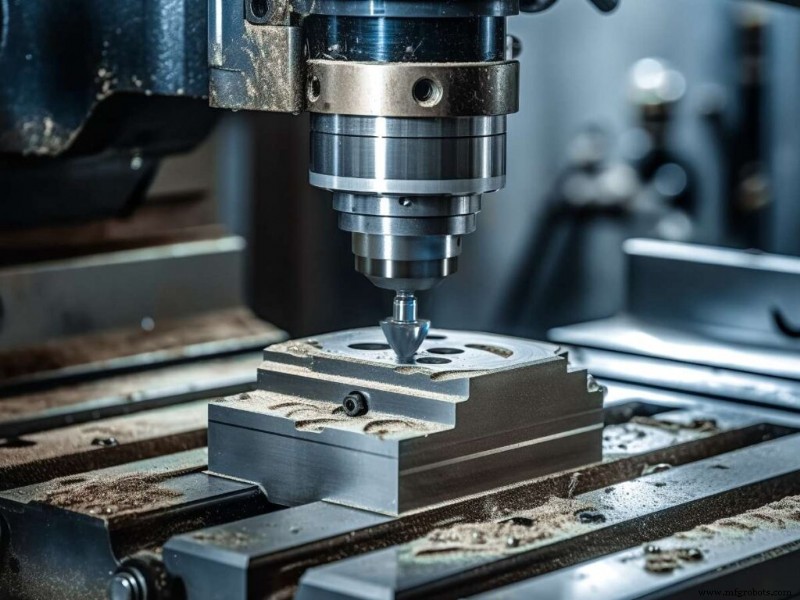
CNC 밀링 머신
고급 수직 및 수평 머시닝 센터는 주요 형상에서 ±0.002 mm (±0.00008")를 일상적으로 유지합니다. 항공우주 및 의료 샵은 더 엄격한 공차를 추구하지만, 일관성은 견고한 열 관리, 프리미엄 툴링, 열팽창과 공구 편향에 대한 보상 전략을 이해하는 운영자를 요구합니다.
CNC 선반
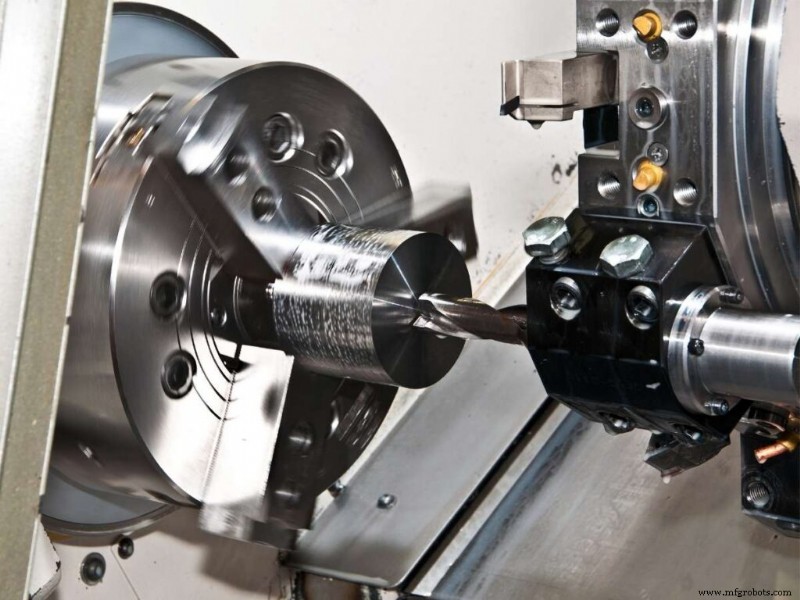
표준 생산 공차: ±0.005 mm (±0.0002"). 고급 스위스형 및 멀티 터렛 기계는 ±0.002 mm까지 도달 가능. 숨겨진 변수는? 워크홀딩입니다. 콜렛이나 척의 0.001 mm 오정렬이 공작물에 직접 전파됩니다. 기계 스펙보다 고정 장치 규율이 더 중요할 때가 많습니다.
CNC 라우터
일반적 공차: ±0.1 mm (±0.004"). 목재, 플라스틱, 연질 금속의 속도를 위해 설계됨—미크론 정밀도가 아님. 캐비닛, 간판, 프로토타이핑에 완벽. 도면이 ±0.01 mm를 요구한다면 라우터가 답이 아닙니다.
CNC 레이저 커터
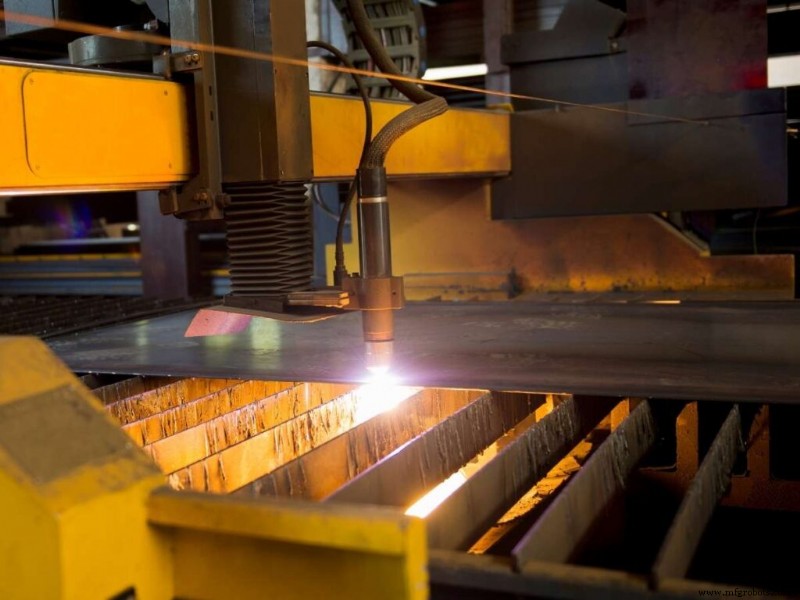
집속 빔으로 얇은 시트에서 ±0.01 mm (±0.0004") 달성. 그러나 두꺼운 재료(>6mm 강철)에서는 열 변형이 커프를 넓히고 치수를 이동시킬 수 있습니다. 의료용 스테인리스를 절단하는 샵은 모든 부품을 확대경으로 모니터링합니다. 공정 제어—보조 가스, 초점 위치, 이송 속도—가 전부입니다.
CNC EDM (와이어 & 싱커)
정밀도 한계: ±0.001 mm (±0.00004"). 절삭력 없음, 절단 중 공구 마모 없음. 트레이드오프: 속도. 복잡한 싱커 전극 버닝은 20시간 이상 소요될 수 있습니다. 샵들은 대안—사전 경화 공구강을 EDM으로 가공하는 것—이 도면 공차를 맞추는 유일한 방법이기 때문에 사이클 타임을 수용합니다.
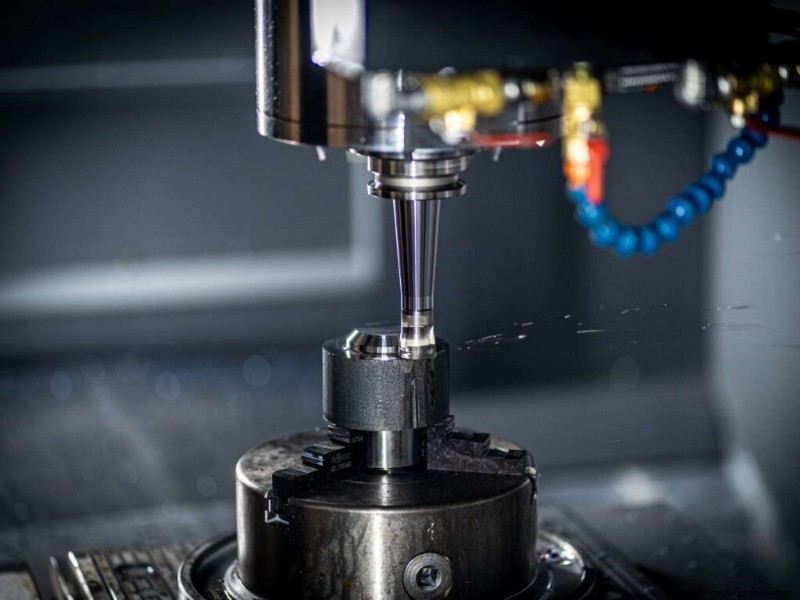
2. 측정 및 캘리브레이션: 신뢰의 기초
기계는 마지막으로 검증된 캘리브레이션만큼만 정확합니다. 가장 흔한 정확도 킬러는 기계 마모가 아니라—건너뛴 캘리브레이션 주기와 부적절한 측정 관행입니다.
필수 검증 도구
- 다이얼 인디케이터: 런아웃, 정렬, 백래시 빠른 점검
- 레이저 간섭계: 선형 위치 정밀도의 골드 스탠다드 (ISO 230-2)
- 터치 프로브 (Renishaw/Blum): 사이클 내 공작물 검사, 공구 설정, 자동 오프셋 업데이트
- CMM (3차원 측정기): 최종 부품 검증, GD&T 검증
고급 진단 방법
- 볼바 테스트 (Renishaw QC20-W): 원호 보간 오류—직각도, 백래시, 서보 미스매치—를 드러냄. 한 샵은 볼바 테스트를 한 번도 하지 않은 3년 된 VMC에서 0.015 mm 위치 오류를 발견. 수정엔 2시간 소요, 스크랩률 80% 감소.
- Renishaw 프로빙 사이클: 자동 공작물 정렬 및 공구 파손 감지—작업자 유발 변동 제거.
- 광학 비교기 / 비전 시스템: 마이크로 피처, 에지 품질, 니트 라인의 비접촉 검증.
선제적 샵은 분기별 캘리브레이션을 스케줄링하고, 사후 대응적 샵은 스크랩 급증을 기다립니다. 비용 차이는 자릿수 단위입니다.
3. 정밀도를 조용히 저하시키는 6가지 요인
완벽하게 캘리브레이션된 기계도 실제 조건에서 드리프트합니다. 이들은 침묵의 정확도 킬러들입니다:
| 요인 | 메커니즘 | 완화책 |
|---|
| 기계 강성 |
불충분한 질량/댐핑으로 인한 채터가 공구 편향 증폭 |
기계 무게를 절삭 파라미터에 매칭; 진동 댐핑 툴홀더 사용 |
| 공구 마모 |
플랭크 마모가 절삭력 증가, 치수 변화 |
공구 수명 관리 시스템; 인-프로세스 프로빙; 프리미엄 코팅 |
| 열팽창 |
기계 구조와 공작물이 다른 속도로 팽창 |
항온항습 샵; 웜업 사이클; 열 보상 소프트웨어 |
| 백래시 |
볼스크류/기어의 로스트 모션이 역방향 이동 부정확하게 만듦 |
정기적 백래시 보상 업데이트; 프리볼드 볼스크류 |
| G-코드 품질 |
나쁜 공구 경로가 드웰 마크, 코너 라운딩, 과소/과다 절단 유발 |
검증된 포스트프로세서; 시뮬레이션; 고해상도 CAM 공차 설정 |
| 작업자 기술 |
설정 오류, 잘못된 오프셋, 경고 무시 |
표준화된 설정 시트; 프로빙 루틴; 지속적 교육 |
4. 생산 현장에서의 정밀도 실패 근본 원인
좋은 부품이 갑자기 나빠질 때, 이 네 가지 용의자를 먼저 조사하세요:
부적절한 워크홀딩
절삭력 하에서 0.02 mm 이동이 0.01 mm 공차를 망칩니다. 한 항공우주 샵은 "기계 문제"로 수주간 추적한 끝에 50 사이클 후 0.03 mm 클램프 힘을 잃는 바이스를 발견. 해결책: 압력 모니터링 기능이 있는 유압 워크홀딩.
마모된 베어링 & 리니어 가이드
점진적 마모가 유격 유입. 리니어 가이드 클리어런스 0.005 mm 증가가 위치 오류를 2배로. 연간 가이드웨이 검사 스케줄링; 서보 부하 트렌드 모니터링으로 조기 탐지.
기계 과부하
가벼운 기계에 공격적인 이송/속도 = 편향. 한 잡샵이 40-테이퍼 VMC를 티타늄에서 500 ipm으로 밀어붙임—200 mm 길이에서 부품이 0.05 mm 성장. 절단에 맞는 적정 기계 크기 선택이 비용보다 더 절약.
환경 불안정성
HVAC 없는 샵은 오후 햇살에 부품 치수가 드리프트. 300 mm 알루미늄 부품에서 5°C 변화 = 0.013 mm 성장. 항온항습은 편의가 아니라 공정 제어입니다.
5. CNC 정밀도 vs 다른 제조 방식
공정 선택은 각 방식의 정밀도 한계를 이해하는 것을 의미합니다.
| 공정 | 일반적 공차 | 재료 | 최적 용도 |
|---|
| CNC 가공 | ±0.002–0.01 mm | 금속, 플라스틱, 복합재 | 고정밀 기능 부품 |
| 금속 3D 프린팅 (LPBF) | ±0.05–0.1 mm | Ti, Inconel, SS, Al | 복잡한 내부 형상 |
| 폴리머 3D 프린팅 (SLS/MJF) | ±0.1–0.3 mm | Nylon, TPU, PP | 기능적 프로토타입, 소량 생산 |
| 사출 성형 | ±0.05–0.2 mm | 열가소성 플라스틱 | 대량 플라스틱 부품 |
| 다이 캐스팅 | ±0.1–0.3 mm | Al, Zn, Mg 합금 | 대량 금속 부품 |
| 레이저 절단 | ±0.01–0.1 mm | 시트 메탈, 플라스틱 | 2D 프로파일, 얇은 재료 |
| 워터젯 절단 | ±0.05–0.2 mm | 금속, 석재, 복합재 | 두꺼운, 열 민감 재료 |
| EDM | ±0.001–0.005 mm | 전도성 금속 | 경화강, 마이크로 피처 |
6. 정밀도 개선 및 유지를 위한 실행 가능한 전략
1. 예방 유지보수 제도화
일일: 웨이 윤활, 냉각제 농도, 칩 제거. 주간: 볼스크류 엔드플레이 점검, 스핀들 런아웃. 분기별: 볼바 테스트, 기하학적 정렬. 모든 것 문서화—추적성이 스크랩이 되기 전 트렌드 포착.
2. 인서트뿐만 아닌 툴링 시스템에 투자
밸런스드, 슈링크핏, 유압 홀더가 런아웃을 <2 µm로 감소. 한 샵이 ER 콜렛에서 슈링크핏으로 피니싱 공구 전환 후 재작업 40% 감소. 머신 외부 공구 프리세팅으로 설정 추측 제거.
3. 부품뿐만 아닌 절삭을 위한 워크홀딩 설계
클램프 힘은 절삭력의 최소 3:1 초과해야. 픽스처 시뮬레이션(Vericut, NCSIMUL)으로 검증. 모듈러 픽스처링(System 3R, Erowa)으로 반복 가능하고 검증된 설정 구현.
4. 열 환경 제어
목표: ±1°C 샵 안정성. 기계 웜업: 정밀 작업 전 최소 30분. 스핀들 온도 센서 기반으로 오프셋 조정하는 열 보상 매크로(Fanuc, Heidenhain, Siemens) 활용.
5. 철 교체 전 컨트롤 현대화
적응 제어(Fanuc AI Contour Control, Heidenhain ACC)가 실시간으로 이송 조정하여 일정한 절삭력 유지. 15년 된 VMC 레트로핏으로 사이클 타임 22% 단축하며 표면 마감 개선. 소프트웨어가 하드웨어 교체보다 종종 뛰어난 성능.
결론: 정밀도는 스펙이 아닌 시스템입니다
CNC 정밀도는 브로셔의 숫자가 아닙니다—기계, 툴링, 워크홀딩, 환경, 소프트웨어, 사람이 관리되는 시스템의 출력입니다. 이를 주어진 것이 아닌 규율로 대하는 샵들이 공차를 일관되게 맞춥니다. 그렇지 않은 샵들은 유령을 쫓습니다.
정밀도가 여러분의 경쟁 우위라면, 장비 파트너는 그 시스템을 이해해야 합니다. 블루 엘리펀트는 실험실 테스트가 아닌 생산 현실에 맞춰 캘리브레이션된 기계를 만듭니다. 견고한 주물에서 통합 프로빙, 열 관리에 이르기까지, 우리의 밀링, 선반, EDM은 교대 후 교대 공차를 유지하도록 설계되었습니다.
부품이 스펙 내에 있는지 궁금해하는 것을 멈추고 싶으신가요? 문의하기 기계 선택, 계측 통합, 공정 능력 연구에 대한 상담을 위해.
관련 리소스
더 깊은 지침이 필요하신가요? 우리 애플리케이션 엔지니어들이 연중무휴 대기 중입니다.



