3조 척 조 설치 간소화: 시간 절약 기술
3조 척은 CNC 터닝 센터에서 가장 많이 쓰이는 워크홀딩 장치입니다. 마스터 조에 탑 툴링(일반적으로 하드/소프트 조)을 장착하는 두 가지 일반적인 방법은 퀵체인지 시스템과 티 너트(T-nut)입니다.
조 마운팅 방법은?
퀵체인지 시스템은 부착 키 반 바퀴로 각 조 탈착을 단순화하지만 세레이션 간 피치 거리가 큽니다. 이는 정밀한 조 배치에 문제를 일으키고 소프트 조 보링 시 더 많은 소재 제거를 요구합니다.
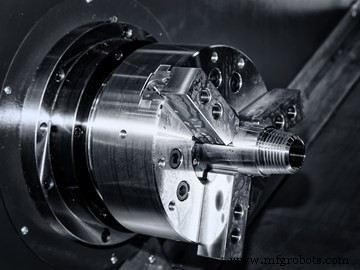
사진 출처: Getty Images
티 너트 방식은 조당 너트 하나와 소켓 헤드 캡 스크류 두 개로 고정합니다. 이 방식의 세레이션 피치가 더 작아 배치 해상도가 더 미세합니다. 하지만 피치가 너무 작고 마스터 조에 세레이션이 많아 운영자가 세 조를 처음부터 올바른 세레이션에 놓기 어렵습니다. 게다가 여섯 나사를 조여야 하니 조 배치가 번거롭고 시간 많이 듭니다.
3조 척 마스터 조에 가는 세레이션이 있고 각 조를 소켓 헤드 캡 스크류 두 개로 고정한다면 조 마운팅에 필요 이상의 시간이 듭니다. 특히 초보 운영자에겐 더 그렇죠. 한번 올바른 세레이션에 조를 놓고 나면 그 위치를 문서화하지 않아 매번 작업을 반복해야 하는 상황이면 시간은 더 늘어납니다.
아래 설명할 위치 결정 기법은 전용 조(dedicated jaws)에 가장 적합합니다. 전용 조는 반복 작업에 쓰는 조입니다. 생산 런 완료 후 전용 조를 치워뒀다가 작업 재개 때 다시 씁니다.
마운팅 정확도 개선 방법
저렴하고 품질 좋은 레이저 포인터로 조 마운팅 과정을 간소화할 수 있습니다. 레이저 포인터의 가는 빔이 운영자가 각 조를 마운트해야 할 위치를 정확히 가리킵니다. 세레이션을 셀 필요 없고 조 마운팅의 추측을 없애줍니다.
단, 운영자는 레이저 포인터를 기계 터렛에 제대로 장착해 Z축 방향을 척 쪽으로 향하게 해야 합니다. 원통형 레이저 포인터 장착법 중 하나는 보링 바 홀더 구멍에 끼우는 건데, 이 경우 레이저 포인터용 터렛 스테이션을 전용으로 써야 합니다. 이 상황에선 레이저를 터렛에 영구 장착해두면 시간 절약과 탈착·분실 방지에 도움이 됩니다. 다만 프로그램 실행 중 발생하는 쿨런트와 칩으로부터 레이저를 보호해야 합니다.
레이저 캘리브레이션 방법
레이저 포인터 장착 후 원하는 조 위치에 맞춰 위치를 캘리브레이션해야 합니다. 한 방법은 조 세트를 정상적으로 장착한 상태에서 팬욱 CNC 'Machine' 포지션 페이지(타사 기계에선 동등 페이지)의 X축 레지스터를 모니터링해 기계 기준 위치로부터 X축 위치를 알아내는 것입니다.
최고 정확도를 위해 조를 닫고(외경 클램핑 시 안쪽으로) 레이저 포인터를 켭니다. 기계 핸들휠로 X축을 움직여 레이저 빔이 조의 클램핑 표면에 정확히 오게 합니다. 이때 'Machine' 포지션 페이지의 X축 레지스터가 X축 기준점으로부터의 거리(직경 값)를 표시합니다. 예시로 X축 레지스터가 -8.3735인치를 가리킨다고 합시다. 이 위치를 나중에 쓰기 위해 CNC 프로그램에 다음 명령을 추가하세요(명령 추가한 프로그램 저장 필수):
- …
- …
- N450 M30 (가공 프로그램 끝)
- N999 (레이저 포인터 위치를 위한 특수 시퀀스)
- G28 U0 (기계를 X축 기준 위치로 이동)
- U-8.3735 (레이저 포인터를 조 마운팅 위치로 이동)
- M30 (특수 시퀀스 끝)
다음 작업 때 운영자는 N999 시퀀스로 스캔해 거기서부터 프로그램을 실행합니다. 기계가 자동으로 레이저 포인터를 조 마운팅 위치로 가져와 정지합니다.
대안으로, 조를 장착하기 전 레이저 빔을 원하는 조 마운팅 직경으로 이동하게 프로그래밍해 캘리브레이션할 수도 있습니다. 이 방법에선 X축 기준 위치에서 레이저 빔이 가리키는 직경을 구한 뒤, 조가 클램프된 상태의 조 마운팅 직경을 계산합니다. 조 스트로크를 알아야 조가 공작물 중간 지점에서 클램프되게 할 수 있습니다. 두 직경을 알면 기준 위치 직경에서 조 마운팅 직경을 빼서 위 특수 시퀀스의 U워드 값(음수)을 구합니다.



