의료 산업을 위한 초정밀 가공 솔루션: 뷰모텍 FTLs191-RP의 도전
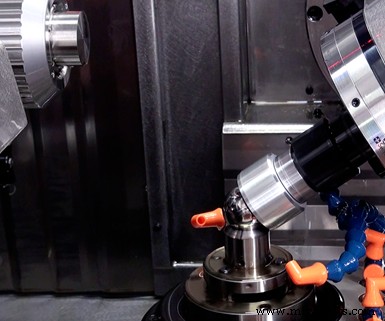
의료 부품의 엄격한 품질 마감 요건을 충족하는 것은 모든 머신이 감당할 수 있는 도전이 아닙니다.
평균 수명 연장에 힘입어 의료 기술 발전 수요가 가속화되면서, 의료 분야 제조사들은 보조를 맞추기 위해 분투하고 있습니다. 이러한 제조사들은 자연스럽게 복잡한 부품의 더 효율적인 생산을 위해 새로 개발된 머신에 눈길을 돌리지만, 시간이 검증한 머신이 보여줄 수 있는 결과에 놀랄 수도 있습니다.
의료 부품용 머신 만들기
뷰모텍(Bumotec)은 머시닝센터, 밀-턴, 트랜스퍼 머신을 제조합니다. 스타라그 그룹(Starrag Group) 산하로, 스위스에 본사를 둔 1,800명 직원 규모의 상장 기업이며 스위스, 프랑스, 독일, 영국에 제조 시설을 두고 있습니다. 미국 영업 사무소는 약 35명 규모로 2001년부터 켄터키주 헤브론에 위치해 있습니다.
뷰모텍은 그룹 내 8개 핵심 기업 중 하나로, 의료 및 마이크로메카니컬 부품에 강한 포커스를 두고 있습니다. 처음에는 시계 산업을 위해 개발되었으나, 이후 다른 산업의 유사 부품으로 영역을 확장했습니다. 고혼합/저량산이든 양산이든, 부품은 일반적으로 고부가가치이며 작고 복잡한 형상을 가집니다.
뷰모텍의 FTLs191-RP 고정밀 밀-턴(약칭 s191)은 동사의 장기 플래그십 머신으로, 바(bar)에서 완제품을 생산하도록 설계되었으며 의료 및 마이크로메카니컬 부품은 물론 반도체, 군수, 시계 산업의 복잡한 마이크로 구성요소에서도 성공을 거두었습니다. 이 머신이 어떻게 대퇴골 두부(femoral head) 부품 생산으로 다수 의료 제조사들 사이에서 인기를 얻었는지 살펴보겠습니다.
"바에서 박스까지(From Bar to Box)" 부품 생산
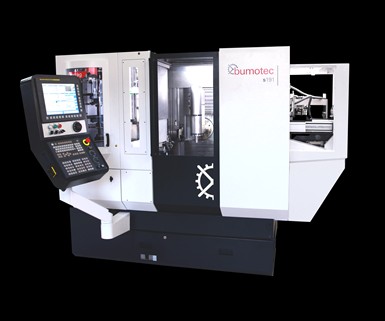
FTLs191-RP 밀-턴은 고정밀 의료 및 마이크로메카니컬 부품을 바에서 박스까지 단 한 번의 핸들링으로 생산합니다.
s191은 15년 전, 연마 마감이나 4자리 소수점(0.0001인치) 치수 공차를 요구하는 복잡한 형상, 고부가가치 부품을 처리하기 위해 개발되었습니다. 티타늄, 와스팔로이(Waspaloy), 세라믹, 유리, 석영, 인코넬, 스테인리스 등 난삭재 가공에 흔히 사용됩니다. 표준으로 바 푸셔가 장착되지만, 미국에서는 바 피더와 칩 컨베이어 구성으로 가장 많이 셋업됩니다. 팔레트 로더도 사용 가능합니다.
이 머신의 눈에 띄는 이점 중 하나는 '리테이킹 유닛(retaking unit)'입니다. 완전한 서브 스핀들로, 롤오버 스테이션 역할을 해 수평 또는 수직 위치에서 가공이 가능합니다.
7축 머신(5축 동시 가공 가능)이지만, 조작 단순화를 위해 파나소닉(Fanuc) 31i-B5 컨트롤만 제공됩니다. 회사는 이 머신을 글로벌로 보고, 국제적 친숙도와 정밀 부품 생산에서 각 축 움직임을 정밀하게 제어할 수 있는 능력 때문에 파나소닉 컨트롤을 표준으로 채택했습니다.
리니어 모터, 다이렉트 드라이브 토크 머신으로 메인 C축 25마력, B축 15마력, 리테이크 12마력을 발휘합니다(OSHA 안전을 위해 두 곳에서 볼스크류를 사용하지만, 포지셔닝용일 뿐 가공 축에는 사용하지 않습니다). 리테이크 스핀들은 C축과 인라인으로 거의 동일한 힘을 가지지만, C축에서 공작물을 넘겨받으면 수직으로 재배향해 가공할 수 있습니다.
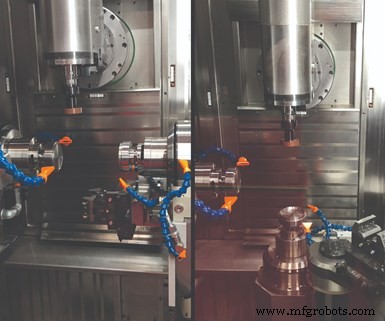
머신에는 리테이킹 유닛, 즉 완전한 서브 스핀들이 롤오버 스테이션으로 작동해 수평 또는 수직 위치에서 가공이 가능합니다.
또 다른 옵션은 대향 스핀들 옆에 장착된 2-조 바이스로, 공작물을 잡는 데도 사용할 수 있습니다. 대향 스핀들이 터닝에 필요하지 않으면, 바이스가 컷오프에서 부품을 받아 재배향하고 밀링 작업을 위해 홀딩할 수 있습니다.
대부분의 머신이 콜렛 기반이라 바 피딩 밀링 솔루션으로 판매되지만, 로 블랭크(raw blank)용으로도 셋업 가능합니다. 바 직경 32mm~65mm 범위에서 작업 가능합니다. 뷰모텍은 하인부흐(Hainbuch) 등 공급업체와 긴밀히 협력해 퀵체인지 솔루션을 제공, 지그 제작과 장착의 필요성을 없앱니다. 빠른 셋업과 체인지오버로 고혼합, 저량산, 프로토타입 환경에 잘 맞습니다.
콜렛 기반 시스템이 제공하는 유연성과 '바에서 박스까지' 부품 생산 능력은, 많은 고객이 ISO 의료 인증과/or FDA 인증을 보유하고 있어 확립된 공정의 이식성과 반복성을 요구하는 니즈에 부합합니다. 이는 단일 플랫폼에서 셋업부터 체인지오버까지 일관된 정밀도로 얻어집니다.
머신에는 툴체인저 내 측정 기능도 탑재되어 있습니다.
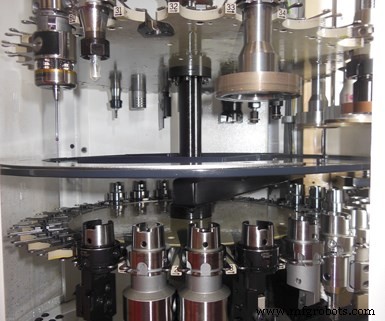
툴체인저는 최대 3단까지 수용 가능하며, 단당 30개 툴을 장착할 수 있습니다.
레니쇼(Renishaw) 기술을 적용해, OMP400 광학 프로브가 부품을 측정하고 TS27R 접촉식 툴 세팅 프로브가 공구 파손을 길이와 직경 측면에서 체크합니다. 10,000파운드(약 4.5톤)의 우수한 강성을 가진 콤팩트한 머신입니다. 표준 스핀들 속도 30,000rpm, 40,000rpm 옵션, 리니어 드라이브로 1.2G 가속도를 제공합니다. 웨딩 케이크 스타일 3단 캐러셀로 툴체인저는 90개 툴(단당 30개)을 수용합니다.
대퇴골 두부 가공법
s191은 다양한 산업의 복잡한 부품에 사용되지만, 하나의 애플리케이션이 그 전체 역량을 잘 보여줍니다. 고관절 치환 수술(관절염 통증 완화나 고관절 골절 치료 목적) 시, 대퇴골 상단에 있는 대퇴골 두부(공 모양)가 인공 관절로 대체됩니다. 뷰모텍은 대퇴골 두부 생산 같은 공정의 머신 적응을 전문으로 하며, 이러한 부품을 필요로 하는 의료 공급업체들에게 훌륭한 시장 틈새를 찾았습니다.
회사에 따르면, 이 부품들을 위해 개발한 턴키 공정은 과거 생산 방식과 다릅니다. 리테이킹 유닛을 활용해 공작물을 워크존에서 조작하며, 바에서 완제품까지 터닝, 밀링, 연마, 초정마(superfinishing)를 모두 수행합니다. 대퇴골 두부 패밀리는 3가지 사이즈로, 크롬 코발트 바에서 생산됩니다. 서로 다른 바스톡 직경과 콜렛으로 다양한 부품 사이즈를 대응하지만, 프로그램과 툴링은 동일합니다. 연마 휠도 28mm~35mm로 조정 가능합니다.
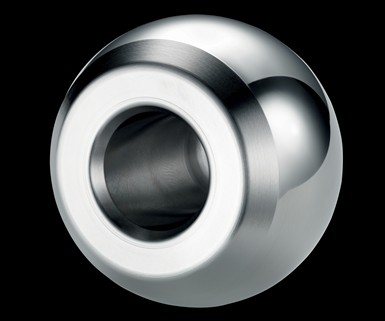
크롬 코발트 바로 만든 대퇴골 두부는 터닝, 밀링, 연마, 초정마가 필요합니다.
부품 생산 중, 스테이션 1인 메인 스핀들이 내경(ID), 엔드면, 외경(OD) 초기 단계를 처리합니다. 서브 스핀들이 오테트(Ottet) 콜렛으로 부품을 받는데, 이 콜렛은 얇은 벽 두께 공작물용으로 설계되어 내경 또는 외경으로 클램핑 가능합니다. 대퇴골 두부의 컷오프 단계에서는 내경 확장으로 클램핑합니다. 이 단계에서 부품의 구(球) 부분을 절삭하는데, 수평 위치에서 시작해(칩 배출에 유리) 수직으로 회전시킵니다. 3가지 다른 입도의 연마 휠을 순차 적용한 후 연마와 초정마로 부품을 머신에서 완료합니다.
부품 표면 조도는 4마이크론(4µm), 가공 시간은 약 12분 소요됩니다. 이 머신의 진정한 가치는 대퇴골 두부 같은 부품을 자율적으로 생산하는 데 있습니다. 프로그램은 이미 작성되어 있습니다. 바가 로드되고 툴체인저에 신선한 툴링이 유지되는 한, 머신은 최소한의 감독으로 무한정 생산을 지속할 수 있습니다. 툴체인저가 워크존 밖에 있어 공정 중 어느 단계에서든 툴 교환이 가능합니다.
머신이 무인 가동 중이므로 오퍼레이터는 낮 시간 동안 다른 업무로 재배치될 수 있습니다. 3~4대를 동시에 운영하거나 다른 프로젝트에 투입될 수 있습니다. 턴키 머신은 모니터링이 거의 필요 없는 견고하고 반복 가능한 공정을 제공합니다. 현장에 설치되면 즉시 부품을 생산하며, 잘 정의된 공정은 다른 위치로 쉽게 이식돼 공정 반복성을 보장합니다.
팔레타이즈드 로딩
뷰모텍 쇼룸에서 s191은 바 피더 대신 팔레타이저로 셋업되어 대퇴골 두부를 생산합니다. 한 번에 10개 팔레트가 로드되며, 각 팔레트에 20~30개 공작물(부품 사이즈에 따라)이 적재됩니다. B축은 가공과 부품 조작 모두에 사용됩니다. HSK 40 툴홀더를 사용해 B축이 가공 중 터닝과 밀링 작업을 수행합니다. 하지만 부품이 완료되면 현재 툴을 슈크(Schunk) 2-조 그리퍼로 교체합니다. 팔레트가 워크존으로 돌아오면 B축이 볼을 잡아 팔레트에 다시 적재합니다. 핵심은 사람을 머신에서 배제하고 공정이 스스로 알아서 돌아가게 하는 것입니다.



