Arno 패스트 체인지 시스템: 스핀들 가동률 향상 및 툴링 다운타임 감소
Arno 애플리케이션 스페셜리스트 Rob Hampton이 이 영상에서 Arno 패스트 체인지 시스템을 검토하고 작동 방식을 설명합니다.
기존 슬라이딩 헤드스톡 선반의 전통적인 플래튼에서 공구를 서비스할 때, 한 인서트 인덱싱에 10분 이상 걸릴 수 있습니다. 공구 인덱싱 중 오퍼레이터가 쿨런트 스피곳을 건드려 느슨해지게 할 수 있고, 이는 공작기계 업체에 공구 수명과 시간 손실을 초래할 수 있습니다. 인서트가 인덱싱되면 오퍼레이터가 쿨런트 스트림이 필요한 곳으로 향하는지 확인하기 위해 스핀들을 여러 번 시작하고 정지해야 할 수 있습니다.
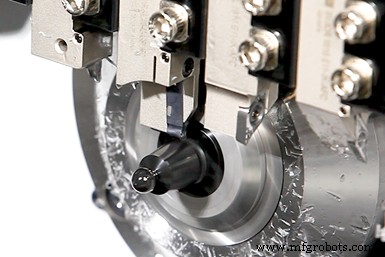
Arno의 패스트 체인지(AFC) 툴링 시스템은 스플릿-생크, 스루-쿨런트 터닝 공구, 파팅 공구, 그루빙 공구를 고정하는 갱 플레이트로 구성됩니다. 사진 제공: Arno USA
이 공구 교환 공정을 최적화하기 위해 Arno-Werkzeuge USA LLC는 스위스형의 콤팩트한 작업 구역에서 고압 쿨런트 라인을 제거하는 스루-쿨런트 패스트 체인지 툴링 시스템을 개발했습니다. 회사는 또한 공구 교환 다운타임과 셋업 시간을 시간에서 분으로 크게 단축하면서 정확한 반복 정밀도를 제공한다고 말합니다. 이러한 이점은 완성 부품 출력을 증가시킬 뿐만 아니라 스핀들당 연간 수천 달러를 절약한다고 회사는 말합니다.
간단하고 빠른 기능
Arno의 패스트 체인지(AFC) 툴링 시스템은 스플릿-생크, 스루-쿨런트 터닝 공구, 파팅 공구, 그루빙 공구를 고정하는 갱 플레이트로 구성됩니다. 매니폴드처럼 설계되어 쿨런트가 갱 플레이트를 통해 공구로 재라우팅됩니다. 고정 스톱의 UN-스타일 슬롯이 쿨런트를 픽업하여 피펫을 통해 전단으로 보내 쿨런트가 절삭날로 직접 갑니다. AFC 시스템은 모든 툴링 위치를 지원하는 한 포트에 쿨런트를 공급하거나, 두 포트를 공급하고 니들 밸브로 툴링 위치를 나눌 수 있습니다.
툴링 시스템은 한 번만 배관하면 되고, 회사에 따르면 그 후에는 고압 쿨런트 라인을 다시 건드릴 필요가 없습니다. 적절한 셋업으로 고압 라인은 기계 가드 뒤로 이동하여 깨끗한 가공 환경을 만듭니다. 이는 오퍼레이터가 더 안전한 정기 유지보수를 완료할 수 있게 합니다. 또한 AFC의 로우-프로파일 클램프는 일반적인 클램핑 시스템보다 칩을 덜 모읍니다.
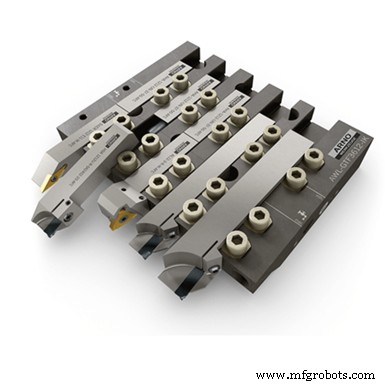
스플릿-생크 공구 교체 시 오퍼레이터는 단순히 두 클램프를 풀어 절삭 헤드를 제거하고 새 것으로 교체하면 됩니다.
스플릿-생크 공구 교체 시 오퍼레이터는 단순히 두 클램프를 풀어 절삭 헤드를 제거하고 새 것으로 교체하면 된다고 회사는 말합니다.
시간과 비용 절약
AFC 시스템 사용 시, Arno는 공구 교체에 17초가 걸린다고 보고합니다. 이는 전통적인 갱 플레이트 사용 시 걸릴 수 있는 일반적인 7~10분에 비해 엄청난 개선입니다. 기존 방식은 공구 교체에 5분, 터치오프에 1분, 스피곳 조정에 1분이 걸릴 수 있습니다.
"그리고 이것을 3교대 작업으로 확대하면, 모든 5개 스테이션에서 교대당 두 번 공구를 교체하게 됩니다."라고 Arno 비즈니스 개발 매니저 Keith Stroup은 설명합니다. "그래서 5개 스테이션 모두에서 교대당 2번씩 10번 공구 교체, 그게 7분씩이면 하루 30번 스핀들이 유휴 상태가 됩니다." 그는 이것이 3시간 30분, 즉 거의 반 교대가 전통적인 매니폴드와 스피곳 플래튼에서 툴링을 서비스하는 데만 유휴 시간이라고 계산합니다. "하루 3시간 30분, 24시간 주기면 그 스핀들에서 툴링 서비스만으로 연간 $70,000의 스핀들 다운타임 비용이 발생합니다."라고 그는 덧붙입니다.
비교하자면, 오퍼레이터가 AFC 시스템으로 작업할 때, 공구가 이전 공구 위치의 ±0.001인치 내에서 반복되므로 리터치가 필요 없습니다. 새로운 시스템이 진정한 스루-쿨런트 시스템이므로 쿨런트 라인 재조정 시간을 고려할 필요도 없습니다. 또한 매끄러운 AFC 설계로 그런 표면이 대부분 제거되었으므로 칩 제거 시간도 고려할 필요가 없다고 Stroup은 말합니다. 따라서 고려할 유일한 시간은 17초 공구 교체 시간입니다. 하지만 실제 예로, 그는 산만해질 수 있는 오퍼레이터를 고려해 시간을 1분으로 늘립니다.
여전히 하루 30번 유휴 시간이 있지만, 이제 기존 갱 플레이트의 210분 대비 하루 30분 다운타임만 있습니다. "그건 연간 $10,000 비용뿐이므로, AFC 시스템 채택으로 그 한 스핀들에서 연간 $60,000을 벌어들인 셈입니다."라고 Stroup은 말합니다.
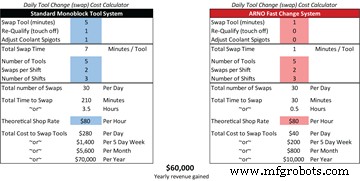
이 차트들은 Arno 패스트 체인지 툴링 시스템과 표준 모노블록 툴 시스템 사용 시 예상 비용 절감을 보여줍니다. Arno는 사용자가 패스트 체인지 시스템으로 연간 $60,000을 절감할 수 있다고 말합니다.
Arno-Werkzeuge USA LLC | arnousa.com



