주요 주조 결함 20가지: 원인, 증상, 검증된 해결책
금속 주조는 용융 금속을 모래 또는 금속 금형에 부어 부품을 형성하는 근간 제조 공정입니다. 다재다능함과 비용 효율성으로 널리 쓰이지만, 본질적으로 제품 품질을 해치고 스크랩률을 높이며 생산비를 부풀리는 다양한 결함(주조 결함)이 발생하기 쉽습니다.
주조 결함이란?
주조에서 용융 합금은 압력 하에 공동을 채우고 응고된 후 제거됩니다. 이 단계 중 어떤 중단, 오염, 부적절한 제어도 부품의 기계적 성능과 외관을 해치는 결함을 만들 수 있습니다.
이 결함들의 근본 원인을 이해하면 제조사는 주조 전·중·후에 표적 시정 조치를 시행해 수율 개선과 재작업 감소를 도모할 수 있습니다.
주요 20가지 주조 결함 – 원인과 해결책
-
미스매치(Shift)
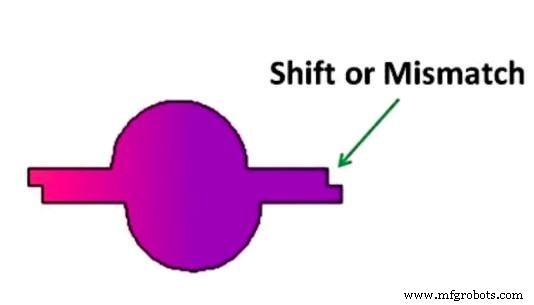
- 원인: 코프와 드래그(상하 금형 절반) 정렬 불량, 느슨한 박스 핀, 잘못된 다웰 핀 위치, 코어 위치 오류.
- 해결: 매치 플레이트 정렬 확인, 적절한 몰딩 박스와 클로징 핀 사용, 각 런 전 플라스크 정렬 점검.
-
스웰(Swell)
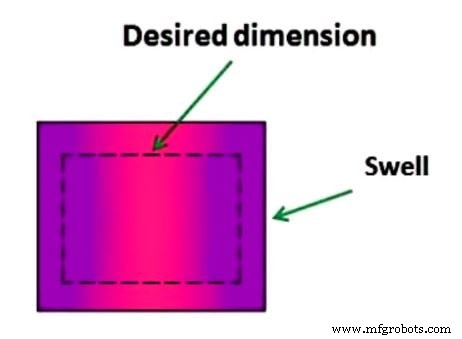
- 원인: 과도한 램밍 압력, 저강도 모래, 용융 금속 압력에 휘는 약한 금형 벽.
- 해결: 강하고 적절히 다져진 모래 혼합 사용, 금형 벽이 변형에 저항할 만큼 충분히 두껍게.
-
핀홀(Pinholes)
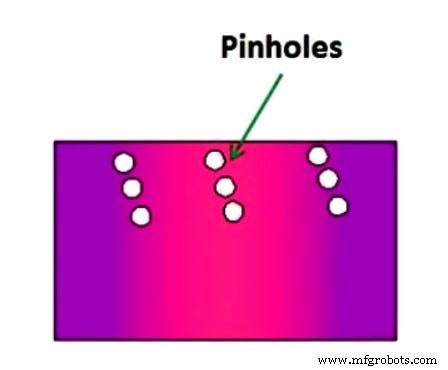
- 원인: 부품 상면의 작은 포켓 환기 불량으로 갇힌 가스가 작은 천공 형성.
- 해결: 적절한 환기 구축, 고투과성 모래 사용, 육안 또는 비파괴 검사로 클러스터 검사.
-
블로우 홀(Blow Holes)
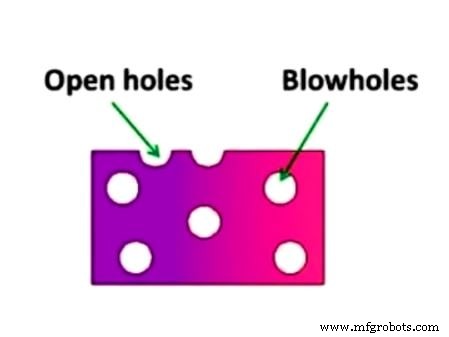
- 원인: 축축하거나 저투과성 모래, 불충분한 환기, 응고 중 가스 포집.
- 해결: 모래 수분 관리, 고투과성 모래 사용, 적절한 환기 설치. X-ray나 초음파 검사로 탐지.
-
오픈 홀(가스 기공, Open Holes/Gas Porosity)
- 원인: 금형 또는 코어 환기 불충분, 모래 과도 수분, 낮은 가스 투과성.
- 해결: 환기 강화, 사용 전 금형·코어 건조, 플럭싱제 사용, 모래 투과성 개선.
-
컷 앤 워시(Cut and Washes)
- 원인: 고속 흐름의 모래 침식, 약한 모래 강도, 특정 구역 과도 금속.
- 해결: 게이팅 설계 최적화, 코어·모래 강화, 페이싱에 바인더 첨가.
-
퓨전(유리질 크러스트, Fusion/Vitreous Crust)
- 원인: 내화도 부족한 모래, 용융 금속 과열, 입자 혼입.
- 해결: 내화 모래 혼합 사용, 주입 온도 낮춤, 금속에 모래 입자 없도록.
-
드롭(Drops)
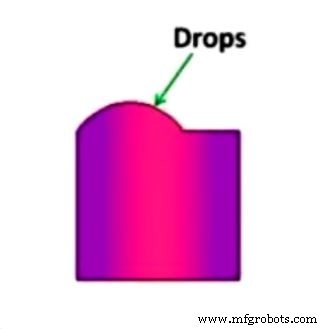
- 원인: 약한 모래, 불량 플럭싱, 부드러운 램밍.
- 해결: 고강도 모래, 적절한 하드 램밍, 플럭싱으로 용융 금속 정제.
-
금속 침투(Metal Penetration)
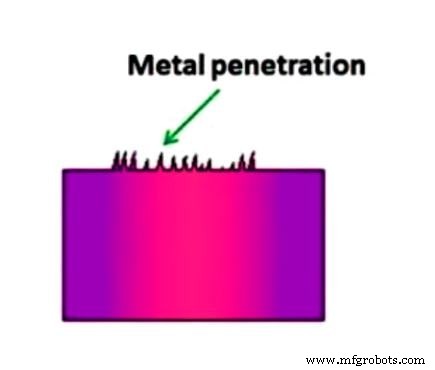
- 원인: 고투과성 조립 모래, 부드러운 램밍, 몰드 워시 부족.
- 해결: 미립·저투과성 모래 사용, 하드 램밍, 몰드 워시 장벽 도포.
-
수축 공동(Shrinkage Cavity)
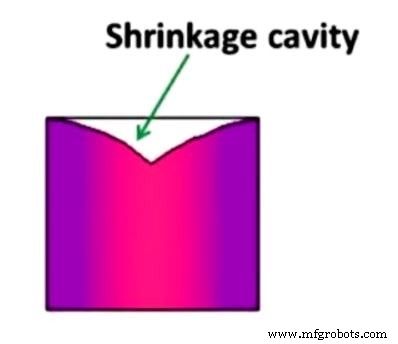
- 원인: 비제어 응고, 높은 주입 온도.
- 해결: 방향성 응고 적용, 칠(chill) 사용, 적정 주입 온도 유지.
-
런아웃(Run-Out)
- 원인: 결함 금형, 잘못된 플라스크, 불량 금형 설계.
- 해결: 결함 금형 교체, 플라스크 설계 개선, 정밀 게이팅 보장.
-
슬래그 포함(Slag Inclusion)
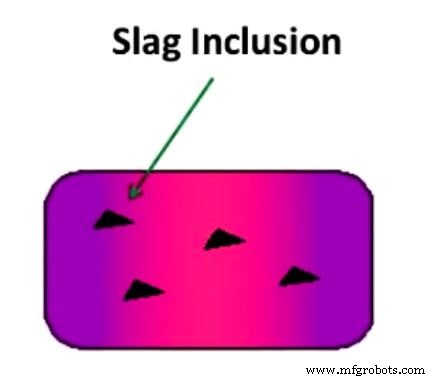
- 원인: 용융물 내 슬래그 입자, 잘못된 게이팅, 응고 중 금속간 화합물 형성.
- 해결: 다이 정기 세척, 효과적 게이팅 시스템 설계, 깨끗하고 완전 용해된 합금 사용.
-
핫/하드 스팟(Hot or Hard Spot)
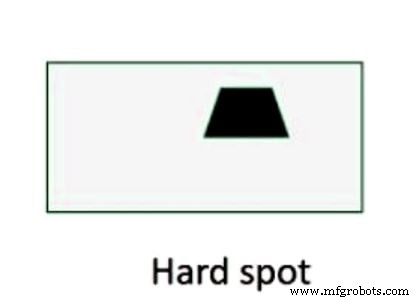
- 원인: 급속 국부 냉각, 차등 열 구배.
- 해결: 균일 냉각 구현, 합금 조성 조정, 제어 열처리 사용.
-
핫 티어/크랙(Hot Tear or Crack)
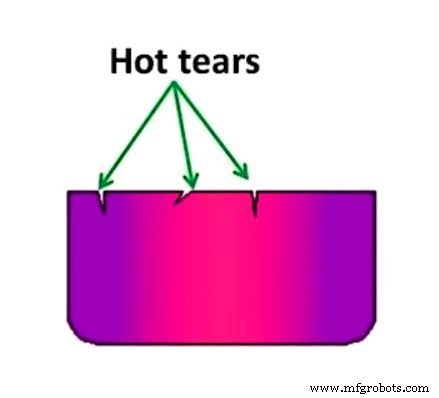
- 원인: 열 수축, 잔류 인장 응력, 부적절한 게이트 위치.
- 해결: 표준화된 응고 관행, 최적 게이트 배치, 균일 두께 유지.
-
콜드 셧(Cold Shut)
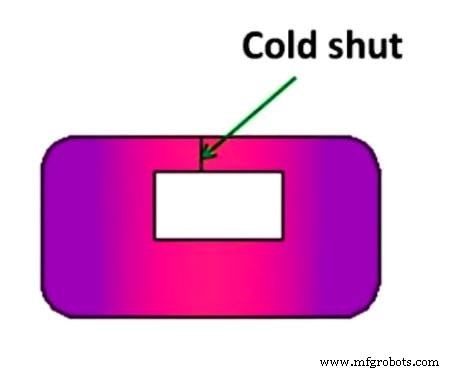
- 원인: 저온 금속 스트림이 융합 없이 만남, 불량 게이팅, 낮은 용융 유동성.
- 해결: 게이팅 최적화, 용융 온도 상승, 모래 투과성 개선.
-
더트(Dirt)
- 원인: 부적절한 유지보수, 모래 세척, 용융물 내 슬래그 입자.
- 해결: 장비 청결 유지, 적절한 플럭싱, 먼지 없는 작업 환경 보장.
-
미스런(Misruns)
- 원인: 낮은 용융 유동성, 부적절한 금형/게이팅 설계.
- 해결: 용융 유동성 개선, 금형·게이팅 재설계, 적정 주입 온도 유지.
-
허니코밍/스펀지니스(Honeycombing or Sponginess)
- 원인: 동결 불순물, 불충분한 스키밍, 용융물 내 슬러그.
- 해결: 슬래그 철저 스키밍, 불순물 여과, 깨끗한 레들 작업 보장.
-
핀 앤 번(플래시, Fins and Burns/Flash)
- 원인: 금형/코어 조립 오류, 부족한 금형 무게, 불량 클램핑.
- 해결: 정확한 조립, 적정 무게 적용, 단단하게 클램핑.
-
변형(Warpage)
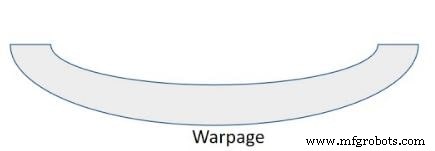
- 원인: 차등 응고 속도로 인한 내부 응력.
- 해결: 열처리로 잔류 응력 완화, 큰 평면 구간 최소화하는 주물 설계.
추가 자료
주조 및 관련 제조 주제 더 보기:
PDF 다운로드
이 기사 PDF 다운로드
마무리
위 20가지 주조 결함을 체계적으로 식별·대응하면 제조사는 제품 품질을 극적으로 개선하고 폐기물을 줄이며 운영 효율을 높일 수 있습니다. 질문이나 경험 공유는 아래 댓글 남겨주세요.
뉴스레터 구독하고 무료 PDF를 이메일로 받아보세요.



