3D 프린팅 실제 속도: 몇 분에서 몇 시간까지
3D 프린팅 입문 때 가장 먼저 드는 질문: "XYZ 출력하는 데 얼마나 걸리나?" 답은 몇 분~24시간 이상. 별로 도움 안 되는 답이지만, 유용한 정보를 더해보자.
일반 데스크톱(취미용) 프린터 출력 시간은 주로 익스트루더 이동 속도, 레이어 높이, 라인 폭, 인필 비율, 서포트 필요 여부에 달렸다. 당연히 출력물 부피가 가장 큰 결정 요인이다.
명확한 답 원하면: 13g, 15.5cm³ 벤치(Benchy) 출력엔 평균 설정 기준 약 60분 걸림.
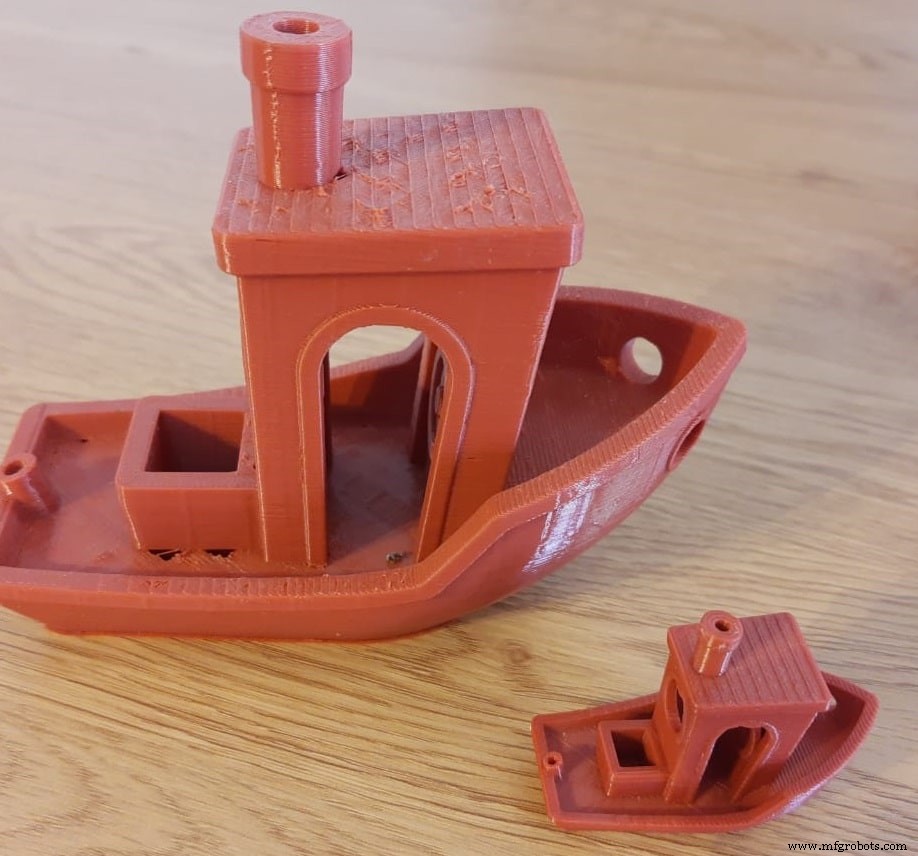
벤치는 취미가들이 프린터 품질 벤치마킹용으로 즐겨 출력하는 보트. 나도 예외 아님. 이 글에서 계속 예시로 쓸게.
이제 친구들한테 "작은 쓸모없는 보트 출력에 1시간 걸린다"고 말할 수 있으니, 기술적으론 여기서 글 끝내도 된다! 근데 끝까지 읽으면 더 말할 거리 생길 거다. 친구들 말문 막히게(또는 지루해하게) 만들어주마!
3D 프린팅 속도 결정하는 주요 요인들
각 주요 요인 상세 분석. 직접 테스트해보고 싶으면 슬라이서(울티메이커 큐라 등) 다운로드해 파라미터 바꿔가며 슬라이싱하면 예상 시간 나온다. 프린터 없어도 가능.
자, 다양한 출력 속도/레이어 높이별 벤치 출력 시간 표를 만들어보자. 큐라 '초안(Draft)' 설정 기준:
벤치 출력 시간(분)
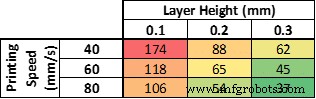
설정이 출력 시간에 미치는 영향 거대하다. 단순 예시인데 37분~거의 3시간까지 차이 난다. 가장 빠른 시나리오도 나쁘지 않은 벤치 나온다.
싱기버스에서 벤치 다운로드해 직접 해봐라.
익스트루더 이동 속도
당연히 주요 요인. 선형 관계: 이동 속도 2배 → 출력 시간 약 1/2.
공짜 점심 없다. 속도 무한정 올리면 벤치 예쁘게 안 나옴. 프린터마다 다르지만 50mm/s 정도면 양호. 하이엔드 FDM은 150mm/s도 품질 저하 크지 않게 소화.
내 프린터 최적 최대 속도 찾고 싶으면 벤치 뽑으며 테스트: 35mm/s 시작 → 성공하면 5~10mm/s씩 올려 최적점 찾기.
우사인 볼트처럼 강제하면 터지진 않지만, 고스팅/링잉, 언더 익스트루전, 약한 층간 결합, 전반적 저품질 감수해야 함.
레이어 높이
출력 시간과 대략 선형 관계. 0.1mm → 0.2mm로 2배 올리면 시간 50% 단축.
*진짜 팁 아님: 프린트만 보지 말고 밖 풀 자라는 거 봐라(더 느리지만).
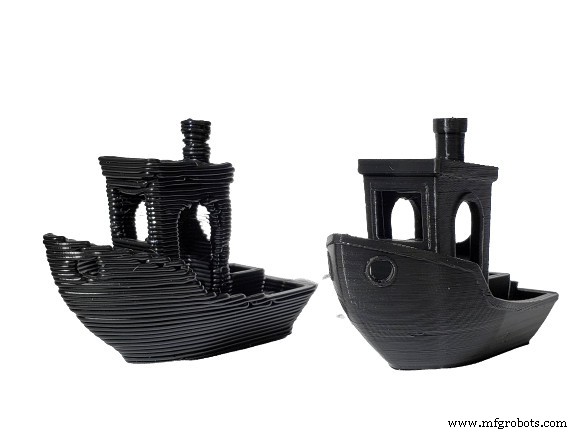
표준 0.4mm 노즐 기준, 잘 캘리브레이션된 프린터면 0.05mm 레이어 가능. 결과물 디테일 엄청남. 미니어처 등 소형 정밀 출력에 적합.
디테일 더 원하면 0.4mm → 0.25mm 노즐 교체. 빠르고 저렴한 변화로 놀라운 결과.
참을성 없으면(나처럼) 0.32mm까지 올려 순식간에 끝내기 가능(동일 노즐).
인필 비율
대부분 출력에 인필 넣어 강도 확보 권장. 당연하지만 단점: 필라멘트 더 들고 시간 더 걸림. 내부 부피 큰 모델일수록 체감 큼.
아래 인필 비율별 모습. 경험 쌓이면 12~20% 인필이면 튼튼한 출력에 시간 추가 최소화란 결론 도달.
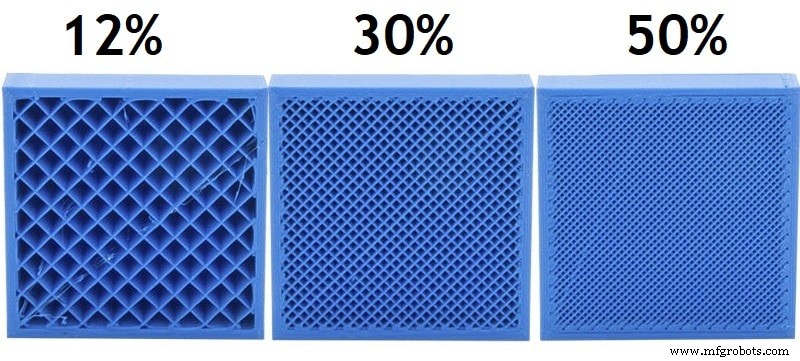
0~60% 범위 권장. 60% 넘으면 강도 이득 거의 없는데 시간 폭증. 추정: 0~20% 비기능 파트, 20~40% 경~중하중 파트, 60%는 정말 필요할 때만.
인필 약해 실패한 거대한 벤치 보고 싶으면 첫 사진 참고.
서포트
FDM 특성상 출력 가능 최대 각도 넘어가면 실패. 새 층이 이전 층 위에 쌓이니 아래 받침 필수. 경험상 45° 넘으면 서포트 추가 권장.
참고용 오버행 테스트 렌더링:
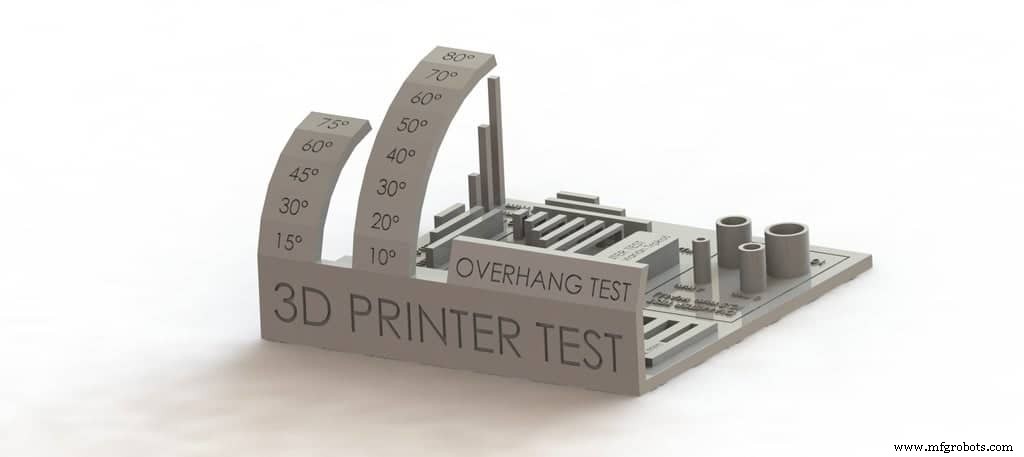
이거 출력해 내 프린터 한계 각도 찾아보길 권장(다운로드). 서포트 없이 몇 도 더 버틸 여지도 있음.
숙련자면 슬라이서에서 모델 회전으로 서포트 없이 해결하는 경우 많음.
벽 두께(Wall Thickness)
베이스 모드(외벽만 한 줄로 출력) 아닌 이상 벽 두께 트레이드오프 중요. 벽 두께 = 외벽 각 부분에 익스트루더가 인접 적층하는 횟수(벽 쌓기). 두 가지 결과:
- 벽 두꺼울수록 튼튼하고 표면 품질 좋음
- 두꺼우면 시간/필라멘트 더 듦
소프트웨어마다 shells, perimeters, sides, loops 등 용어 다름.
쉘 두께도 노즐 직경 배수로. 0.4mm 노즐이 가장 흔함.
아래 최소/권장 설정은 PLA뿐 아니라 ABS, 나일론, PETG 등 모든 필라멘트 공통.
벽 너무 얇으면 출력 실패 가능. FDM은 이전 층 위에 새 층 올리니, 아직 안 굳은 얇은 층 위로 다음 층 올리면 붕괴. 절대 최소 0.8mm(2퍼리미터). 중간 테스트용으론 괜찮음.
과도한 두께도 역효과: 내부 응력 ↑ → 워핑 유발. 내구성/품질 중시면 1.6mm(4퍼리미터) 추천.
결론
3D 프린팅 빠르지 않다. 사실 지독하게 느리다. 하지만 설정 손봐서 속도 좀 올릴 순 있다.
요즘 표준 50mm/s보다 훨씬 빠른 프린터도 있다. 보론 2.4(Voron 2.4)는 350mm/s(7배 빠름)에도 환상적 품질 낸다.
대부분 20시간 넘는 장시간 출력은 야간 무인 출력 선호. 단, 무인 운전 안전 수칙 필수 준수.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 선택의 고민과 시간을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 3D 프린터 몇 가지와, 직접 테스트하고 검증한 필라멘트 및 업그레이드 파츠를 엄선했습니다. 어떤 걸 선택하셔도 후회 없으실 겁니다.



