히팅 베드(Heated Bed)가 3D 프린팅 품질에 필수인 이유
히팅 베드는 3D 모델을 출력하는 베이스이자 가열 기능이 있어 특정 소재 출력 시 유리합니다.
모든 3D 프린터에 히팅 베드가 있는 건 아니지만, ABS 등 특정 소재 출력엔 필수입니다.
출력 소재에 따라 히팅 베드가 없으면 가장자리가 들뜨는 워핑(warping) 발생. 히팅 베드는 압출 플라스틱 온도를 일정하게 유지해 급격한 냉각을 방지합니다.
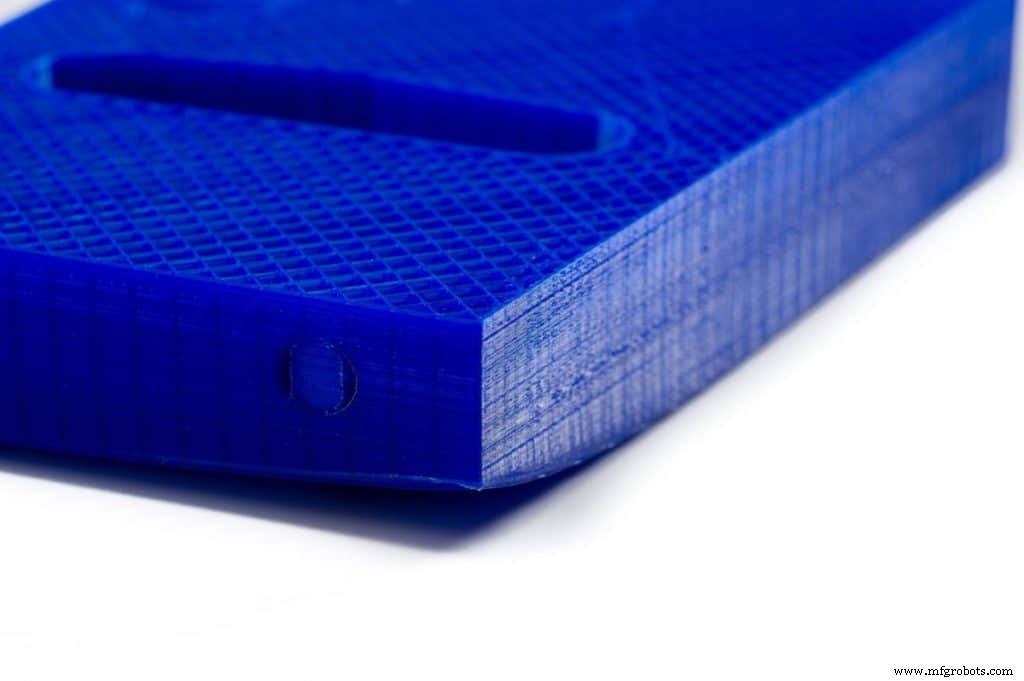
워핑 원리: 플라스틱 출력 중 수축 → 모서리 들뜸·베드 분리. 플라스틱은 가열 시 팽창, 냉각 시 수축 → 빌드 플레이트에서 휘어짐.
히팅 베드 장점: 압출 플라스틱 급냉 방지로 워핑(모서리/코너 변형) 억제, 전체 출력 품질 향상.
소재별 거동이 달라 요구 조건이 다르고, 온도가 워핑 여부 가르는 핵심 변수입니다.
소형 모델엔 큰 문제 아니지만, 대형 출력물은 첫 레이어 접착이 좋아도 상위 레이어에서 뒤틀림·컬링 발생해 결국 베드에서 분리됩니다.
주로 고온 소재(ABS 등)로 대형/장대형 출력 시 발생. 플라스틱 냉각 거동이 핵심: 예: ABS 230℃ 출력 후 실온(25℃) 급냉 시 ~1.5% 수축. 대형 모델에 레이어마다 누적되면 결국 베드에서 탈락. 실패 출력·소재 낭비 초래.
히팅 베드는 출력물 하부 온도 조절로 워핑 방지. 첫 레이어 접착력 향상해 평평하게 유지.
종류별 작동 원리·적용 소재 차이 있음(뒤에서 자세히).
히팅 베드 없어도 워핑 방지 대안: 페인터즈 테이프, 캡톤 테이프, 헤어스프레이, 글루 등 베드 부착 소재로 출력면 대체.
대표적인 워핑 방지 대책
- 히팅 베드 사용
- 쿨링 팬 끄기
- 인클로저(밀폐 챔버) 사용
- 브림(brim)·래프트(raft) 활용
공통분모는 온도 제어. 히팅 베드가 사용 소재 온도 조절에 효과적.
특히 ABS에서 워핑이 심하므로, 소재별 권장 출력·베드 온도 이해가 중요. 다음 섹션에서 필라멘트별 상세 온도 다룹니다.
참고: 필라멘트 스풀 라벨에 권장 출력·베드 온도 표기되어 있음.
권장 온도 설정
ABS, PLA, 나일론, PETG, RE-Pet, Tech-G, PolyFlex, 카본 파이버 등 필라멘트마다 물성 달라 출력·베드 온도, 베드 접착 소재 다름.
출력 난이도·강도도 소재별 차이 커 용도별 선택 필요. 본문 주제에 맞춰 ABS 중심으로 설명.
유리 전이 온도(Glass Transition Temperature)란?
가열 시 폴리머가 점성 상태(유리상)가 되어 기계적 성질(취성, 강성, 경도) 나타내는 온도. 고체→고무 상태 전이 온도.
플라스틱별 고유 값: ABS 90~102℃(출력 온도보다 훨씬 낮아 워핑 원인). 따라서 히팅 베드 90~100℃로 설정해 유리 전이 구간 활용.
PETG 예: 유리 전이 온도 70~80℃ → 베드 70~80℃ 설정.
ABS는 냉각 시 수축 심해 워핑 주범. 레이어 간 박리(delamination)나 내부 응력 축적으로 파손도 발생.
아래 표로 소재별 출력·베드 온도 확인하세요.
소재별 온도 범위표
| 소재 | ABS | PLA | 나일론 | PETG | PolyFlex | Tech-G | RE-Pet |
|---|
| 필라멘트 타입 | 표준 | 표준 | 표준 | PET 계열 | 플렉시블 | PET 계열 | PET 계열 |
| 출력 온도 | 210–250℃ | 180–230℃ | 220–260℃ | 210–250℃ | 195–255℃ | 200–238℃ | 200–230℃ |
| 베드 온도 | 50–100℃ | 0℃ | 50–100℃ | 70–80℃ | 50℃ | 45–68℃ | 30–70℃ |
| 출력 난이도 | 어려움 | 쉬움 | 쉬움 | 보통 | 보통 | 쉬움 | 쉬움 |
| 베드 접착제 | 캡톤 테이프 | 헤어스프레이 | 캡톤 테이프 | 글루스틱 | 헤어스프레이 | 글루스틱 | 글루스틱 |
| 주 용도 | 기계 부품 | 프로토타입, 생분해 | 기능성 파츠 | 식품 용기 | 탄성 필요 파츠 | 설계·건축 | 플라스틱 용도 |
히팅 베드 필요성과 소재별 온도 설정을 알았으니, 이제 히팅 베드 종류를 살펴보겠습니다.
히팅 베드 종류
다양한 히팅 베드 존재. 일부 프린터에 기본 장착(대부분은 일반 베드만 장착).
대표적인 것들:
PCB 히팅 베드
요제프 프루사(Josef Prusa) 개발. 도체에 전류 흘려 발열.
성능 우수+저렴+설치·레벨링 쉬워 다수 프린터 채택. 직관적·깔끔한 출력 경험, 수직 공간 적게 차지, 알루미늄 클래드 저항기 장착 강판 대비 유리. 균일한 열 분산.
캡톤 필름 히터(Kapton Film Heater)
폴리이미드 필름 기반 전기 전도성 히터. 얇고 가볍고 균일한 발열 필요 용도에 개발.
얇아 가열·냉각 매우 빠름. 빠른 열 확산 매체와 결합해 플라스틱 급속 가열·냉각으로 뒤틀림·워핑 방지 설계.
알루미늄 클래드 히터(Aluminum Clad Heaters)
서미스터와 절연체 내장 전기 회로로 온도 민감 소자 제어.
효율 좋고 저렴하나, 나사로 표면 고정해야 하고 클래드 히터와 표면 사이 열전도 페이스트 도포 권장로 설치 공정 복잡.
히팅 베드 내장 프린터 구매 추천. 별도 구매 시 호환성 이슈 발생 가능.
대부분 3D 프린터는 히팅 베드 미포함. 구매 전 확인 필수. 예: XVICO 오픈소스 Marlin 2.0 반조립 DIY 3D 프린터 등.
히팅 베드 접착제
앞서 언급한 베드 부착 소재들. 히팅 베드만으로 충분치 않을 때 보조 수단.
페인터즈 테이프·캡톤 테이프: 거친 표면으로 접착력 향상, ABS에 이상적. 캡톤 테이프는 PLA에도 잘 붙음.
헤어스프레이·글루도 ABS 접착력 강화에 효과적. 단, 헤어스프레이는 유리 표면에 권장.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선택의 고민을 덜어드리고자 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 3D 프린터와, 직접 테스트해 검증한 필라멘트·업그레이드 파츠를 엄선해 두었습니다.



