


3D 프린팅

산업 제조
복잡한 3D 모델 출력 시 트리 서포트는 필수입니다. 큐라를 쓰신다면 트리 서포트 다루는 법과 최적 품질을 위한 설정을 알아야 합니다.
이 글에서는 서포트의 기본 개념, 특히 트리 서포트가 무엇인지, 장단점, 큐라에서의 사용법을 다룹니다.
FDM/FFF 프린터는 열가소성 수지 레이어를 쌓아 올립니다. 각 새 레이어는 이전 레이어 위에 올라가고, 바닥 레이어가 새로 출력된 레이어를 지지합니다.
아래에 받쳐줄 구조가 없는 부분을 출력해야 할 때 이 방식은 한계에 부딪힙니다. 그때 서포트, 특히 이 글 주제인 트리 서포트가 나섭니다.
서포트는 출력물 자체는 아닌 구조물로 오버행(overhang)과 브리지(bridge) 출력을 쉽게 해줍니다. 단점은 소재 소모 증가와 출력 후 제거 작업 추가입니다.
서포트가 왜 필요하고 언제 써야 하는지 들어가기 전에 서포트가 뭔지 정의부터 하죠.
3D 프린팅 서포트 시스템은 출력 중 특정 모델을 지탱하는 구조물로, 출력 완료 후 모델에서 분리됩니다.
모든 3D 모델이 서포트 시스템 필요한 건 아닙니다. 물리적 기울기 45° 이상인 모델이 대상입니다.
서포트 시스템 개념이 잡혔으니 내 출력에 서포트가 필요한지 판단하는 법을 봅시다.
서포트 시스템 필요 여부 판단의 첫째 기준은 오버행 각도와 브리지 사용 여부입니다.
오버행(Overhang)은 아래 받쳐주는 구조 없이 공중에 출력해야 하는 부분입니다. 'T'자를 세로로 출력한다고 상상해보세요. 가로 부분(팔)을 받쳐줄 구조가 없어 서포트 필요.
브리지(Bridge)도 비슷합니다. 양끝이 수직 기둥에 연결된 수평 구조물, 예: 'H'자 모델.
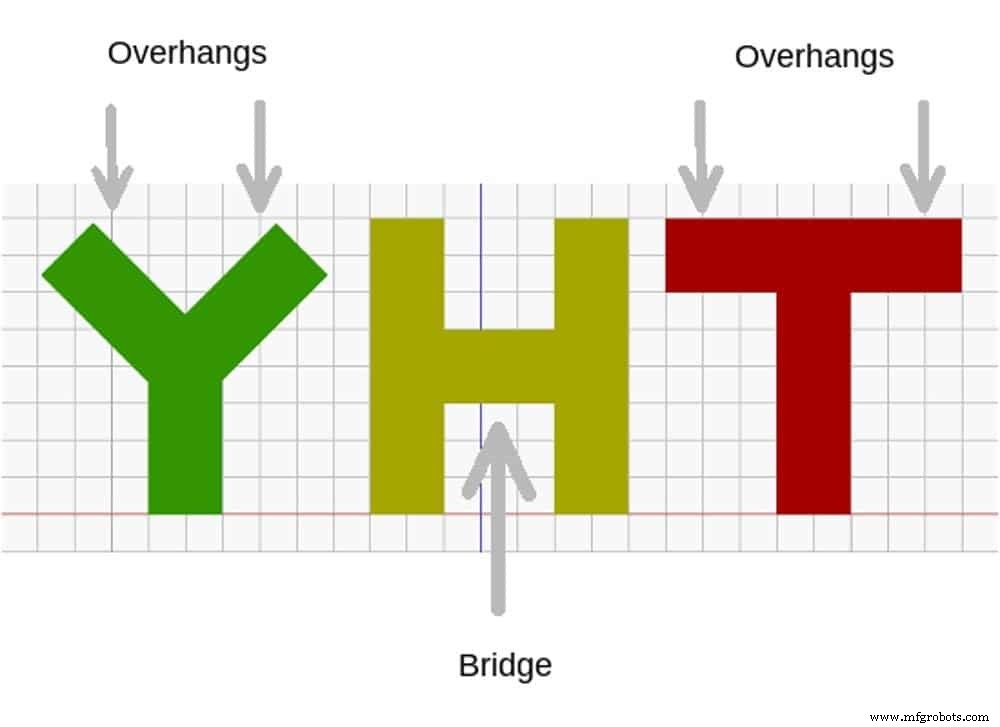
오버행과 브리지는 Z축 기준 오버행 위 각도로 측정합니다.
'T'자 오버행 90°, 'Y'자 오버행 45°.
특정 모델에 서포트 시스템 필요한지 판단할 때: 45° 이상 오버행이 거대하고 여럿이면 서포트 시스템 대부분 필요, 90°에 가까우면 절대 필요.
내 프린터가 이 문제를 얼마나 잘 처리하는지 테스트해보는 것도 방법입니다. 프린터마다 결과 다르니까요.
45° 오버행 모델이 어떤 프린터에선 서포트 없이 잘 나오지만 다른 프린터에선 거의 불가능할 수 있습니다.
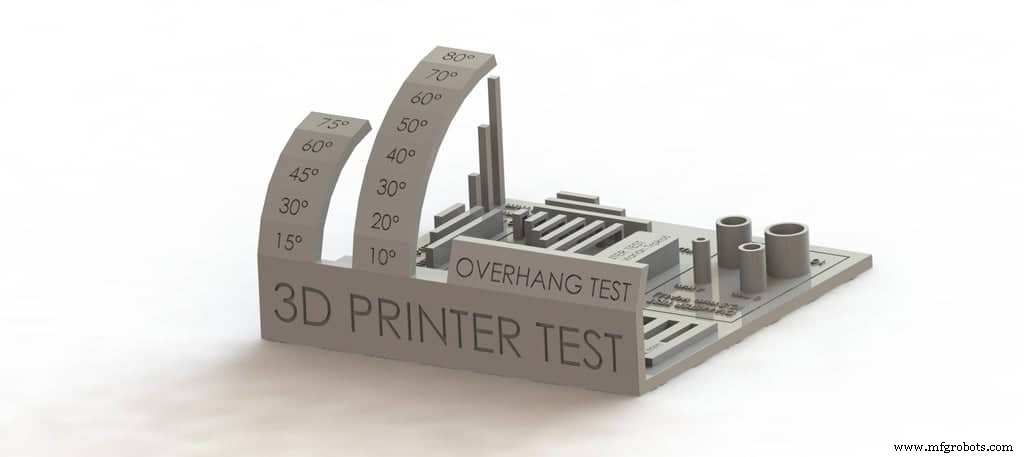
오버행 테스트 모델을 출력해 내 프린터가 몇 도까지 서포트 없이 가능한지 확인하세요. 60°에서 실패하면 그 이상부터 서포트 필수.
출력 속도 조정도 고려하세요.
일반적으로 느린 속도가 더 매끄럽고 디테일한 모델을 만듭니다. 하지만 서포트 시스템과 오버행에선 예외: 출력 속도가 빠를수록 오버행과 브리지 결과가 더 좋습니다.
이유: 느린 속도면 오버행/브리지 주변에서 흔들림(웜블)을 피할 충분한 속도가 안 나옵니다. 느린 속도 선호하면 서포트 시스템 의존도 높아집니다.
오늘날 많은 3D 서포트 시스템 중 가장 잘 작동하는 트리 서포트에 집중하겠습니다.
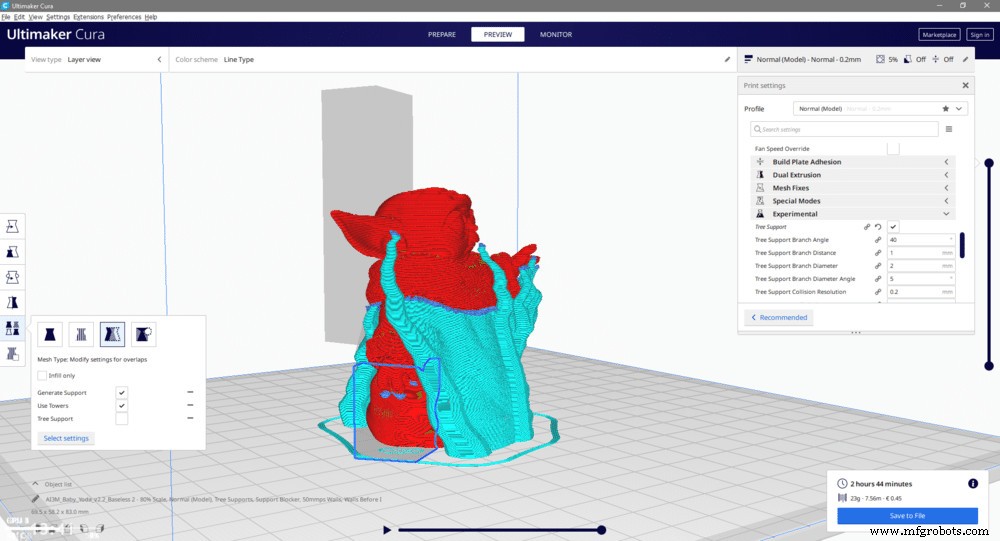
서포트 시스템 필요 확정되면 어떤 타입 쓸지 정해야 합니다. 트리 서포트, 리니어 서포트, 수용성 서포트 등 선택지 있습니다.
가장 일반적으로 쓰이는 게 트리 서포트입니다. 접근이 독특하고 다재다능하며, 나무 같은 형태(줄기와 가지)로 모델을 지지하니까 트리 서포트입니다.
이 시스템 아이디어: 서포트 가지가 실제 지지 필요한 오버행 부분에만 붙게 하는 것.
왜 트리 서포트를 추천하나요?
서포트는 출력 품질 돕지만 출력 후 제거해야 하는데 이 과정에서 모델 손상이나 자국이 남습니다.
트리 서포트는 엄격하게 지지 필요한 부분에만 붙게 설계되어 제거 시 다른 서포트 타입보다 손상과 자국이 훨씬 적습니다. = 더 좋은 출력물!
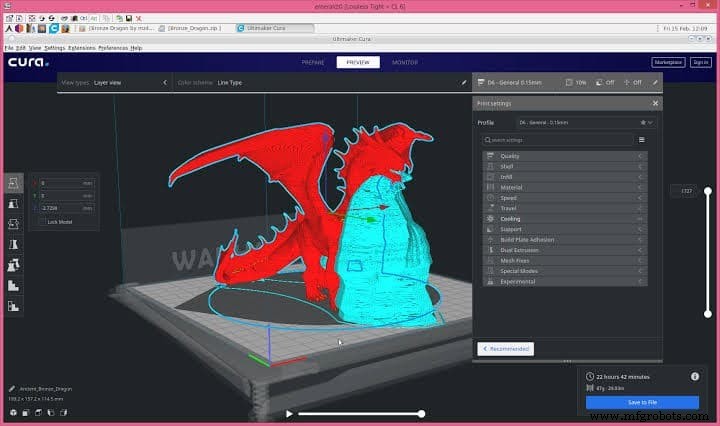
트리 서포트가 대부분 상황에서 다른 타입보다 우월하다고 했는데 구체적 장점은?
트리 서포트 사용 시 '줄기'가 3D 출력물에 닿지 않고, 가지가 메인 구조에서 나와 실제 지지 필요한 오버행 구조에만 접촉합니다.
따라서 출력물에 자국과 찍힘이 없거나(서포트 가지 접촉부만) 아주 적어 모델이 멋지게 나옵니다. '글자'나 피규어 출력에 아주 좋습니다.
트리 서포트는 필라멘트 적게 듭니다. 줄기 베이스엔 인필 밀도 높여 강하게, 속은 낮은 인필로, 가지도 마찬가지.
큐라에서 트리 서포트 계산에 시간이 좀 걸리지만(CPU가 사양 계산에 더 씀), 계산 후 실제 출력은 다른 서포트 타입보다 빠르고 소재 덜 듭니다.
오버행 각도 45°~60° 이상 범위에서 트리 서포트 시스템 사용 권장. 모델 상대적 기하학 고려. 45° 오버행 있으면 트리 서포트 고려. 90°에 가까우면 트리 서포트 필수. 복잡하고 섬세한 디테일 모델에도 트리 서포트가 디테일링에 유리.
기본부터 추천·고급 설정까지.
큐라에서 트리 서포트 설정 접근: 출력 설정 → '서포트(Supports)' 마우스 오버 → '톱니바퀴(Gear)' 아이콘 클릭.
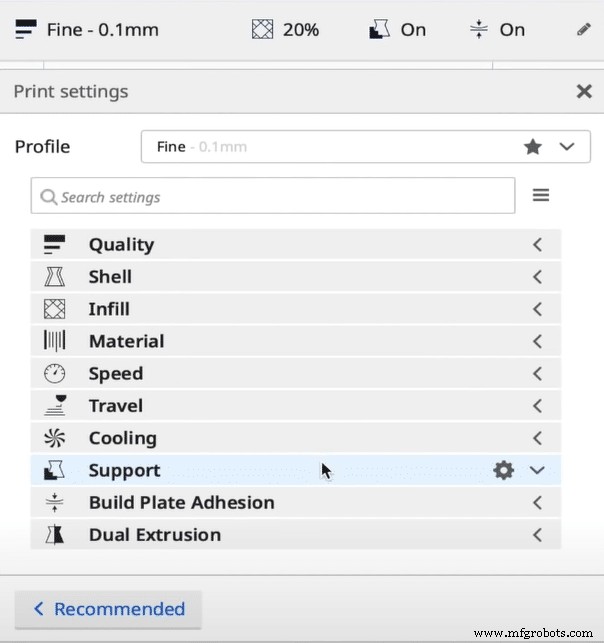
큐라 '서포트 구조(Support Structure)' 활성화 및 다양한 트리 서포트 옵션 모두 켜서 파라미터 세밀 제어 가능하게 하세요.
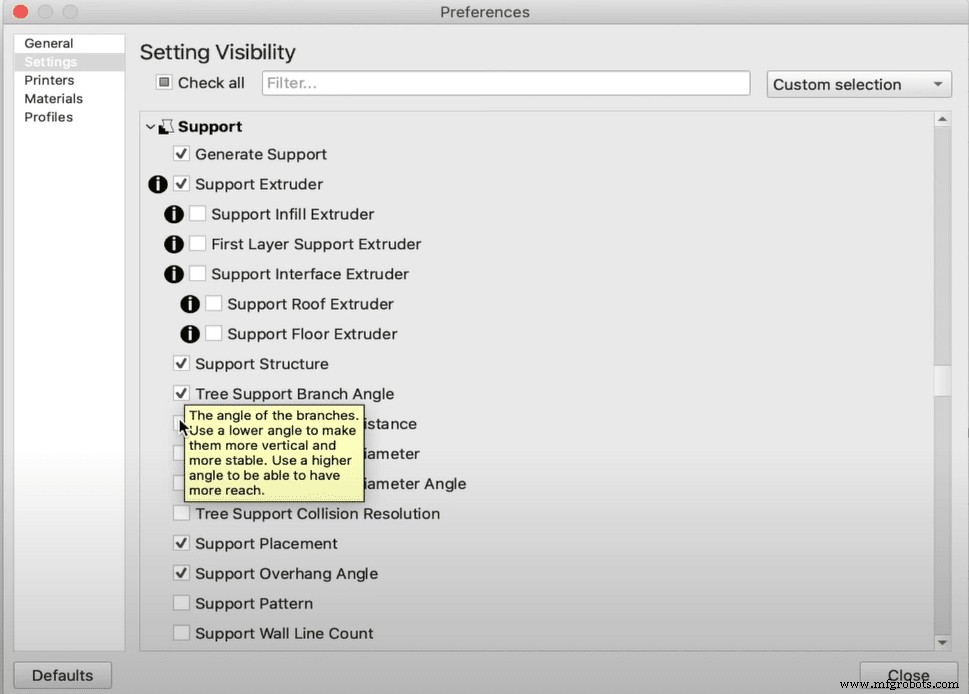
트리 서포트 시스템 구성 설정: 가지 각도(branch angle), 가지 거리(branch distance), 가지 직경(branch diameter), 가지 직경 각도(branch diameter angle), 충돌 해상도(collision resolution), 벽 두께(wall thickness), 벽 라인 수(wall line count). 슬라이서 설정엔 항상 트리 서포트 전용 설정이 있습니다. 추천 설정:
가지 각도(Branch angle): 가지가 메인 줄기에서 '자라날' 각도. 낮으면 수직에 가깝고 높으면 더 강하고 멀리 뻗음. 추천 45°~50°.
가지 직경(Branch diameter): 추천 2~3mm. 줄기 직경이 가지 직경보다 커야 함.
일반 서포트 설정 비활성화: 트리 서포트 쓸 땐 일반 서포트 설정 반드시 끄세요. 안 끄면 일반 서포트와 트리 서포트 둘 다 생성됩니다.
트리 서포트 시스템이 워낙 효과적이고 신뢰성 높아 단점은 거의 없습니다. 유일한 건 슬라이싱 시 추가 시간 소요(CPU가 트리 서포트 설계 계산에 평소보다 더 씀).
트리 서포트는 더 좋은 모델 출력 돕고, 전체 프로세스도 더 빠르고 소재 덜 듭니다.
다른 3D 프린팅 서포트 많지만 트리 서포트 시스템이 대부분 시나리오에서 최선입니다.
디테일한 3D 출력 원하시면 트리 서포트 도전해보세요.
프린터, 필라멘트, 업그레이드 파츠 선택의 고민을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터들을 엄선했으며, 필라멘트와 업그레이드 파츠도 직접 테스트하고 검증한 제품들만 추천합니다.
3D 프린팅
선택한 로봇 애플리케이션에 중요한 로봇 부품은 무엇일까요? 로봇에 구매할 수 있는 부품 종류가 엄청나게 많습니다. 전원 공급장치처럼 명백히 필수적인 것도 있지만, 모든 애플리케이션에 꼭 필요한지 불분명한 것도 많습니다. 어떤 부품이 적합한지 어떻게 알 수 있을까요? 필요하다면 어디서 구매할 수 있을까요? 알아야 할 모든 것을 소개하는 입문 가이드입니다. 로봇의 5가지 핵심 부품과 기능 전 세계 거의 모든 로봇 시스템에서 찾을 수 있는 부품들이 있습니다. 이것들을 익혀두는 게 좋습니다. 로봇의 핵심 부품: 1. 컨트롤러 로봇의 컨트롤
기술적 관점에서 3D 프린터는 현재 우리가 보유한 가장 진보적이고 미래지향적인 장비 중 하나입니다. 장비 접근성이 높아지고 가격이 낮아짐에 따라, 다양한 분야와 산업계가 이 기술에 적극 투자하고 있습니다. 이제 3D 프린터를 가장 활발히 활용하는 분야를 살펴보고, 이 장비들의 미래 전망을 개괄해 보겠습니다. 기업이 3D 프린팅에 투자해야 하는 이유 기업 투자를 이끄는 이점은 다양합니다. 비용 절감: 자체 3D 프린팅 비용은 외부 업체 의뢰비의 1/3~1/4 수준이며, 납기 단축과 운송비 절감 효과도 큽니다. 생산 공정 간소화: