3D 프린팅 저크(Jerk)·고스팅(Ghosting) 제거: 부드러운 출력을 위한 검증된 기술
최근 3D 프린터 사서 설정 반복 조정하며 결과물 얻기 시작하셨나요? 레이어 접착, 필라멘트 온도 등 기본 해결하고 이제 출력 품질에 집중하시군요. 축하합니다! 프린팅 전설로 가는 다음 문제: 3D 프린팅에서 저크(jerk)나 고스팅(ghosting)을 어떻게 해결할까요?
고스팅은 출력 속도 줄이기, 저크와 가속도 조절로 해결합니다. 이상적 설정: 속도 60mm/s, 가속도 1500mm/s², 저크 10mm/s. 프린터에 따라 값 조절 필요. 그래도 고스팅 지속되면 댐퍼 추가와 벨트 장력 확인·조임 고려하세요.
고스팅, 저킹(jerking), 링잉(ringing)이란?
3D 프린팅에서 고스팅, 저킹, 링잉은 프린터 헤드가 출력 중 급격히 방향 전환할 때 진동으로 인해 출력물 표면에 패턴이나 특징(주로 선 형태)이 반복돼 나타나는 현상입니다.
각 고스팅 선은 보통 희미하고 미묘하지만 전부 합쳐지면 에코(echo)처럼 출력물 아름다움을 왜곡합니다.
명확한 고스팅 피해 사례를 보시죠.
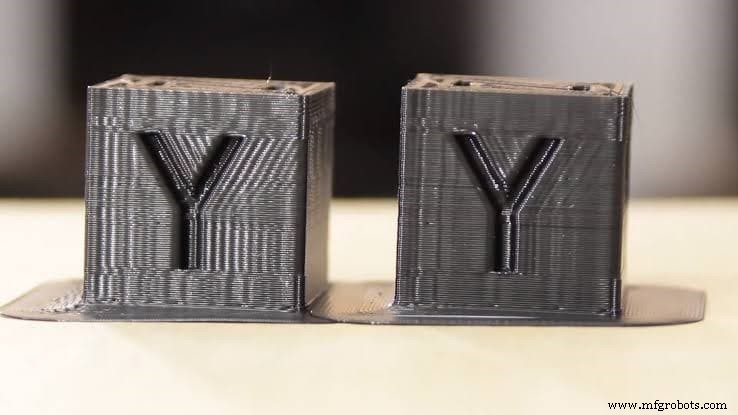
내 3D 출력물에서 고스팅 감지하기
초보자는 다른 결함과 고스팅을 혼동하기 쉽습니다.
인필(infill) 비침은 고스팅과 잘 혼동되는 결함입니다. 내부 지지 구조의 선과 패턴이 출력물 표면에 비치는 현상. 외벽(쉘)을 아주 얇게 설정했을 때 특히 잘 보입니다. 벽이 충분히 두껍지 않으면 인필 패턴이 쉘 너머로 보입니다.
제 설명대로면 인필 비침은 고스팅과 분명히 다릅니다. 출력물 특정 특징이 근처에서 반복되면 고스팅, 인필 비침은 내부 출력 구조가 표면에 비치는 것.
다른 말로: 출력 특징이 근처에서 명확히 반복되면 고스팅. 극단적 케이스 빼면 고스팅은 꽤 미묘해서 '고스트(ghost)'란 이름이 붙었습니다.
고스팅 주요 원인부터 보고 나중에 해결법 보죠. 바로 해결법으로 가도 되지만 귀중한 정보 놓치실 겁니다! 왜 스스로를 괴롭히세요?
3D 출력물 고스팅 원인
고스팅 원인은 상대적으로 명백하고 논리적이라 다행입니다.
고스팅, 에코잉(echoing), 링잉은 프린터 진동 때문. 프린터 헤드가 매우 빠른 속도로 움직이고 방향 전환하면 X 갠트리, 익스트루더, 프린터 베드, 노즐 등 다른 부품이 진동해 출력물에 추가 레이어 같은 불규칙성 남김.
프린터 모든 이동 부품을 충분히 조여도 완전히 해결 안 되는 게 사실입니다.
고스팅 테스트하기
내 프린터가 고스팅 경향 있는지 쉽게 테스트 가능. 많은 유저가 고스팅은 전문가·경험자만 해결 가능하다고 생각하지만 전혀 아닙니다!
출력 품질에 영향을 주는 요인 중 X 갠트리 무게. 카본 파이버, 강철, 알루미늄 등 소재에 따라 다름.
소재가 무거울수록 고스팅 위험 높음. 강철이 가장 무거움. 카본 파이버 X 갠트리면 고스팅 가능성 낮음.
어떤 X 갠트리 소재든 고스팅 발생 여부는 속도, 가속도, 프린트 저크 설정에 달렸습니다. 시작하기 괜찮은 설정:
- 속도: 60mm/s
- 가속도: 1500mm/s²
- 저크: 10mm/s
아주 빠른 출력 원하면 카본 파이버 X 갠트리 써야(가벼우니까). 어떤 X 갠트리 소재든 저속·중속 우선.
첫째, 아무 모양 객체 출력. 출력 중 이동 부품(익스트루더, 노즐 등) 관찰. 심하게 공명하면 고스팅 발생.
출력 완료 후 출력물 날카로운 모서리와 디테일 확인. 모서리가 반복 출력되고 글자 같은 디테일이 재출현하면 고스팅일 확률 높음.
아래 사진 보세요. 왼쪽은 성공적 출력, 오른쪽은 공격적인 고스팅!
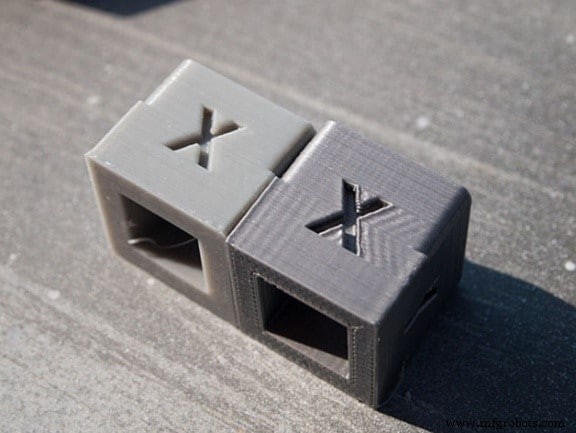
위 출력물 실용성 거의 없어 보이지만 맞습니다! 이 작은 상자는 소설 같은 과학 사업의 일환으로 태양계 떠날 일 없지만 더 위대한 일 합니다: X, Y, Z축 출력 품질 벤치마킹.
Thingiverse에서 이 테스트 다운로드 가능(링크).
보너스: 프린터가 제대로 캘리브레이션돼 스케일대로 출력하는지도 알 수 있습니다. 캘리퍼스로 각 치수 20mm 측정 가능해야 함.
글자 대각선이 급격한 이동 후 반복되는 게 보입니다. 대각선이 글자 오른쪽만 반복되는 것도 주목. 예리한 독자(당신)는 익스트루더가 왼쪽→오른쪽 출력해 진동이 글자 뒤에 발생한다고 추론하실 겁니다.
다양한 필라멘트, 속도, 온도, 저크 설정으로 테스트하세요.
온도 높을수록 진동 효과 강해져 고스팅 뚜렷. 차가운 필라멘트 색상이 고스팅 효과 감소. 이 파라미터들 모두 고려해 테스트하세요.
XY 갠트리 소재, 가속도, 저크 속도 모두 3D 출력 품질에 기여. 프린터 갠트리 개선은 지루하고 시간 엄청 걸리니 일단 프린터 설정부터 조정해 무서운 고스트들 쫓아내봅시다.
가속도와 저크 설정
가속도 설정은 출력 중 프린터 헤드 페이스 설정. 슬라이서마다 다르지만 하는 일은 비슷.
프린터 헤드 페이스 높을수록 필라멘트 더 빨리 놓음. 가속도는 미니어처 모델 출력 시 완전히 활용 안 됨. 거리 너무 짧아서.
반면 저크(jerk)는 더 기술적 설정. 3D 프린팅 중 프린터 헤드가 정지 상태에서 움직이기 시작하는 페이스 결정.
저크 설정은 전체 출력 가속도에서 특정 변화에 필요한 최소 속도 결정. 저크 설정 높을수록 정지 상태에서 방향 전환 시 더 빠르고 반대도 마찬가지. 비유하자면 회전 전 감속 후 새 방향 가속하는 차의 최소 속도. 저보다 똑똑하실 테니 이 원시적 비유 유용하다고 판단하지 마세요!
가속도와 저크 설정이 3D 출력 품질에 미치는 영향
가속도와 저크 설정은 3D 출력 전체 품질에 결정적 영향. 고스팅 여부 결정에 큰 역할.
시간 절약 위해 높은 저크·가속도 선호하는 분들 많음. 품질 좀 희생해 시간 아끼고 싶을 수 있음. 처음이 아니니 판단 안 함.
하지만 미리 어떤 결과 원하는지 알고 있어야. 단 한 번의 결정적 출력이면 '낭비' 좀 감수하고 프린터가 아름다운 객체 내주게 두는 게 나음.
추천 가속도·저크 설정
표준 3D 프린터 권장 가속도 1500mm/s², 저크 10mm/s. 공명 감소·조절로 매끄럽고 표준적 디테일 확보.
이건 대략적 수치. 노브랜드 저가 머신이면 이하로 내려야 할 수도. 반면 보론(Voron) 2.4 같은 괴물 프린터면 제 보수적 설정에 웃으실 수도!
이 설정들이 해결하는 다른 문제들
가속도·저크 설정 조정으로 거친 출력 표면, 시끄러운 출력 작동, 레이어 라인 스킵, 곡선 왜곡, Z-웜블(Z-wobble) 등도 해결 가능.
고스팅 해결 가능한 방법들
고스팅 정의·감지법, 원인 알았으니 이제 해결 욕구 드실 겁니다. 우리 감시 하에 고스팅 안 생기게 할 수 있는 모든 것:
- 가속도·저크 설정 조정 위에서 논의한 표준 설정으로.
- 출력 속도: 고속 작동 시 격렬한 진동과 링잉 발생 가능. 고속이 모든 방향 전환에서 매끄러운 디테일 보장 안 함. 시간 더 걸려도 품질 차이 명확.
- 프린터 강성(rigidity): 작동 중 프린터 전체 움직임 관련. 머신이 위치에서 단단해야 과도한 진동 방지. 프린터 네 모서리에 진동 댐퍼 장착. 프린터 고정, 진동·소음 감소. 이 간단하면서 효과적인 '업그레이드'가 출력 품질 크게 개선!
- 느슨한 벨트 조이기: 모션 벨트 느슨하면 출력물에 불규칙성 확실. 벨트 조여 진동 줄이고 전체 품질 향상.
결론
3D 프린팅 고스팅 회피 열쇠: 내 머신에 맞춰 가속도와 속도 설정.
대부분 고스팅 문제는 이 두 파라미터 제대로 설정하면 사라집니다. 고급 개선: 프린터 강성 향상, 느슨한 벨트 조임, 프린터 댐퍼 추가.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선택의 고민을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터들을 엄선했으며, 필라멘트와 업그레이드 파츠도 직접 테스트하고 검증한 제품들만 추천합니다.



