3D 프린터 베드 레벨링 주기: 최적 출력 품질을 위한 가이드
3D 프린팅 입문하면 슬라이서가 제공하는 수많은 파라미터에 압도됩니다. 익스트루더 온도, 이동 속도, 히팅 베드 온도 등 수십 개 설정 중 당연히 더 중요한 것들이 있습니다.
설정 다 잡았는데 이후 출력들에서 품질이 나빠지면 놀랍죠. 같은 모델 출력해도 그렇습니다. 여러 원인 있지만 베드 언레벨링이 대표적이고 고치기 쉬운 원인입니다. 3D 프린터 베드 레벨링, 얼마나 자주 해야 할까요?
베드 안정성과 출력물 분리 시 조심 정도에 따라 5~10회 출력마다 레벨링해도 괜찮습니다. 안전하게 가려면 대형 출력(15시간 이상) 전엔 반드시 레벨링해 중간에 실패 안 하게 하세요. 또한 베드나 노즐 온도 변경 시마다 재레벨링 권장합니다.
베드 레벨링이 왜 중요한가요?
레벨링된 출력 베드는 성공적 출력의 필수조건. 베드 표면이 평평하고 노즐과 일관된 Z축 거리 유지해야 일관된 출력 품질 나옵니다. 아니면 출력 실패 확정.
필라멘트 종류 불문하고 베드 레벨 여부가 출력에 영향 줍니다. 다른 중요한 두 요소: 첫 레이어 두께와 Z 오프셋.
필라멘트 압출 노즐과 출력 베드 간 거리가 일정해야 제대로 레이어 접착. 다행히 모든 최신 3D 프린터엔 레벨링 루틴 있고, 오토 레벨링 기능 있는 것도 많습니다.
베드 레벨 센서 달린 프린터는 Z-뎁스만 재보정하면 됩니다. 센서가 베드 레벨 측정해 출력 전 보정. 이 센서들로 고르지 않은 베드도 보정 가능: 레벨 메시 생성해 노즐 상하 조절로 첫 레이어 보정.
베드 레벨링 필요 신호들
3D 프린팅 깊게 들어가면 좌절하게 만드는 불일치들 마주칩니다. 우리 모두 3D 이앓이 겪으며 뭘 봐야 할지 배웁니다. 베드 레벨링 불량 가리키는 몇 가지 이슈:
노즐이 베드에 너무 가까움
노즐에서 녹은 필라멘트는 프린터 헤드 첫 패스부터 보여야 합니다. 세 번째, 네 번째 패스부터 보인다면 노즐이 베드에 너무 가까운 겁니다. 부정확한 캘리브레이션(베드 레벨링 불량) 탓일 수 있습니다.
어떤 출력 베드도 100% 레벨은 아닙니다. 처음엔 잘 안 보이는 높낮이 차이가 사용과 온도 변화로 더 심해집니다.
노즐이 베드에 너무 가까우면 녹은 필라멘트 압출 못 할 수 있음. 압출돼도 Z-오프셋이 최적 아니어서 문제 발생. 노즐이 가열된 필라멘트를 베드에 찍어누르며 출력을 변형시킵니다. 해결: 노즐-출력면 거리 늘리기.
Z-오프셋 확인 일반적 방법: 표준 A4 용지. 노즐과 베드 사이에 끼워 걸리지 않고 지나가면 적정.
노즐이 베드에 너무 가깝단 거 확인되면 아주 작은 증분으로 조정해 원하는 Z-오프셋 도달.
첫 레이어가 베드 레벨링 제대로 됐는지 거의 항상 알려줍니다. 아래 사진 참고해 종이 기법으로 프린터 레벨링하세요.
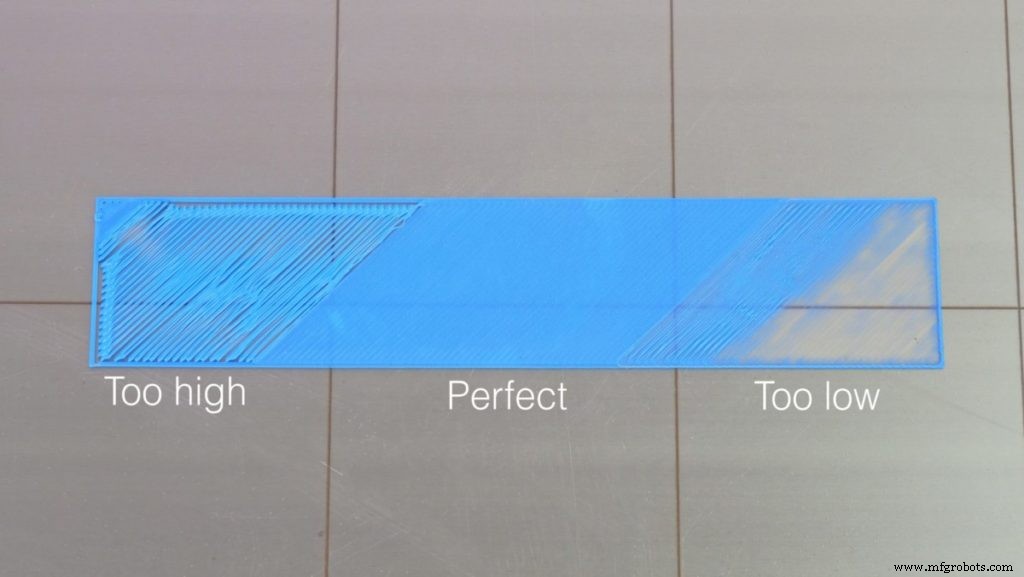
- 노즐 너무 높음: 필라멘트 표면 제대로 안 붙음. 일관된 플라스틱 레이어 대신 플라스틱 실처럼 보임.
- 노즐 너무 낮음: 플라스틱 표면엔 잘 붙지만 노즐-베드 거리 부족으로 기계가 충분한 플라스틱 내놓지 못함.
가깝든 멀든 X/Y축 양쪽에서 균일한지 확인. 불균일하면 너무 낮거나 높은 모서리만 재캘리브레이션.
나쁜 베드 접착
녹은 필라멌트 빌드 플레이트 접착 불량도 베드 레벨링 불량 탓. 노즐이 빌드 플레이트 충분히 가까워야 녹은 필라멘트 자유롭게 압출. Z-오프셋 일관 안 되면 첫 레이어 영역 일부 안 붙음.
첫 레이어가 빌드 플레이트 전체에 균일하게 붙는 게 필수. 노즐이 베드에서 너무 멀면 접착 약화. '베드 접착 고문 테스트(Bed adhesion torture test)'로 의심 확인 가능. 베드 오염(청소 필요)도 접착 불량 원인.
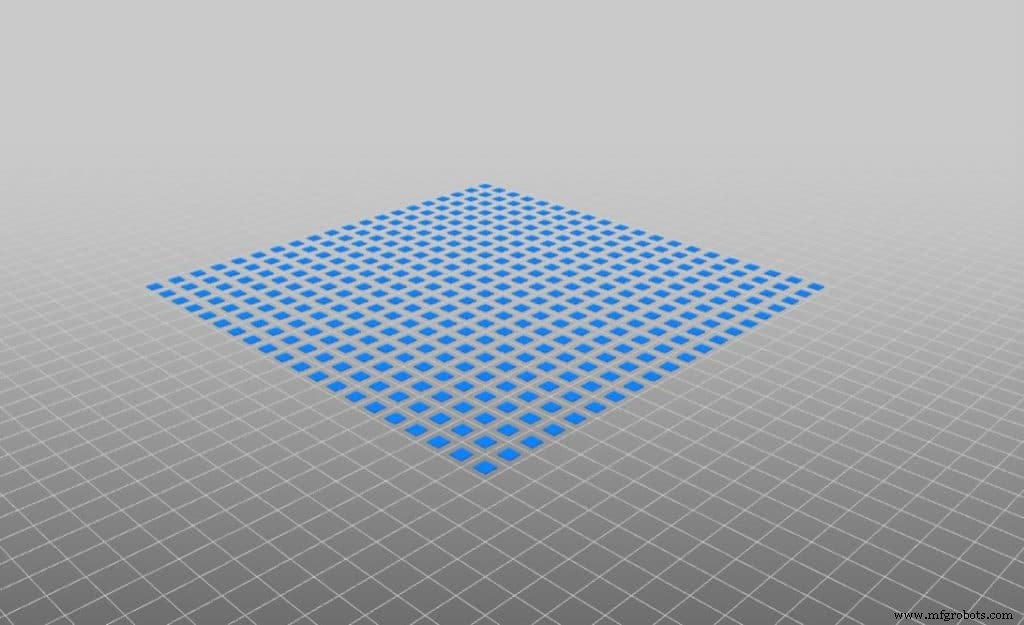
성공적 첫 레이어 위해 접착력과 분리 용이성 균형 필요. 레벨 베드 유지, 녹은 필라멘트와 베드 온도 적정 확인. 유리 베드면 헤어스프레이나 풀스틱으로 첫 레이어 고정 가능.
출력 중 필라멘트 높이·너비 변동
압출이 여러 이유로 일관 안 될 수 있음. 첫째, 프린터로 들어가는 필라멘트 엉킴으로 저항 생기는지 확인. 둘째, 노즐 막힘 시작돼 청소 필요.
각 익스트루더 고유 압출 폭 있음. 폭 체크 시 현재 프린터 익스트루더 선택. 일반 규칙: 압출 폭 = 노즐 직경 100%(0.4mm 가장 흔함). 폭이 노즐 직경 미만이면 일관되지 않은 흐름. 압출 일정하면 수직 레이어 짧을수록 수평 라인 두껍고 반대도 마찬가지.
고르지 않은 베드 → 고르지 않은 첫 레이어 → 압출 플라스틱 폭·높이 차이 → 출력 초기 단계 복제 → 출력 실패 가능.
워핑(Warping)
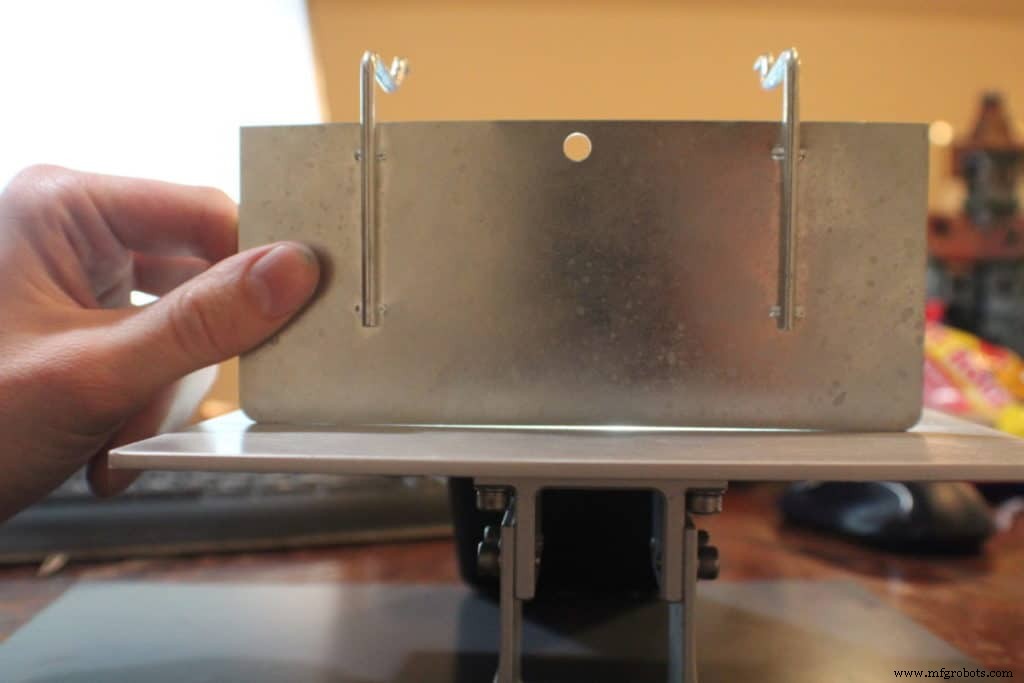
프린터 베드 가열·냉각 반복으로 결국 워핑 올 수 있음. 느린 과정. 어느 시점부터 출력 품질 저하 시작.
즉각적 응급처치: 베드 위에 유리 시트 올려 평평한 표면 복구. 이슈 해결뿐 아니라 바닥 레이어 룩도 바뀜. 제 주관으론 미적 변화가 더 좋음.
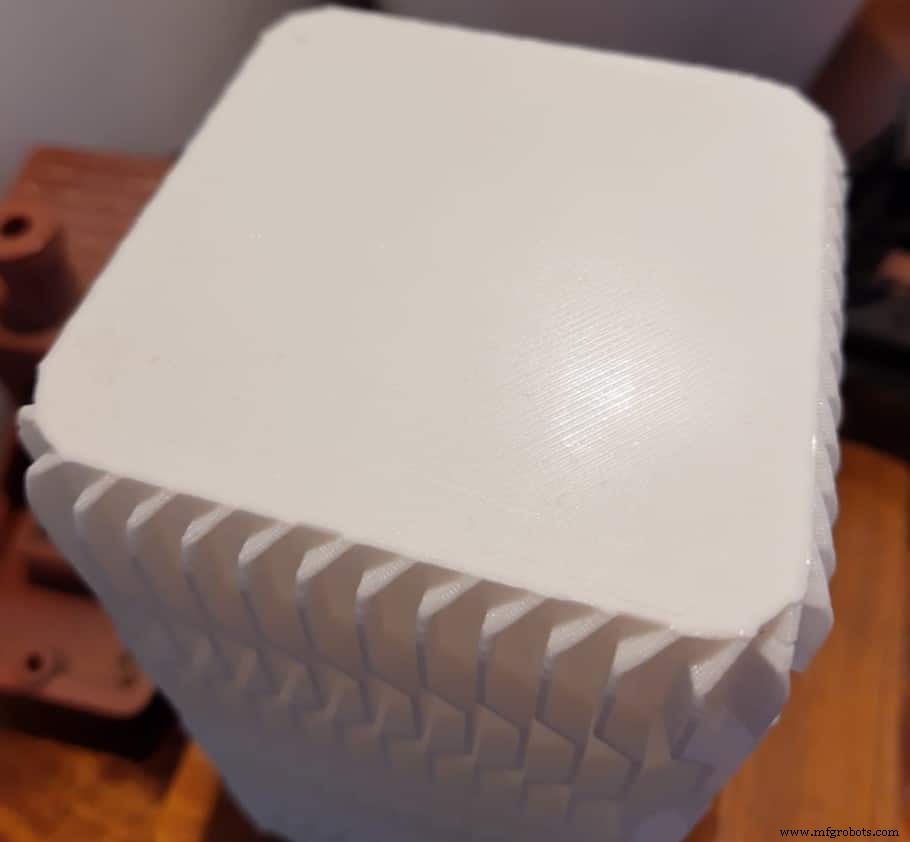
베드 심하게 휜 건 교체가 최선. 유리 시트 올리면 온도와 빌드 높이 영향 주니 출력 전 노즐 거리 재캘리브레이션 필수.
고르지 않은 베드는 뭘 해도 출력 복잡함 유발. 디자인에 래프트(raft) 추가 시도 가능. 출력 프로젝트 기반 역할 하지만 후처리서 제거 필요, 소재·시간 더 듦.
나쁜 레벨 베드가 3D 프린터 손상시킬 수 있나요?
나쁜 레벨 베드는 프린터 손상시킬 수 있음. 첫 레이어가 가장 중요. 레벨 안 된 표면에서 노즐이 빌드 표면에 닿을 가능성. 대수롭지 않아 보여도 긁힘·충격마다 노즐 손상.
노즐이 빌드 표면에 긁히는 것 외에도 플라스틱 압출 방해. 파편 노즐 안으로 들어가 부분 막힘 유발, 압출 흐름 영향.
프린터 헤드/노즐 구타당하는 것 외에도 출력도 망함. 그외 프린터 부품은 고르지 않은 베드 레벨 영향 덜 받음.
필라멘트 교체 시 베드 재레벨링 필요할 수 있음
다른 온도 필요 필라멘트 타입으로 교체 시 출력 전 베드 확인·레벨링 권장. 온도 차이로 베드 팽창·수축 → 고르지 않은 빌드 표면. 다른 베드 온도 설정(예: PLA 50°C → ABS 100°C)도 출력물 부피 팽창시켜 노즐 거리 다시 늘려야 함.
요약: PLA→ABS 등 필라멘트 타입 변경은 빌드 플레이트 역학 변화. 효과적 레벨링 위해 출력할 필라멘트 베드 온도 요구치(예: ABS 90도)로 베드 예열 후 베드 위치 확인·조정.
베드 레벨링하고 노즐 간격 조정하는 법
수시로 베드 레벨 확인·조정, Z-오프셋 조정 필요. 과정 개요:
베드 준비
부드러운 면천으로 노즐 닦기. 노즐 주변 경화된 플라스틱 보이면 마지막 필라멘트 온도로 가열. 플라스틱 부드러워지거나 녹으면 닦아내기. 단단한 브러시 필요할 수 있으나 살살 다뤄 손상 방지.
베드도 청소해 플라스틱 잔여물 제거. 유리 베드면 날카로운 날로 긁어내기. 베드 분리해 따뜻한 비눗물로 세척. 분리 안 되면 프린터 위에서 이소프로필 알코올로 닦기. 싱크대에서 스펀지·뜨거운 물로 씻어도 됨. 저처럼 손재주 없으면 유리 깨질 위험 있으니 여분 유리 준비 추천.
베드 레벨링 시작 전, 다음 출력할 필라멘트 베드 온도로 예열.
베드 레벨링 방법
수동 베드 레벨링 쉬운 단계:
- 베드 나사(보통 4개) 몇 바퀴 풀어 베드-노즐 간격 벌리기.
- 노즐을 빌드 플레이트 가까이 이동. 수동 또는 소프트웨어 컨트롤로 '오토 홈(auto home)' 설정. 프린터 모델 따라 다름.
- 표준 A4 용지에서 자른 인덱스 카드로 네 모서리와 중앙 조정. 한 모서리 시작, 인덱스 카드 노즐-베드 사이 끼우고 해당 나사 돌려 간격 좁혀 약간 저항 느낄 때까지. 나머지 세 모서리와 중앙 반복. 완료 후 모든 지점 저항 같은지 재확인. 다르면 베드 레벨될 때까지 반복.
- 단일 레이어 테스트 실행해 레벨링 검증. 레이어 전체 일관되면 베드 레벨. 아님 레벨 재확인.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선택의 고민을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터들을 엄선했으며, 필라멘트와 업그레이드 파츠도 직접 테스트하고 검증한 제품들만 추천합니다.



