3D 프린팅 프로파일 만들기: FDM 성공을 위한 단계별 가이드
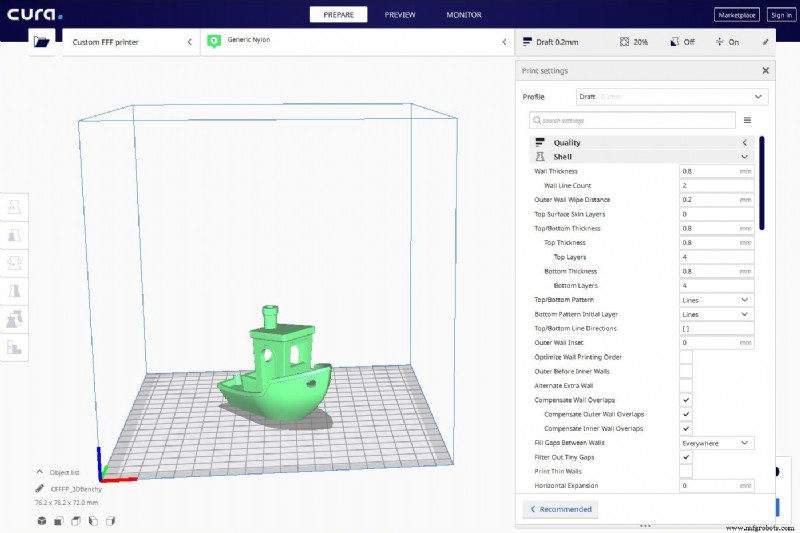
FDM 3D 프린팅에서 출력 품질을 좌우하는 수많은 변수는 사용자 설정 프로파일에 집약됩니다. 노즐 온도, 출력 속도, 내부/외부 구조 등 수정 가능한 파라미터가 무한하므로, 프로파일 작성 시 반드시 고려해야 할 핵심 정보를 정리했습니다.
프로파일 작성 전 고려 사항
파라미터를 조정하기 전, 출력 결과에 직접적인 영향을 미치는 다음 요소들을 먼저 파악해야 합니다.
1. 파트 형상(Geometry)
부품의 모양과 두께는 속도, 레이어 두께 등 출력 파라미터를 결정합니다. 미세한 형상이 포함된 경우 품질 확보를 위해 출력 속도를 낮춰야 합니다.
2. 소재(Material)
필라멘트 제조사가 권장하는 온도·속도 범위 준수가 필수입니다. 과도한 온도는 노즐 내 필라멘트 탄화·막힘을 유발합니다.
3. 3D 프린터 종류
익스트루더 방식(다이렉트/보우덴)에 따라 속도, 리트랙션 길이·속도, 플로우 값이 크게 달라집니다.
4. 주변 환경(Ambient)
온도, 습도, 공기 흐름은 프로파일뿐만 아니라 표면 마감에도 직접 영향을 미칩니다.
5. 부품의 목적(Objective)
동일 부품도 표면 품질, 강도, 출력 시간 등 목적에 따라 무한히 다른 설정으로 제작 가능합니다.
폴리메이커(Polymaker)의 5가지 핵심 테스트 (PCP)
위 사항을 숙지한 후, 이상적인 프로파일을 찾기 위한 5단계 검증 과정입니다.
테스트 1: 익스트루더 플로우(Extruder Flow)
제조사 권장 최저 온도에서 시작해 필라멘트가 끊김 없이 연속적으로 압출될 때까지 온도 상승시킵니다. 정밀 조정을 위해 온도 타워(Temperature Tower) 테스트를 병행하세요.
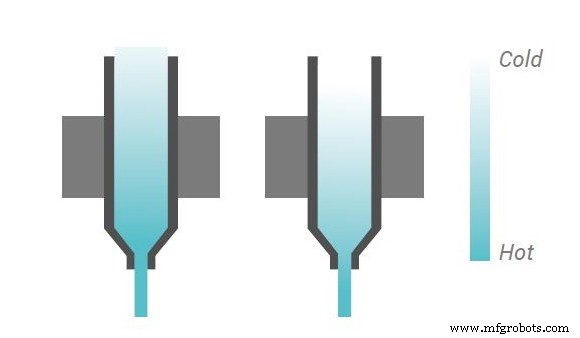
이미지 1: 익스트루더 플로우 테스트. 출처: Polymaker.
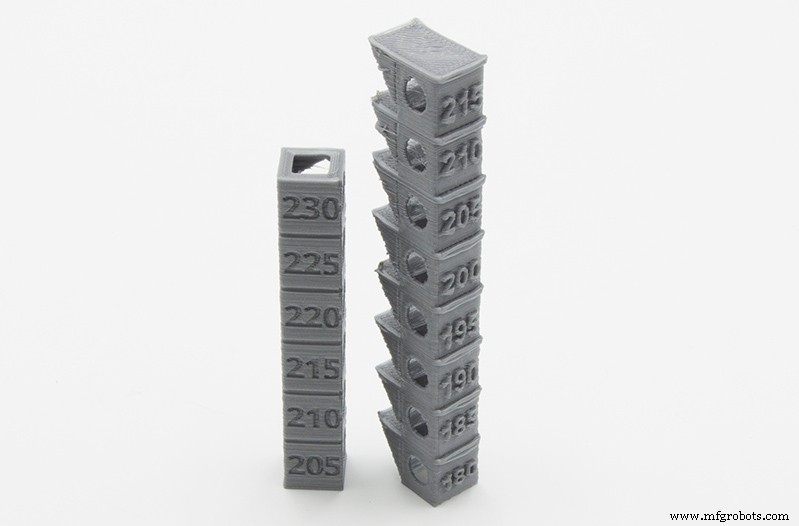
이미지 2: 온도 타워 테스트.
테스트 2: 플로우 관리(Flow Management)
압출 압력 과다나 리트랙션 설정 오류로 인한 불규칙한 압출, 표면 이물질 등을 수정합니다.
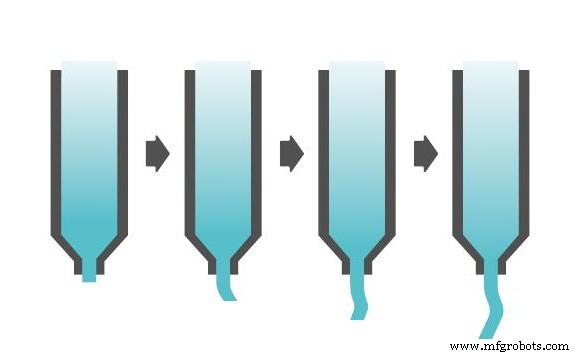
이미지 3: 플로우 관리. 출처: Polymaker.
테스트 3: 쿨링 팬(층 팬) 설정
층 팬은 복잡한 형상과 고품질 표면 마감을 위한 핵심 부품입니다. 캔틸레버 부위의 들뜸 힘(F1)과 상층 수축력(F2)의 균형을 약 0으로 맞춰야 합니다.
- F1=0: 레이어 높이·오버행 각도·압출 온도 ↓ 또는 팬 속도 ↑
- F2 최소화: 압출 온도 ↑ 또는 압출 속도 ↓
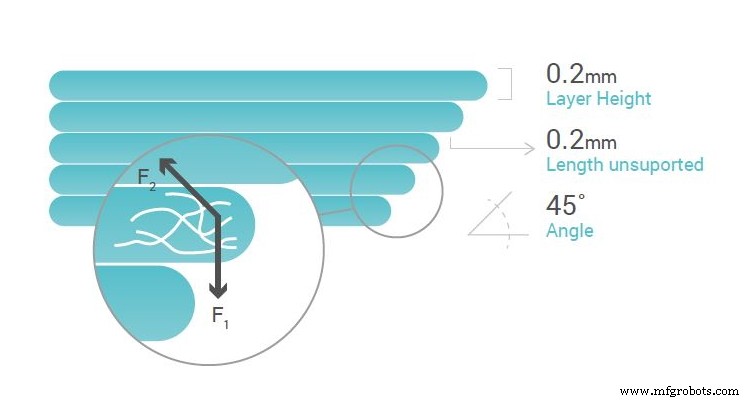
이미지 4: 쿨링 팬의 중요성. 출처: Polymaker.
테스트 4: 박리(Delamination) – 워핑 & 크래킹
ABS, ASA 등에서 층간 박리(크래킹) 또는 베드 박리(워핑)는 층간 응력 불균형 때문입니다. 이상적인 베드 온도 설정과 챔버 밀폐로 방지합니다.
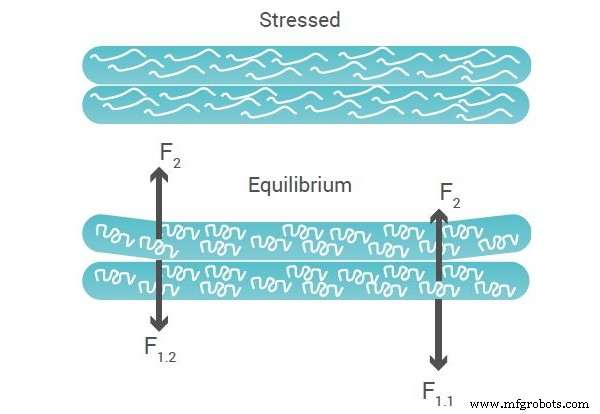
이미지 5: 박리(워핑 및 크래킹). 출처: Polymaker.
테스트 5: 미세 디테일(Fine Details)
전체 표면, 특히 미세 부위의 완벽한 마감을 위해 플로우와 쿨링 팬을 미세 조정합니다. 과도한 변경은 앞서 언급한 결함을 유발하므로 신중히 진행하세요.
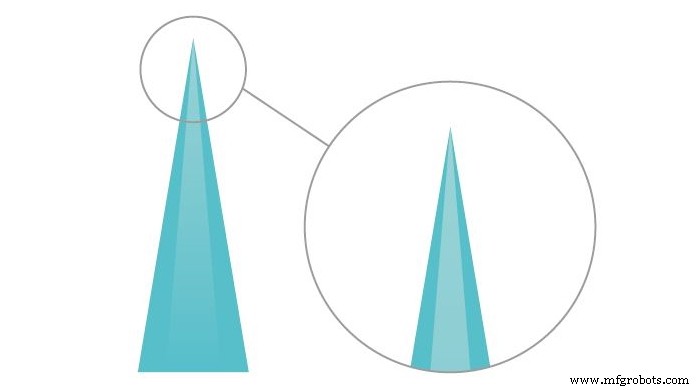
이미지 6: 미세 디테일. 출처: Polymaker.
결론
본 가이드의 상세 정보는 프린터가 요구 파라미터를 제공할 수 있다는 전제하에, 사용자가 어떤 소재든 최적의 출력 프로파일을 도출할 수 있도록 돕습니다.



